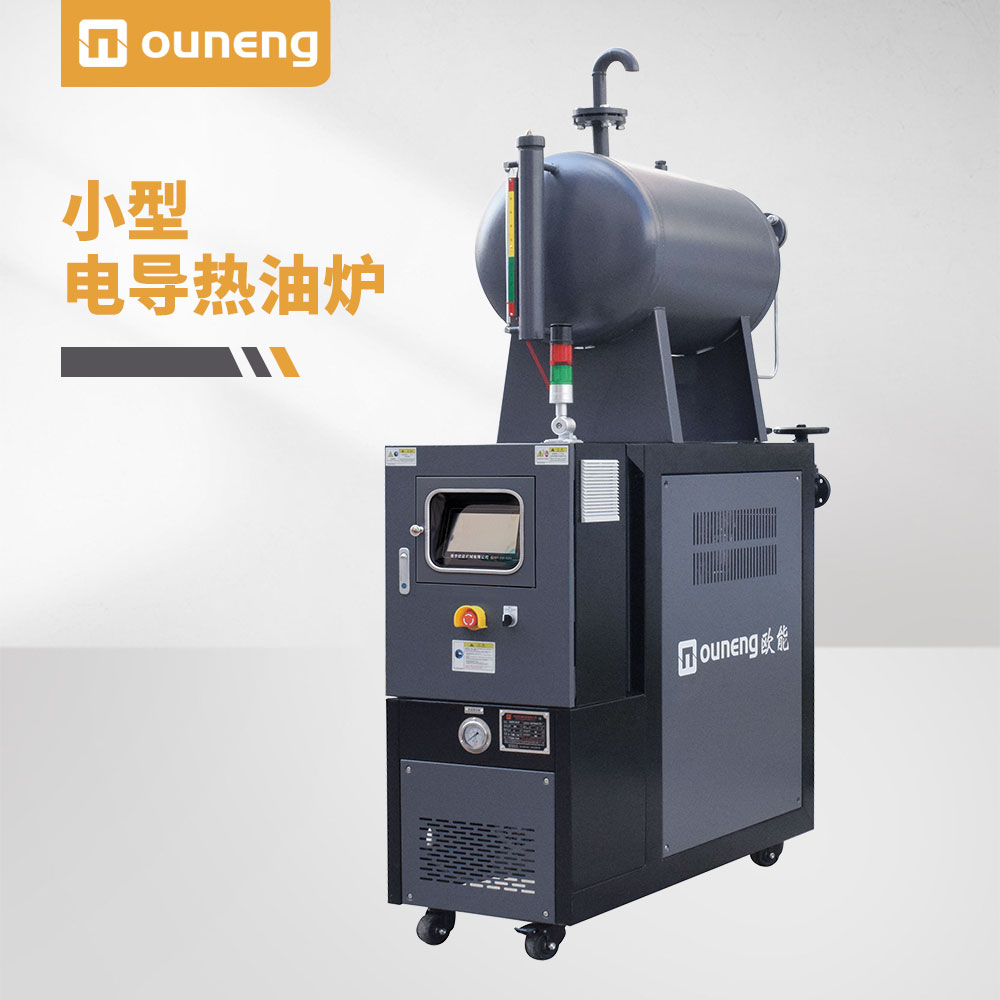
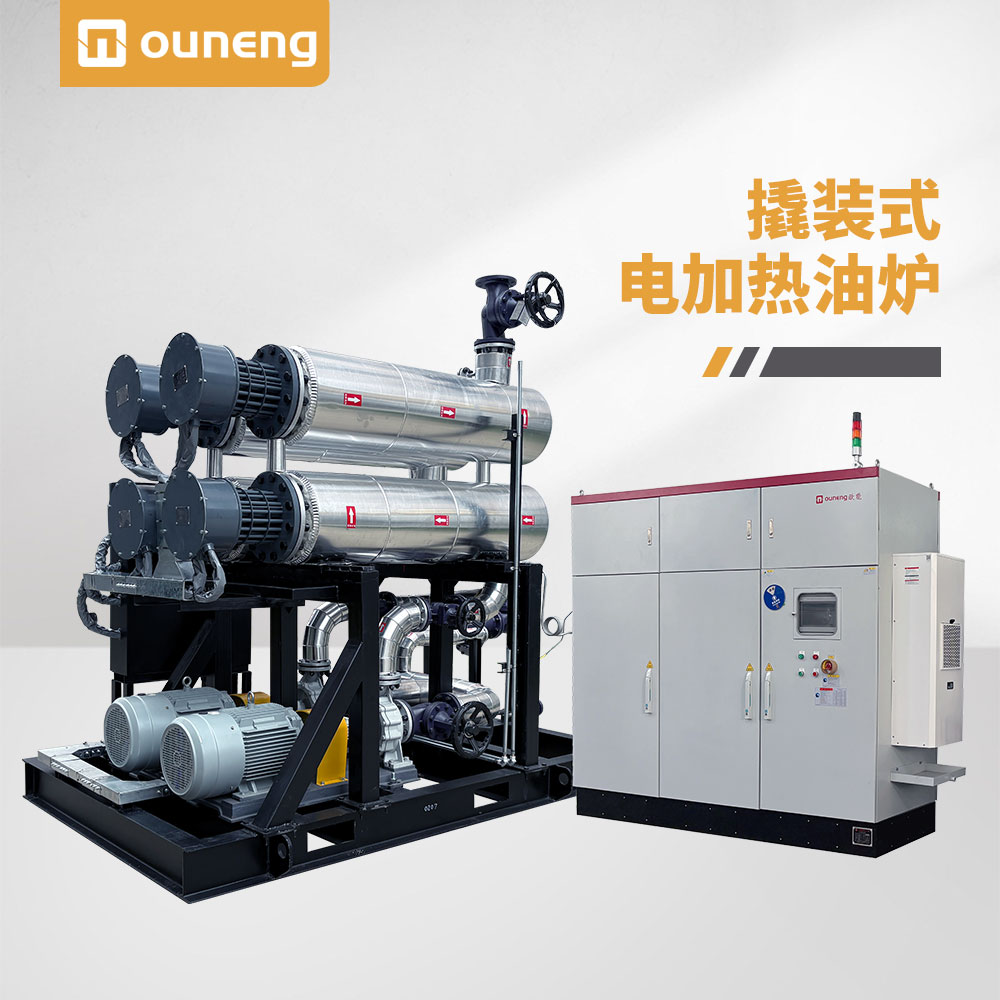
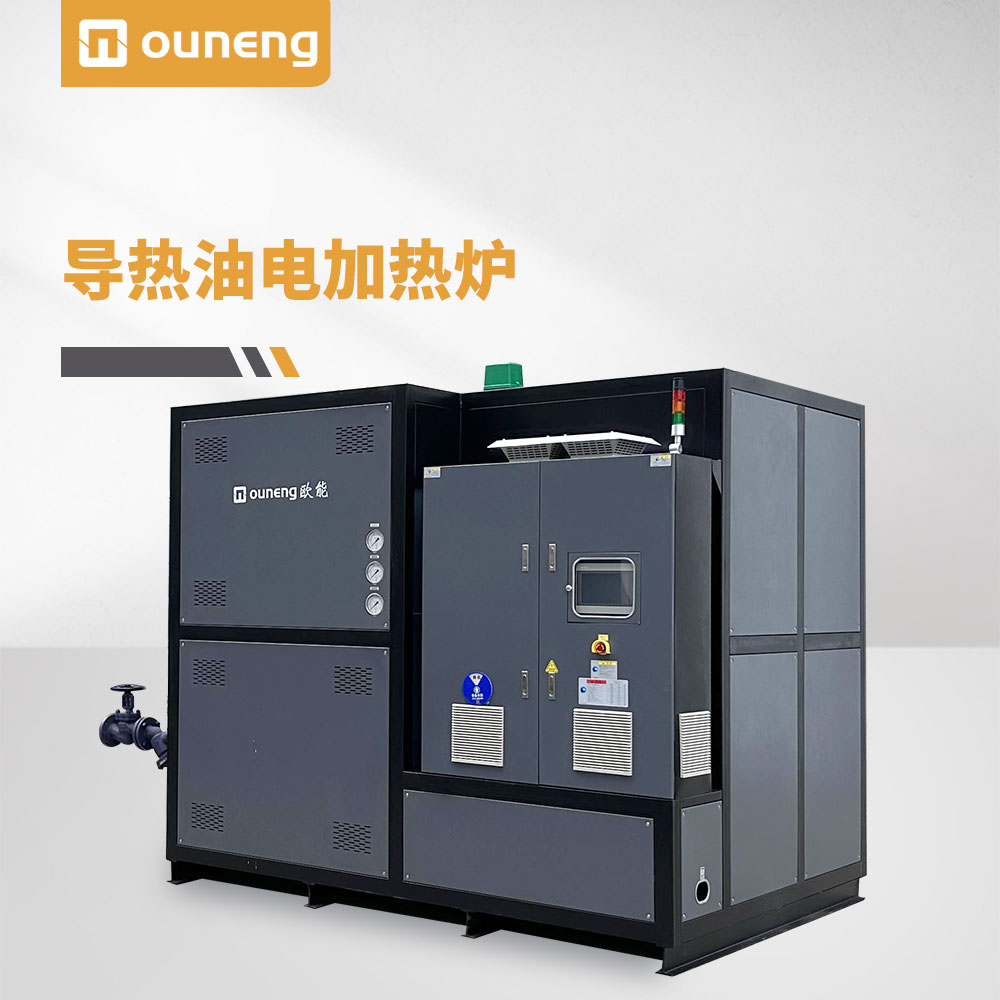
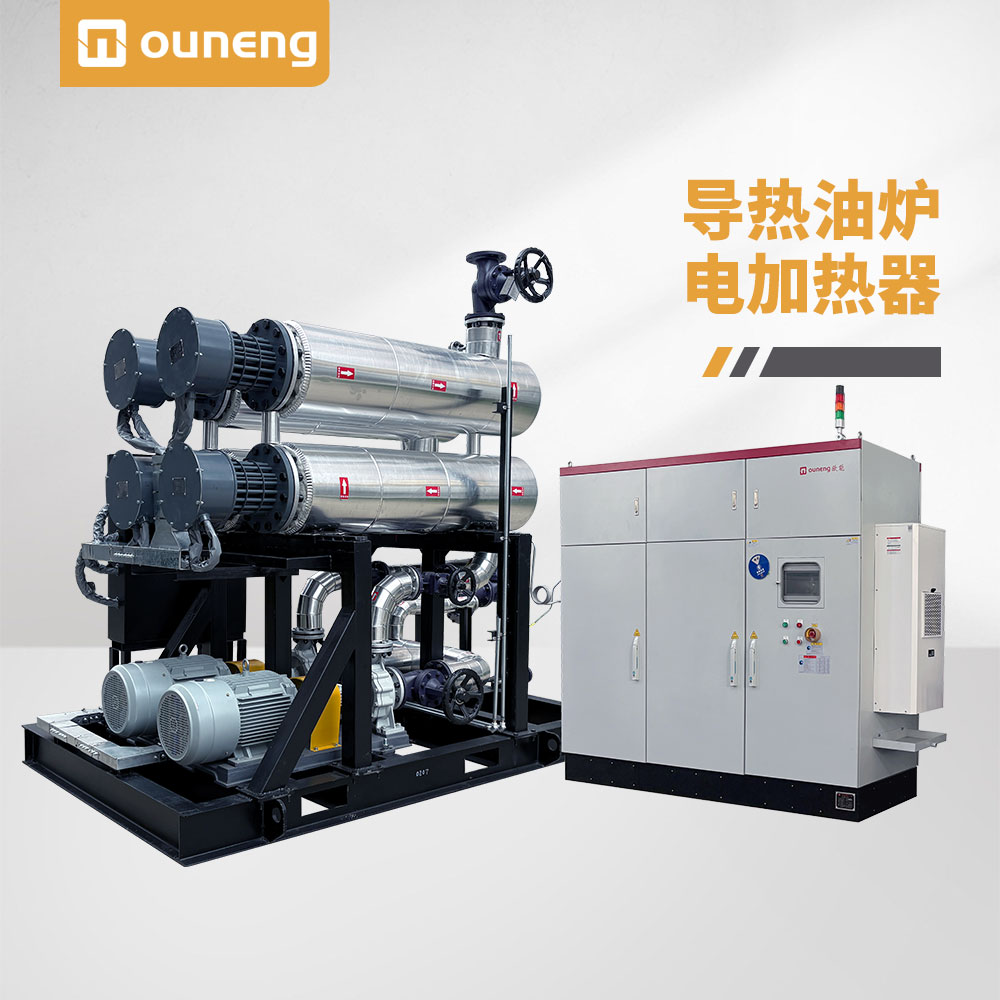
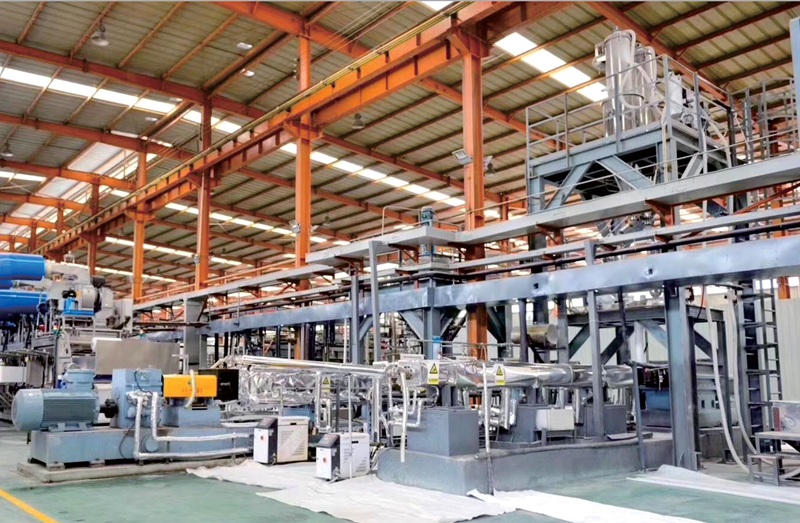
聚丙烯擠壓造粒機組的模頭,目前行業公認的主流方案是電加熱導熱油系統。你可以這樣理解:它用電加熱,但用導熱油來傳遞熱量。系統通過電加熱導熱油,再將熱油循環送入模頭內部的夾套,實現均勻的“面加熱”。
一、為什么“電加熱導熱油”是主流?
這種組合之所以能成為主流,是因為它結合了電加熱的清潔可控與導熱油傳熱的均勻穩定,解決了傳統加熱方式的痛點。
它的核心優勢主要體現在:
實現±1℃的精準控溫:PP的加工窗口很窄(通常在180-220℃)。傳統加熱方式溫差巨大,而導熱油系統采用智能溫控,能將模頭全域溫差精準控制在±1℃以內。溫度穩定,產品合格率才能大幅提升。
360°無死角均勻加熱:傳統的電加熱圈或加熱棒是“點加熱”或“線加熱”。而導熱油在模頭內部循環,實現了360°無死角的“面加熱”,徹底消除了溫差死角。
具備主動“冷卻”能力:雙螺桿高速旋轉會產生大量“剪切熱”。先進的導熱油系統采用“冷熱一體”設計,能主動進行加熱和冷卻的動態平衡,防止模頭超溫。
二、各加熱方式對比
為了讓你更直觀地理解,這里匯總了不同加熱方式的特點:
電加熱導熱油系統:“面加熱”,通過介質均勻傳熱高(可達±1℃)初期設備投資相對較高
傳統電加熱圈/棒:“點加熱”,熱源直接接觸低(溫差可達20-40℃)溫差巨大,易局部過熱,產生黑點
蒸汽加熱:通過蒸汽冷凝放熱較低(±3℃~±5℃)溫度上限低(約180℃),設備易腐蝕
對于追求高品質、長周期穩定運行的聚丙烯造粒生產線,電加熱導熱油系統憑借其在控溫精度、加熱均勻性、系統穩定性等方面的全面優勢,已成為模頭加熱的標準配置和升級方向。
內容由AI生成,請仔細甄別