對于大型石化聚丙烯(PP)造粒機,導熱油電加熱是目前綜合優勢最突出的選擇,但“最優”取決于具體的生產規模與品質要求。換網器的加熱方式直接決定了熔體過濾的穩定性、濾網壽命乃至整條生產線的連續運行能力。
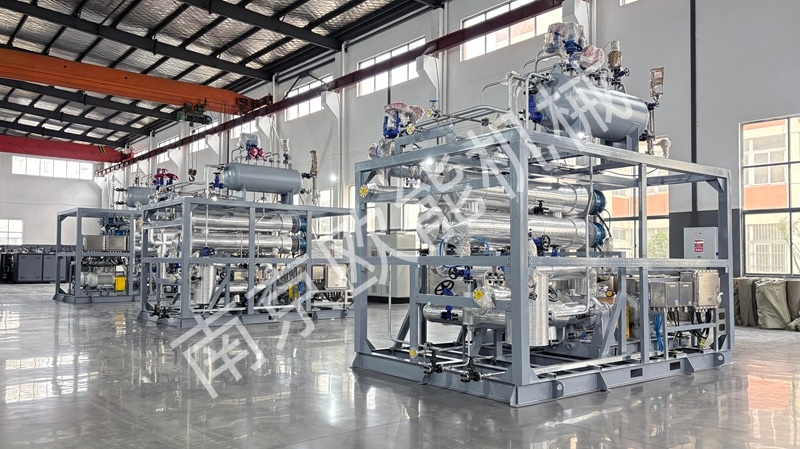
一、主流加熱方式概覽
目前行業主流方案主要有三種:電加熱(鑄銅/鑄鋁或直插式)、導熱油循環加熱、蒸汽加熱。
1.加熱原理
電加熱(加熱圈/棒):外置加熱板/圈或內置加熱管,局部“點加熱”;
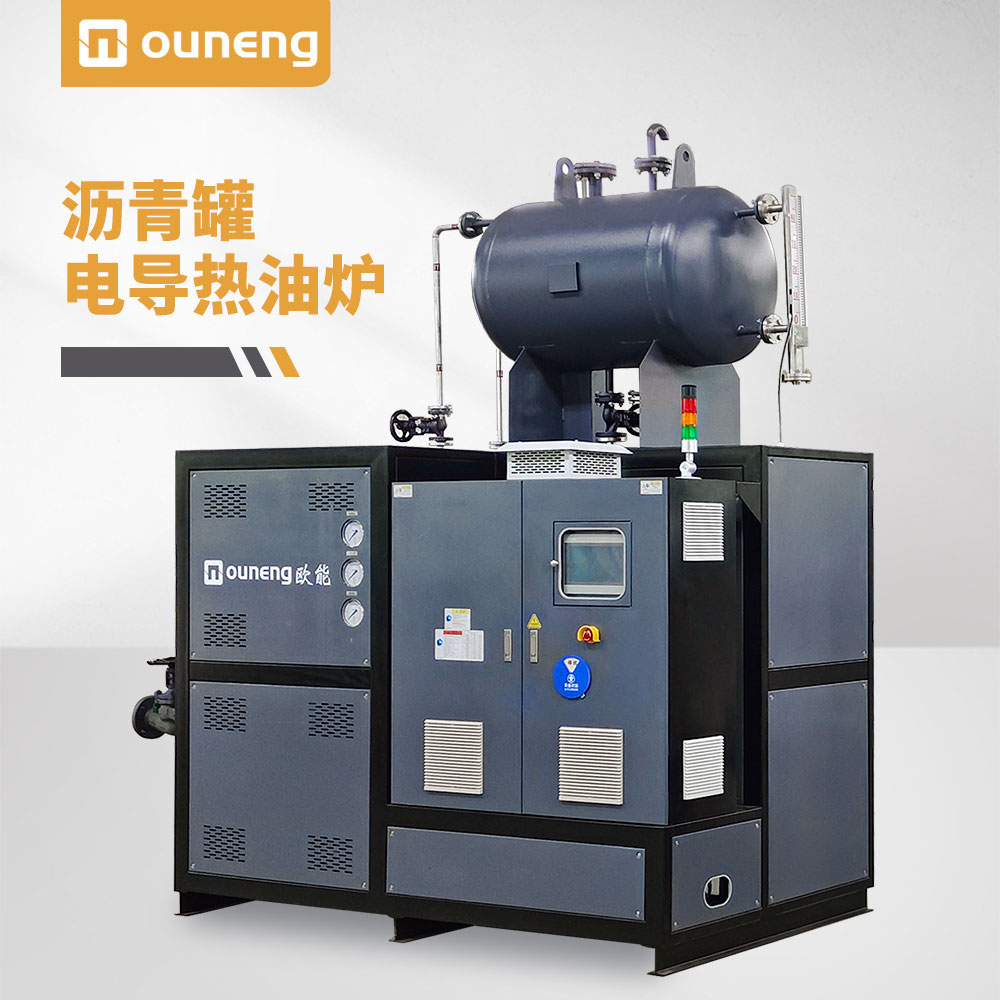
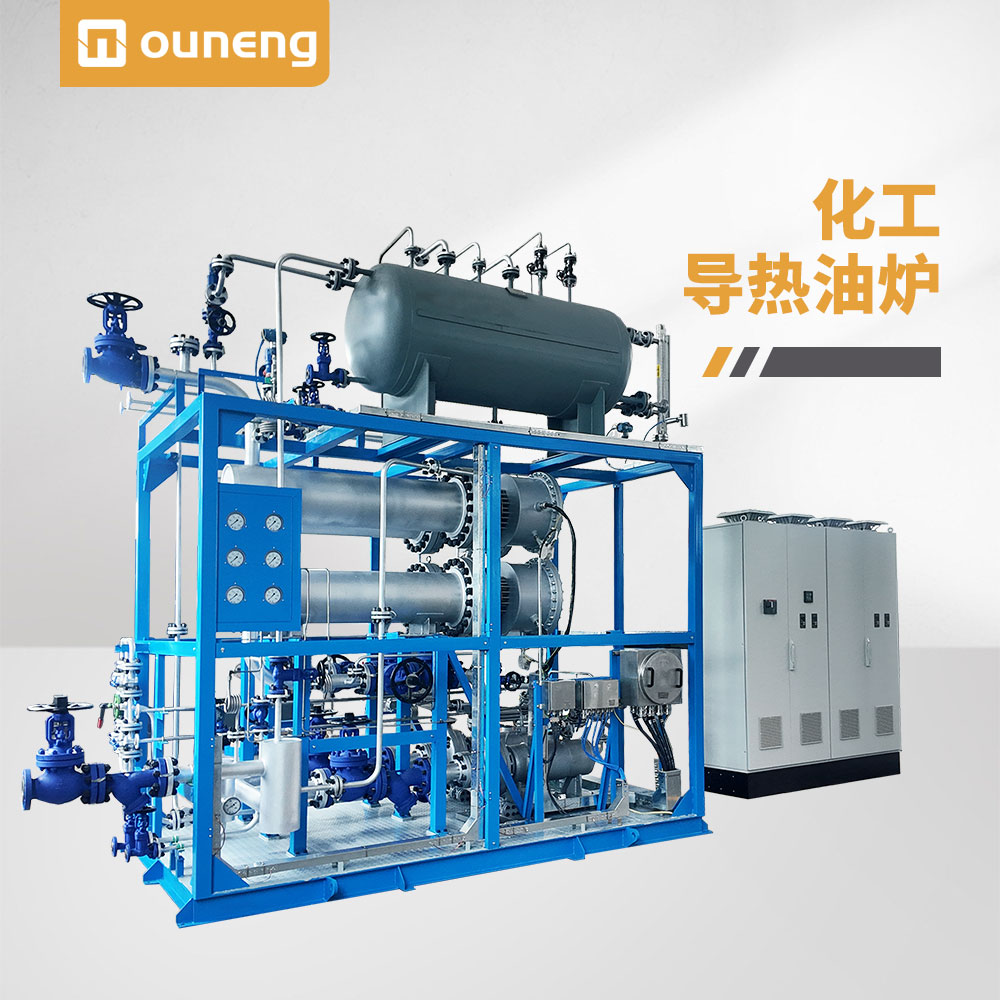
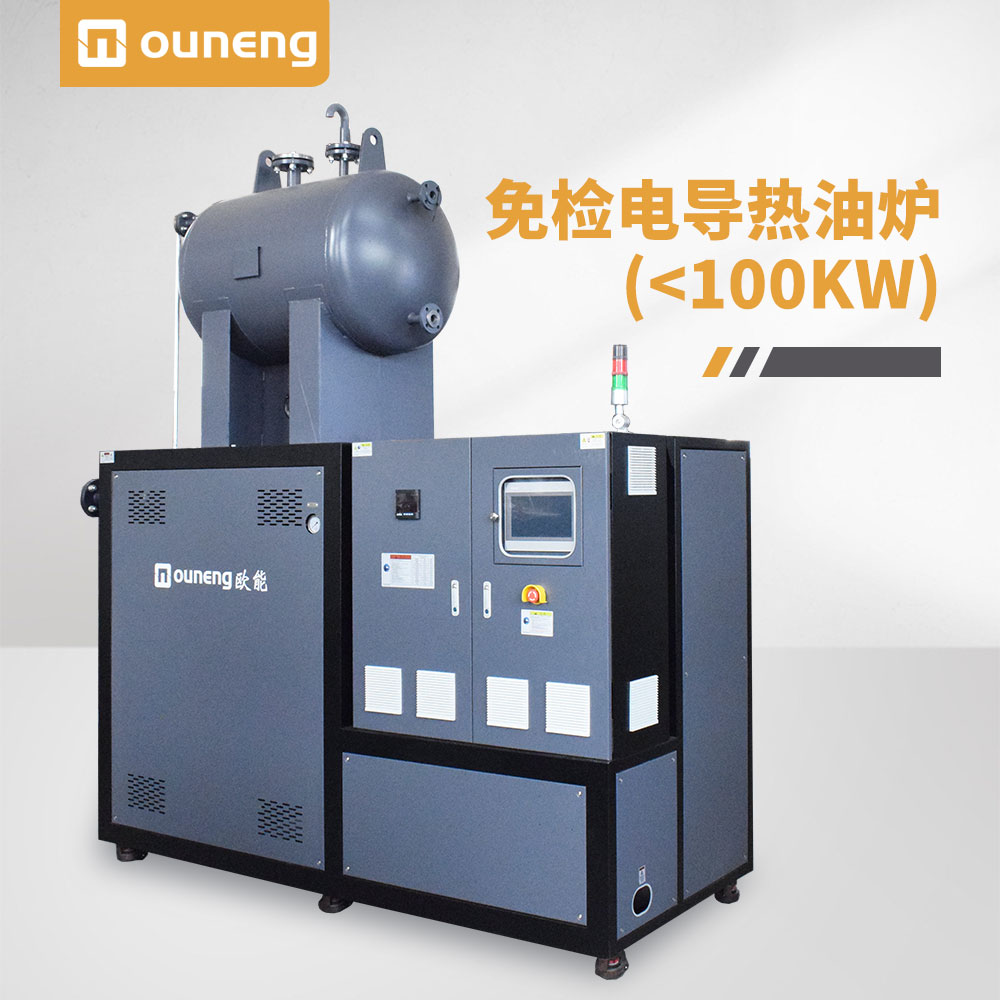
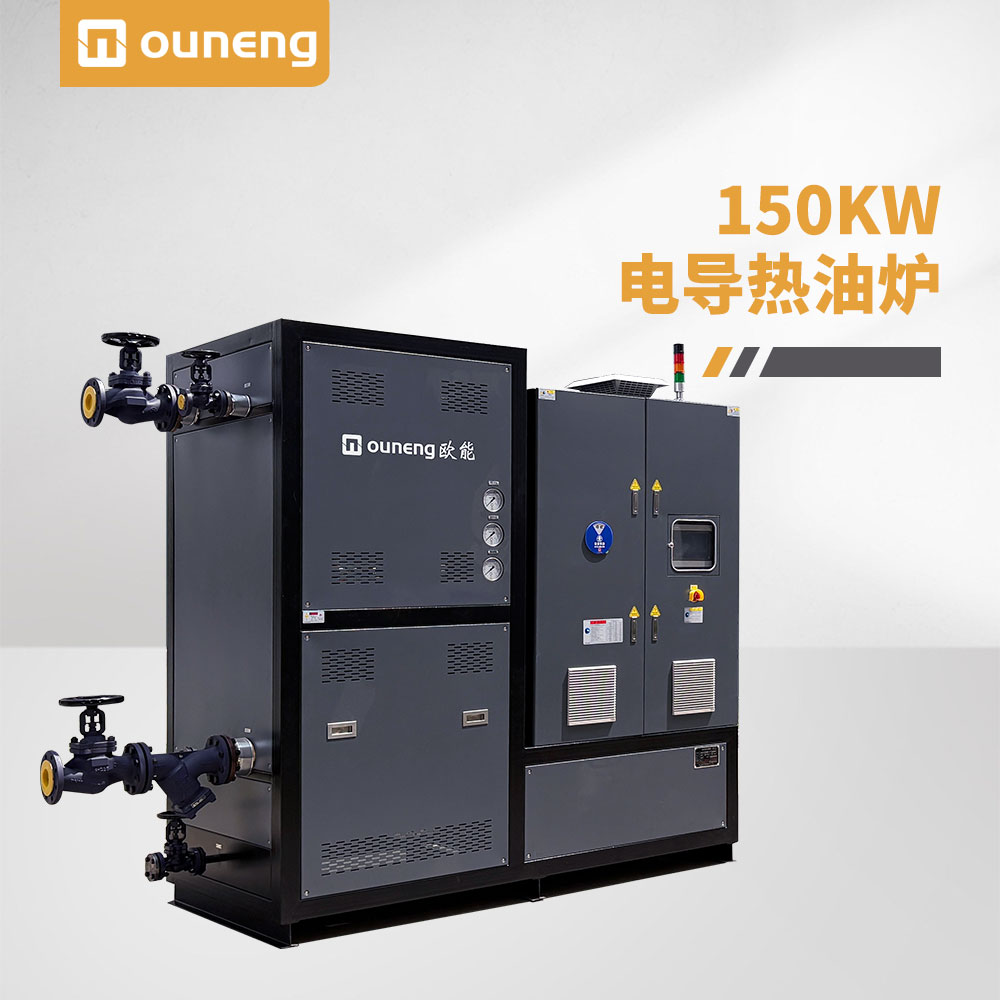
導熱油循環加熱:高溫導熱油在內部流道循環,360°“面加熱”;
蒸汽加熱:蒸汽通入夾套換熱,依靠潛熱控溫。
2.溫度均勻性
電加熱(加熱圈/棒):較差,易出現局部過熱或過冷;
導熱油循環加熱:極佳,徹底消除溫差死角;
蒸汽加熱:均勻穩定,但受蒸汽壓力波動影響。
3.控溫精度
電加熱(加熱圈/棒):低,通斷式控制,波動大如“過山車”;
導熱油循環加熱:高,PLC+PID閉環控制,可達±1℃;
蒸汽加熱:精度差,夾套易產生冷凝水。
4.主要風險
電加熱(加熱圈/棒):局部熱點導致PP熔體降解、炭化,產生黑點焦粒,堵塞濾網;
導熱油循環加熱:初期投資較高;需規范操作防止導熱油結焦;
蒸汽加熱:溫度上限受壓力限制,溫差大,管道腐蝕。
5.適用場景
電加熱(加熱圈/棒):中小型設備、間歇生產、預算有限;
導熱油循環加熱:大型石化裝置、24小時連續生產、高品質要求;
蒸汽加熱:本身配套蒸汽系統的大型老廠區。
二、為什么導熱油加熱是大型PP產線的更優選擇?
對于大型、連續化的PP造粒生產,導熱油加熱的優勢是決定性的:
消滅“局部熱點”,從根源保障PP熔體品質:PP是熱敏性材料,電加熱的“點加熱”極易產生局部熱點,導致熔體局部降解、炭化,產生黑點和凝膠,直接影響產品外觀和性能。導熱油加熱通過循環實現“面式換熱”,徹底消除了溫差死角,從根源上保證了熔體品質的均一性。
精準控溫,穩定熔體壓力:大型換網器金屬體積大、熱慣性大,電加熱難以做到精準均勻控溫。導熱油系統通過外部TCU閉環控制,能將溫度穩定維持在±1℃精度,熔體粘度因此保持穩定,換網器前后壓差不會劇烈波動,避免了因壓差快速攀升而被迫停機換網。
系統穩定,適配長周期連續運行:大型PP造粒線通常是24小時不間斷運行。導熱油系統采用密閉循環,運行穩定可靠,專業設備的一體成型無縫油路相比焊接管路更不易積碳、堵塞和滲漏,非常適合石化行業的長周期生產需求。
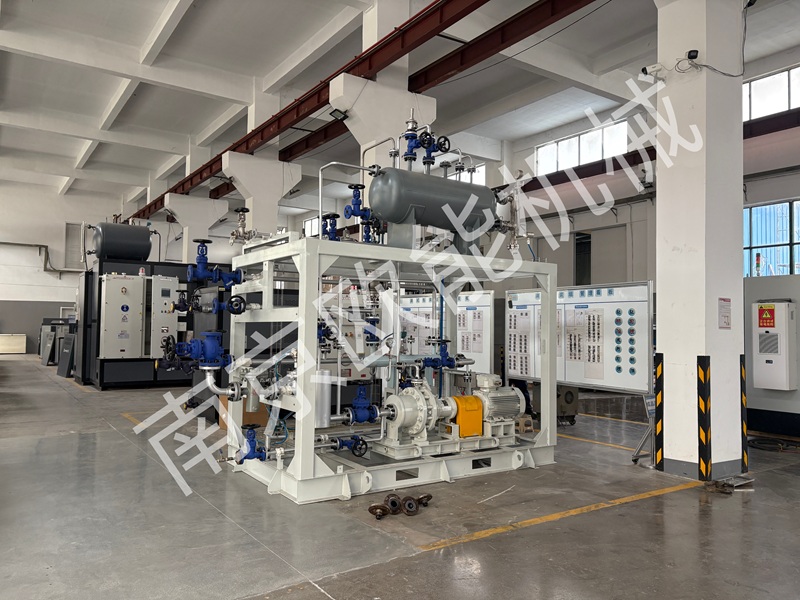
延長濾網壽命,減少非計劃停機:電加熱導致的局部過熱會生成炭化硬質顆粒,這些顆粒會直接堵塞濾網,形成“溫控差→物料降解→堵塞濾網”的惡性循環。導熱油加熱從源頭減少了降解雜質的產生,濾網壽命因此顯著延長,非計劃停機次數隨之降低。
三、分場景的性價比評估
“最優”需結合具體場景判斷:
大型石化PP造粒,全年長周期連續運行:導熱油加熱綜合性價比最高。前期投入雖大,但加熱元件幾乎無需頻繁更換,避免了因加熱圈燒毀造成的非計劃停機損失,長期回本明顯。
中小產能、間歇生產、預算有限:鑄銅/鑄鋁電加熱性價比最高。前期投入少、更換方便,在不連續生產的情況下,導熱油系統的閑置成本反而更高。
廠區已有穩定蒸汽管網:蒸汽加熱性價比最優。但若沒有現成蒸汽系統,單獨上蒸汽鍋爐的合規成本太高,不建議新項目選用。
對于大型、連續化、高品質要求的石化PP造粒線,導熱油電加熱是更優選擇。它用精準的“面控溫”替代了粗放的“點加熱”,帶來的不僅是更穩定的溫度,更是產品質量的提升、濾網壽命的延長和設備故障率的降低。而對于中小型或間歇性生產線,電加熱在成本效益上仍有其合理之處。
內容由AI生成,請仔細甄別