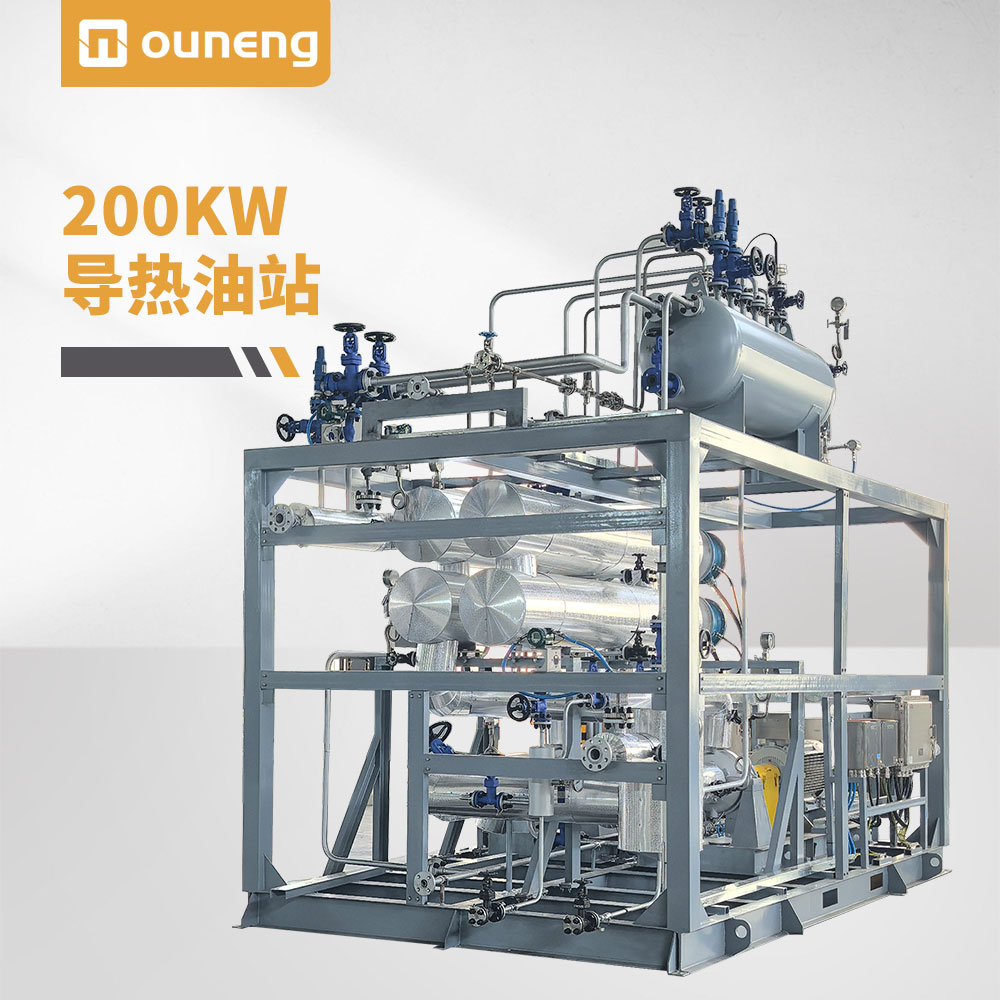
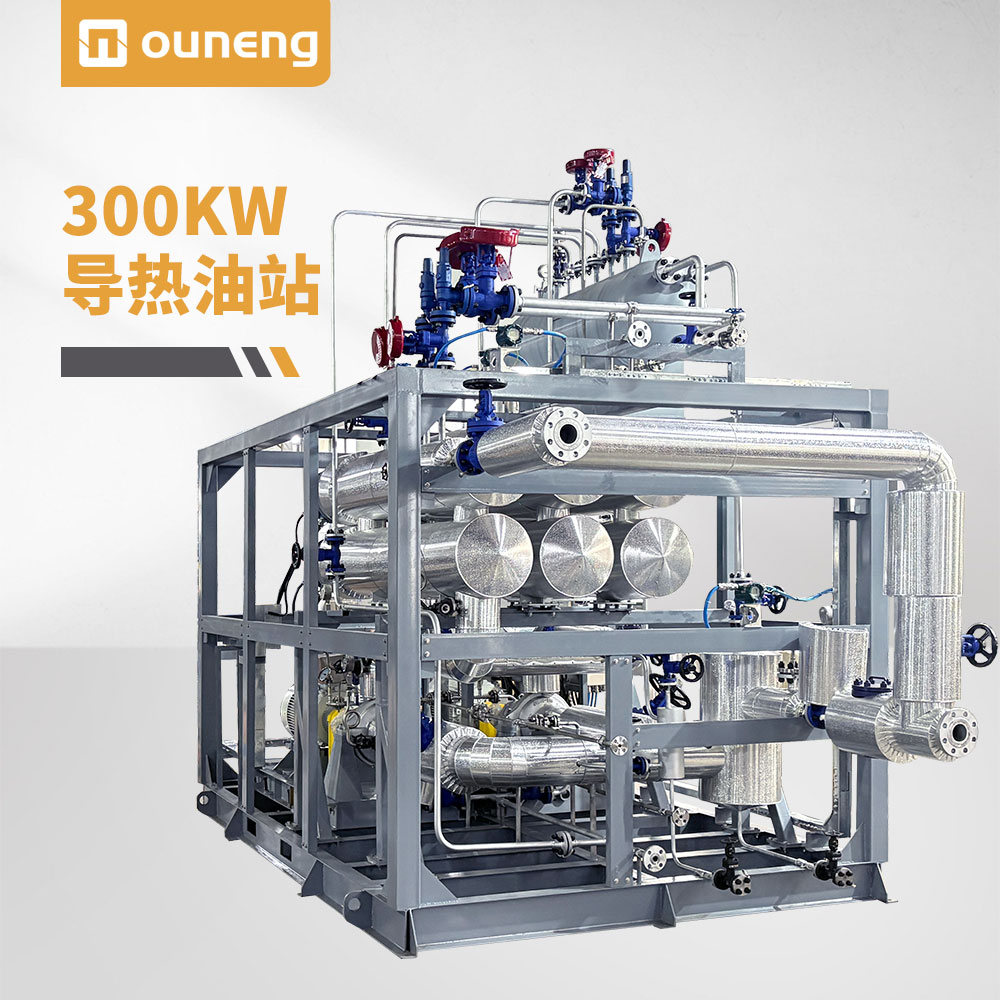
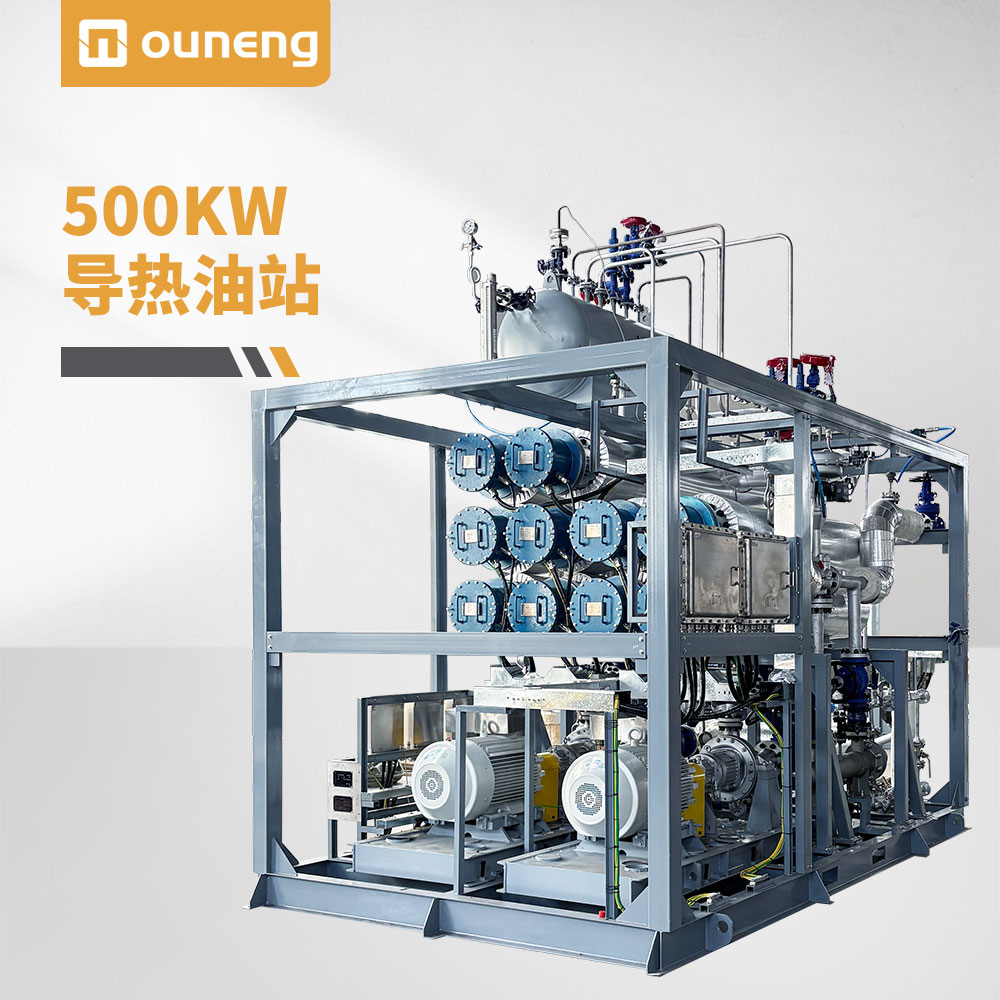
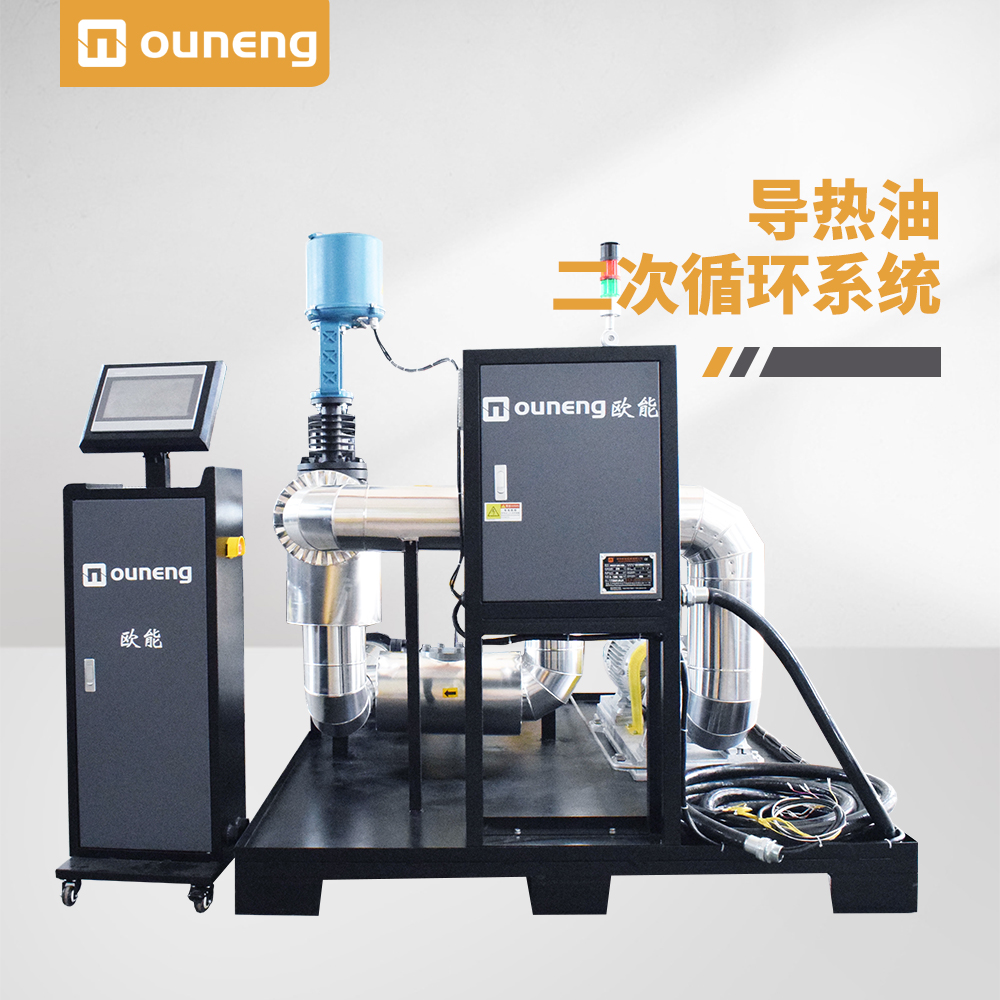
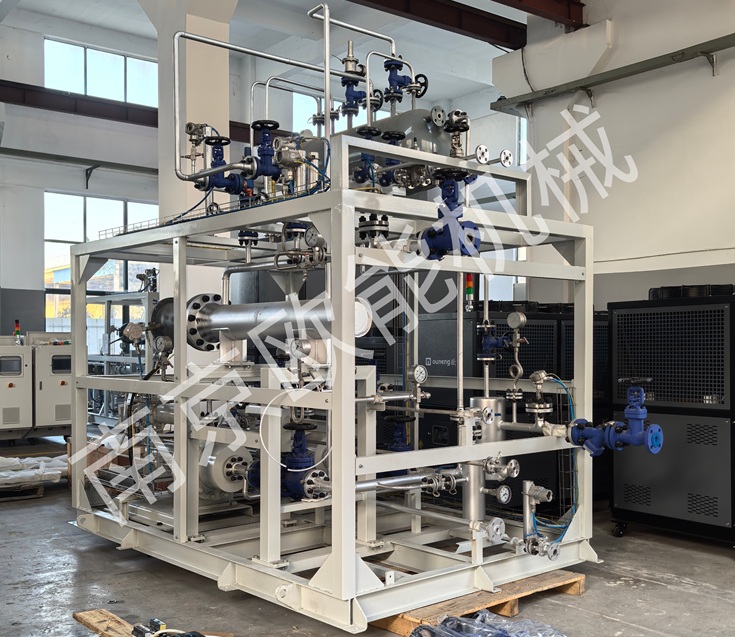
對于聚丙烯(PP)造粒擠出機,導熱油加熱的核心好處是:用均勻、精準、可主動冷卻的“面控溫”,替代傳統電加熱粗放的“點加熱”,精準匹配PP狹窄的加工窗口,從根源上提升產品質量、生產穩定性和綜合效益。
一、溫度極度均勻,消除局部熱點與冷區
PP加工窗口窄,通常僅180~220℃,局部溫差超過±2℃就可能引發降解或塑化不良。導熱油在機筒、模頭等夾套內360°循環,實現“面加熱”,可將全域溫差控制在±1℃以內。大幅減少黑點、焦粒、發黃、色差,避免“硬芯”“白點”,顆粒外觀和內在性能更均一。
二、控溫精準,穩定熔體壓力與顆粒質量
導熱油系統采用PLC+PID智能控溫,溫度波動可鎖定在±1℃,熔體粘度因此保持穩定。出料速度一致,顆粒大小均勻、切口平整,減少“拖尾”“連粒”;熔體壓力波動小,生產更平穩。
三、具備主動冷卻能力,化解“剪切熱”
雙螺桿高速混煉會產生大量剪切熱。傳統電加熱只能加熱,無法冷卻,熱量堆積會導致持續超溫降解。導熱油系統采用“冷熱一體”設計,超溫時自動切換冷卻,主動平衡多余熱量。防止PP過熱降解,避免模頭積碳、濾網堵塞,尤其適合高速、高產量的大型機組。
四、支持多區獨立控溫,實現全流道協同
大型PP造粒機需要分區控溫:機筒各段、模頭、熔體泵、換網器、開車閥等。導熱油系統可為每個區域設置獨立回路,但共用統一熱源。各部件按需精準控溫,互不干擾;開車閥、熔體泵能表里同步熱透,提升一次性開車成功率;牌號切換時溫度快速穩定,過渡廢料大幅減少。
五、系統熱效率高,節能效果顯著
導熱油系統為密閉液相循環,熱量幾乎無額外浪費,系統熱效率普遍達90%~95%以上,先進機型可達98%。相比傳統電加熱圈或蒸汽加熱,綜合節能率通常可達20%~35%。
噸產品電耗下降;廢品率從3%~5%降至1%以內,帶來每噸約15~25kWh的隱性節能。
六:安全可靠,維護成本低
低壓運行:無高壓爆炸風險,可配BT4防爆,適合石化現場。
多重聯鎖:超溫、低油位、超壓、泵過載等保護,杜絕干燒。
壽命長:電加熱圈通常1~3個月需更換,導熱油系統核心部件設計壽命可達8~12年,非計劃停機大幅減少。
七:提升產品檔次與市場適應性
精準溫控使產線能穩定生產高端PP、改性PP、高填充PP等對溫度敏感的產品,擴展可生產牌號范圍,增強市場響應能力。
雖然導熱油系統初期投資較高,但其帶來的良品率提升、能耗下降、非計劃停機減少,通常可在1.5~3年內收回增加的成本。對于大型、連續化、高品質要求的PP造粒擠出機,導熱油加熱已從“可選方案”變為主流標準配置。
內容由AI生成,請仔細甄別