模頭溫度一旦波動大,聚乙烯(PE)顆粒的質量會從外到內全面惡化。行業共識是:模頭溫控波動應盡量控制在±2℃以內,而傳統電加熱圈的溫差可達3~6℃甚至更高,足以引發一系列質量問題。
一、溫度波動大,顆粒質量會怎樣?
1.外觀缺陷:大小不一、拖尾、連粒
PE熔體黏度對溫度極其敏感。模頭溫度偏高時,熔體過稀,出料速度快,切出的顆粒容易拖尾、粘連、形狀不規則;溫度偏低時,熔體過稠,出料慢,顆粒表面粗糙、發澀、無光澤。各模孔出料速度不一致,最終導致顆粒長短不一、大小混雜。
2.內部質量:塑化不良、硬芯、氣泡
溫度波動會造成模頭局部低溫區。這些區域物料塑化不完全,顆粒內部可能出現“硬芯”或“白點”,嚴重影響后續制品的力學性能。同時,溫度忽高忽低還會使熔體中夾帶氣體,切粒后形成氣泡或空心顆粒。
3.降解與污染:黑點、焦粒、發黃
溫度過高或局部過熱時,PE分子鏈會斷裂降解,產生發黃、發脆的顆粒。降解嚴重時還會炭化,形成黑點和焦粒,污染整批產品。這些黑點一旦混入成品,在高端應用(如薄膜、管材、電纜料)中可能導致整批報廢。
4.批次色差明顯
溫度波動會改變顏料和助劑的分散狀態,造成明顯的批次色差。對于色母粒、改性PE等對顏色一致性要求高的產品,這是致命缺陷。
5.生產極不穩定:斷條、堵模、廢品率飆升
模頭壓力隨溫度波動而波動,輕則料條粗細不均、頻繁斷條,重則堵模停機。每次斷條或堵模都需要清理模頭、重新升溫,非計劃停機時間大幅增加,廢品率也隨之上升。
二、根源在哪?傳統“點加熱”控不住
傳統電加熱圈屬于局部“點加熱”,熱量集中在熱源附近,模頭不同區域溫差可達20~40℃。更關鍵的是,它無法主動冷卻。雙螺桿高速旋轉產生的“剪切熱”不斷堆積,溫度越跑越高,波動越來越大。這種粗放控溫方式,根本無法滿足PE造粒對模頭溫度穩定性的要求。
三、解決方向:用“面加熱”替代“點加熱”
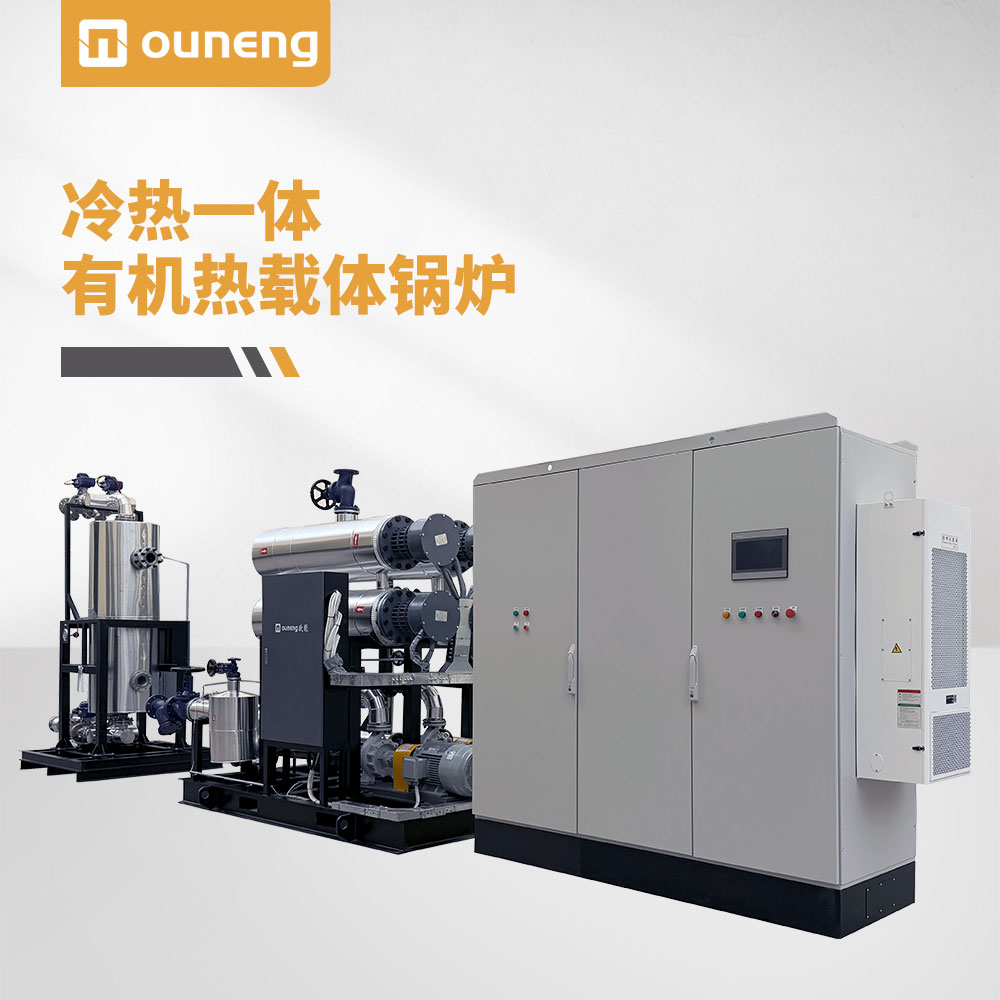
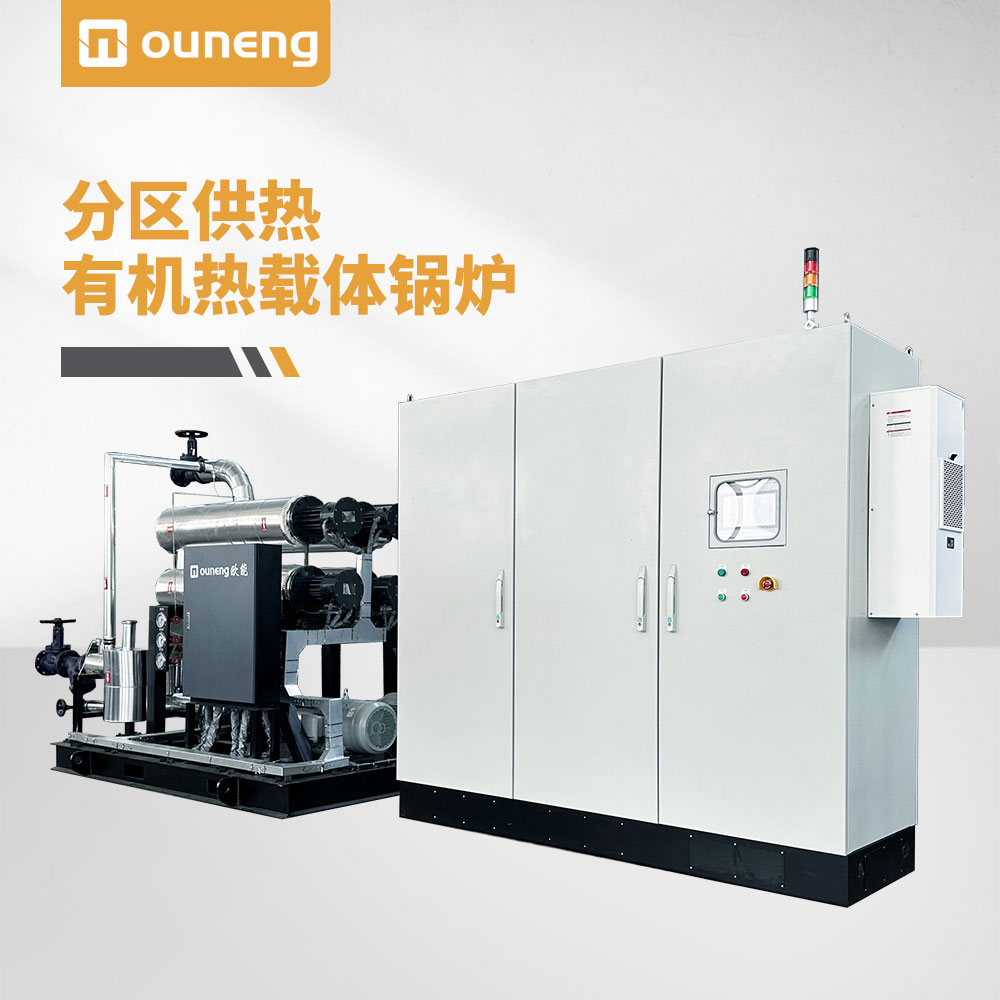
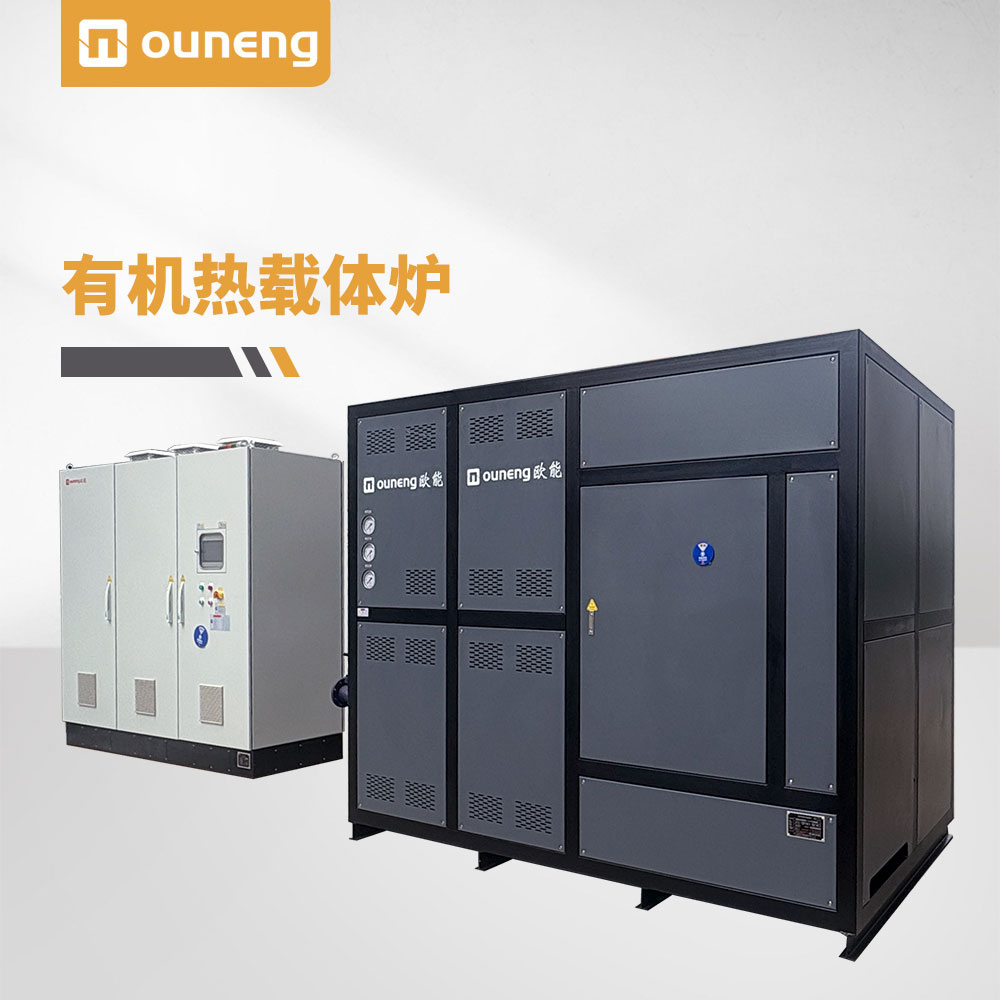
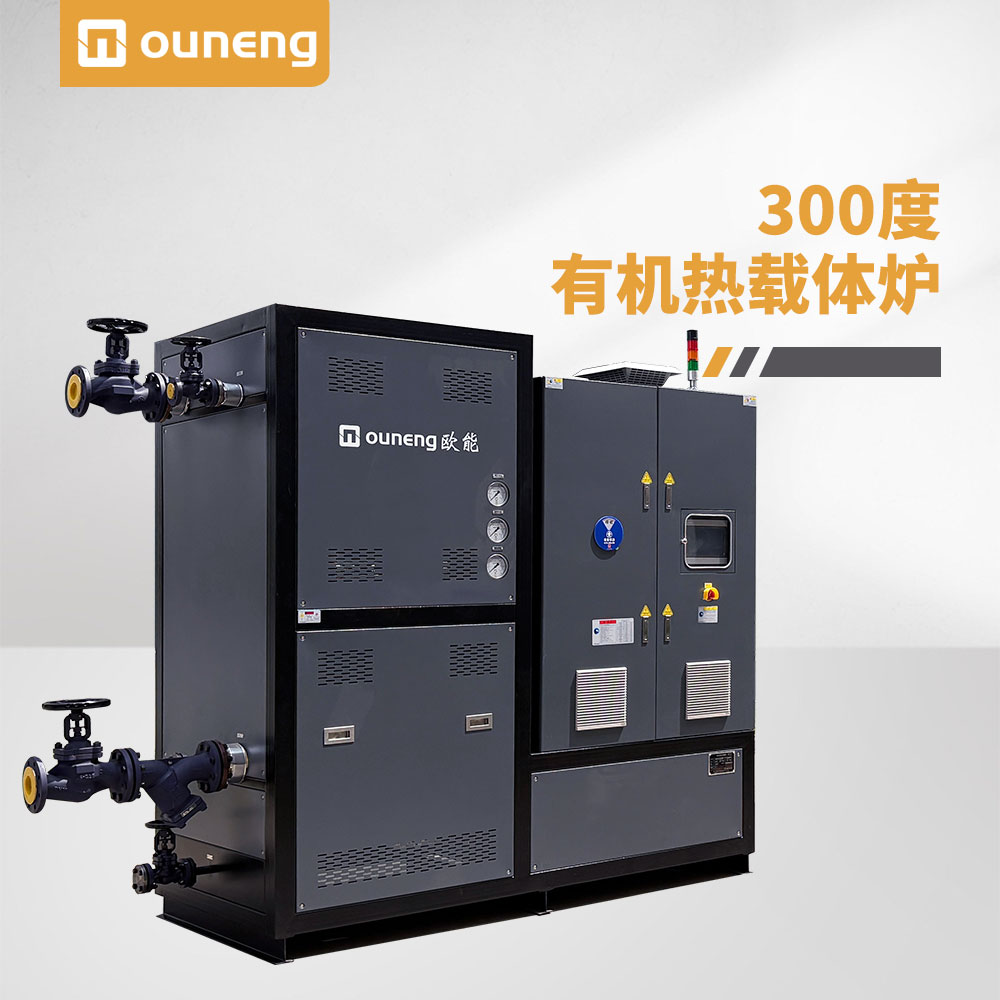
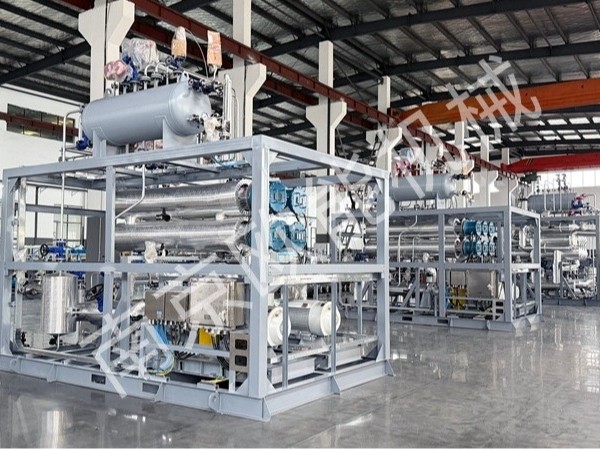
要根治溫度波動問題,最有效的方案是升級為導熱油電加熱系統。它通過循環導熱油,在模頭夾套內實現360°無死角的“面加熱”,將模頭全域溫差精準控制在±1℃以內。
配合PLC與PID智能溫控,系統能實時監測并平滑調節加熱功率,同時具備“冷熱一體”主動冷卻能力,自動平衡“剪切熱”。無論產線負荷如何變化,模頭溫度都能穩穩鎖定。
歐能機械(OUNENG)為代表的專業溫控設備制造商,其導熱油加熱系統正是基于這一邏輯設計,通過全域大流量變頻循環和獨立單元精準控溫,為PE造粒模頭提供了穩定、均勻的溫度環境。模頭溫度穩了,顆粒質量才有保障。
內容由AI生成,請仔細甄別