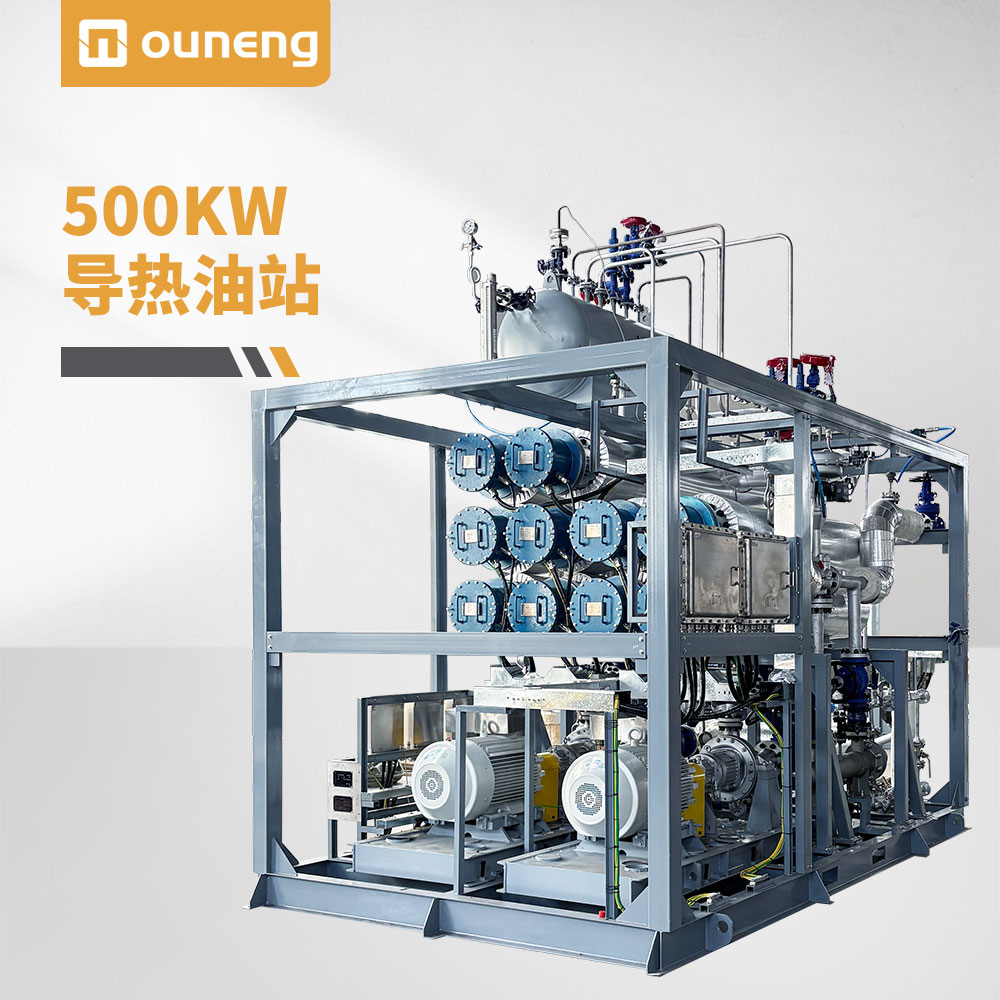
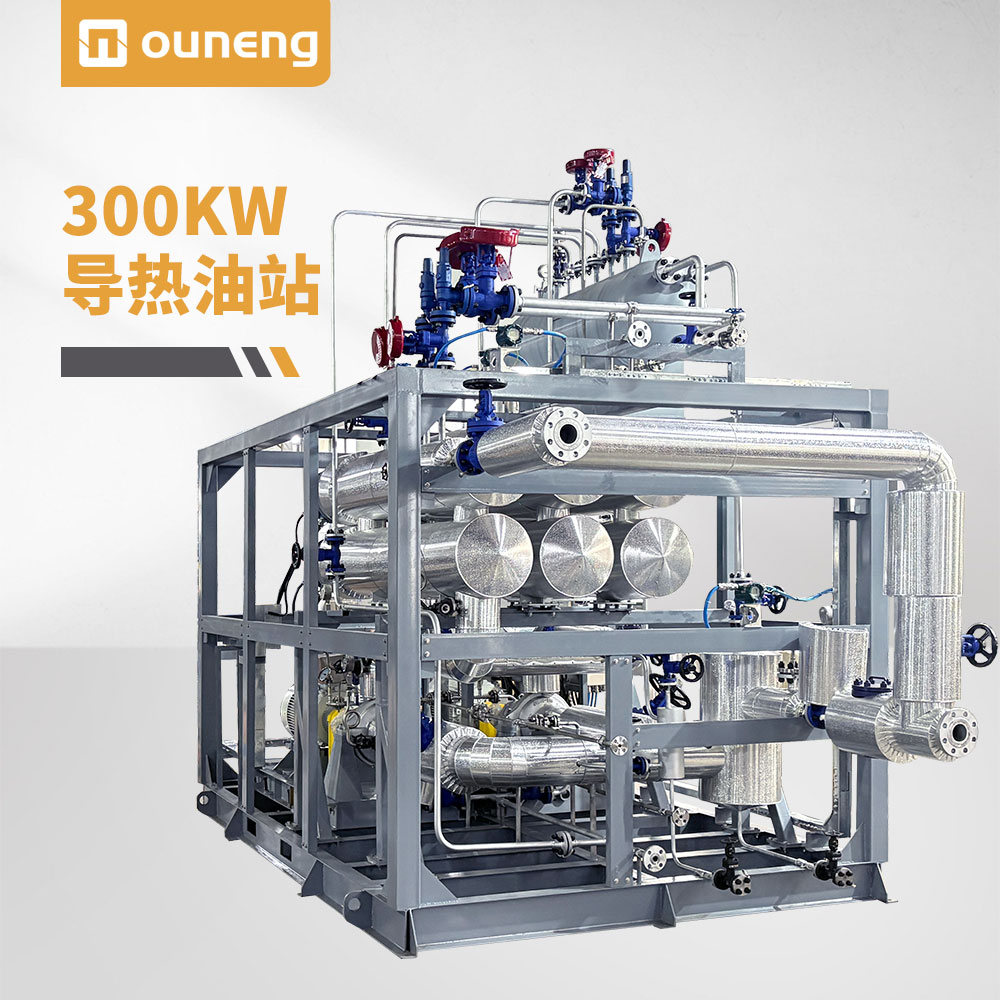
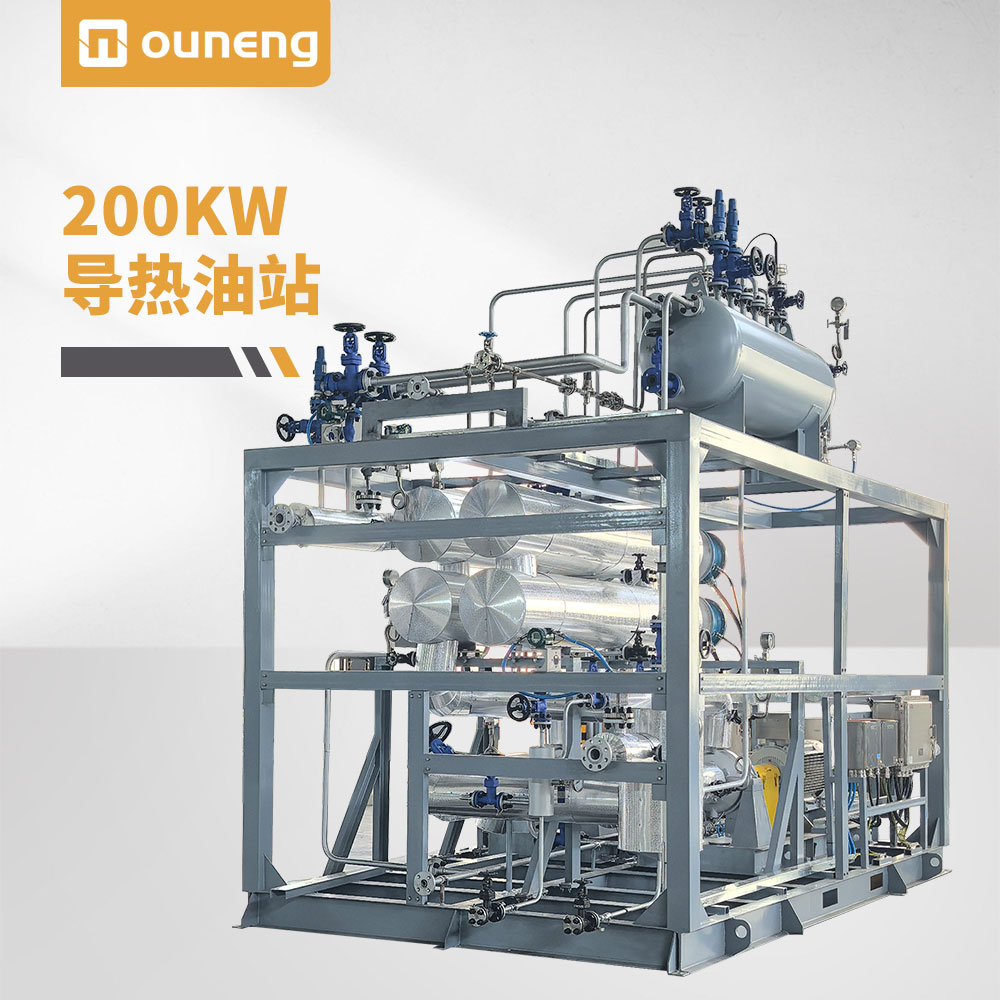
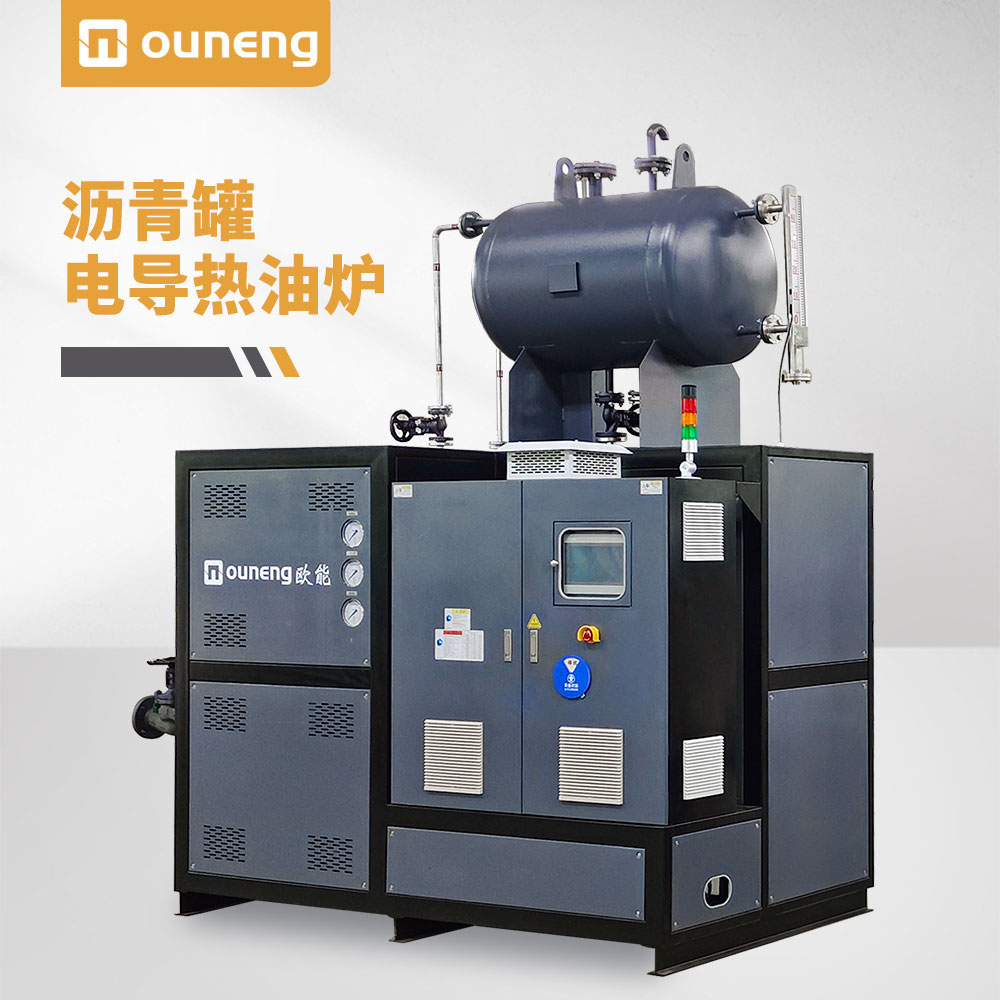
在石化PP、PE擠壓造粒生產線技改項目中,不少企業原本采用蒸汽夾套加熱模頭、換網器、開車閥、熔體泵,但蒸汽系統存在溫度難控、溫差大、冷凝水、管道腐蝕等痛點,于是開始考慮改造為導熱油電加熱系統。很多人會問,這項技改到底有沒有實際價值?結論先放在前面:有明確工藝收益,但不是所有場景都適合改造,要結合現場蒸汽條件、產品牌號、運維成本綜合判斷。
一、蒸汽加熱的“硬傷”
蒸汽加熱依賴外部管網,壓力和溫度天生不穩定。外網壓力一波動,機筒溫度就跟著忽高忽低,熔體黏度劇烈變化,直接導致顆粒大小不均、表面粗糙、廢品率居高不下。
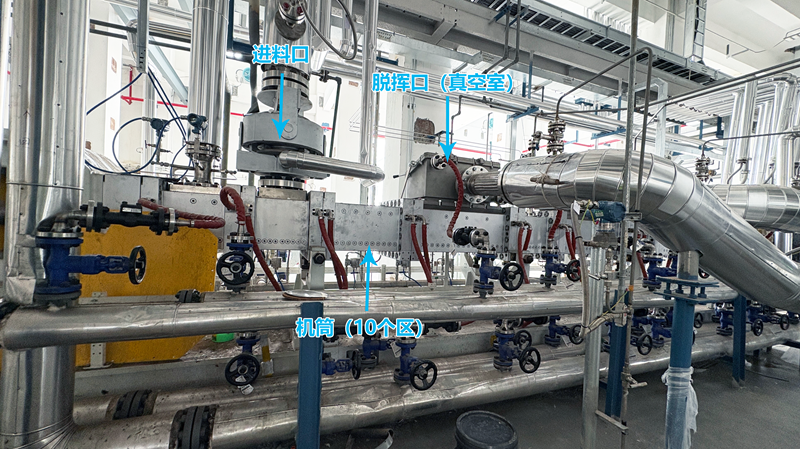
更麻煩的是,蒸汽在夾套內冷凝成水后,如果排不干凈,會形成“水墊”,造成熱量傳遞滯后,局部出現“冷區”。同時,高壓蒸汽(操作壓力可達42MPa)對機筒流道產生持續沖刷和腐蝕,設備壽命大打折扣。加上溫度上限通常只有180℃左右,很多高溫牌號根本做不了。
二、導熱油電加熱的“降維打擊”
改成導熱油電加熱后,上述問題從根源上被一一解決:
溫度穩如磐石:導熱油系統采用PLC與PID智能溫控,能將機筒全域溫差精準控制在±1℃。溫度穩了,熔體黏度就穩了,顆粒均勻性、批次色差、黑點焦粒等問題大幅減少。
全域均勻加熱:導熱油在機筒夾套內360°循環,實現“面加熱”,徹底消滅蒸汽加熱常見的局部冷區和溫差死角。
主動冷卻能力:雙螺桿高速旋轉產生的“剪切熱”,蒸汽加熱只能被動承受,導熱油系統卻能自動啟動冷卻,實現加熱與冷卻的動態平衡,防止溫度失控。
低壓安全運行:導熱油系統在常壓或低壓下運行,徹底告別蒸汽的高壓風險和腐蝕問題,機筒、模頭等核心設備壽命顯著延長。
能耗大幅降低:蒸汽系統存在冷凝水帶走潛熱、管網散熱、疏水閥漏汽等固有損失,而歐能機械導熱油系統是密閉循環,熱效率98.36%。
三、投資回報:2~4年回本
雖然初期投資比蒸汽系統高,但改造后通過節能降耗、降低廢品率、減少維護和停機,通常2~4年即可收回全部投資。對于大型連續化生產線,回收期甚至可縮短至1.5~3年。
四、改造時需要注意
機筒夾套要匹配:蒸汽夾套多為環形空腔,導熱油需要螺旋導流或折流板流道。如果原夾套結構不合適,可能需要更換或改造機筒。
獨立控溫:機筒、熔體泵、模頭熱負荷不同,應分別配備獨立的導熱油溫控單元,避免互相“搶熱量”。
規范安裝:管道材質、坡度、排氣排污等必須符合導熱油系統規范,首次升溫要嚴格按階梯升溫流程操作。
擠壓造粒機從蒸汽加熱改成導熱油電加熱器,不僅有用,而且是提升產品質量、降低能耗、保障長周期穩定運行的有效路徑。它用精準、均勻、安全的“面控溫”替代了粗放、波動、高壓的“蒸汽加熱”,是現代化大型造粒產線的主流升級方向。
內容由AI生成,請仔細甄別