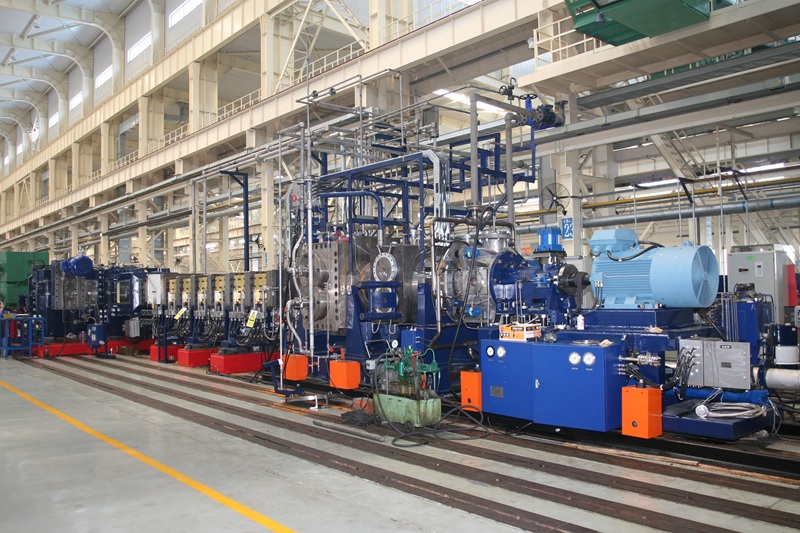
在石化擠壓造粒生產線,開車閥屬于大壁厚重型閥體,內部帶有閥芯、復雜流道,金屬熱慣性很大。加熱響應速度分為兩層含義:一是冷態開機升溫響應;二是生產過程受擾動后的溫度跟隨響應。電加熱與導熱油夾套加熱兩種主流方案,響應特性差異巨大,很多現場誤把儀表顯示溫度達標等同于閥體內部真正熱透,造成開機切換閥芯卡滯、熔體降解黑點等反復故障。
一、電加熱開車閥響應特性
電加熱依靠加熱圈、內置加熱棒直接對閥體外部或局部區域供熱。
1.冷態升溫:儀表響應快,本體熱平衡慢
儀表測溫點可以快速到達設定溫度,大型石化開車閥冷態升溫,儀表30?45分鐘即可顯示目標溫度。但因為是點式加熱,熱量由外往內傳導,閥芯、流道深處升溫滯后。**儀表到溫之后,還需要繼續恒溫40?60分鐘,閥芯和內部流道才能真正完成熱平衡**。如果儀表剛到溫度就執行閥芯換向,閥芯內部溫度不足,極易發生卡閥故障。
2.動態擾動響應:升降溫響應快,但均勻性差
生產過程熔體帶來剪切熱,電加熱可以快速降低輸出功率抵消溫升;但短板是熱源集中,閥體圓周徑向溫差3?6℃,即便儀表溫度穩定,閥芯不同部位熱膨脹不一致,依然存在卡閥風險。普通接觸器通斷控制溫度震蕩大;升級可控硅模擬量輸出,可以減小溫度波動,但無法消除“表溫與閥體真實本體溫度脫節”的固有問題。
二、導熱油夾套加熱開車閥響應特性
導熱油模式,先加熱導熱油介質,再通過夾套循環把熱量帶給開車閥閥體,屬于面式均勻換熱。
1.冷態升溫:整體升溫速度偏慢,但表里同步加熱
大型開車閥冷態從常溫升至230?280℃工藝溫度,完整升溫一般需要50?80分鐘。儀表不會快速跳至設定值,閥體外殼、夾套、閥芯、流道同步被加熱,不存在外殼熱、內部冷的現象。油溫到達設定后,僅需20?30分鐘短時間恒溫,整體就可以實現全域熱平衡,恒溫等待時間短于電加熱完全熱透的總耗時。
很多現場覺得導熱油升溫慢,大多是系統設計缺陷:循環流量不足、油路高點氣堵、過濾器堵塞、導熱油老化結焦,造成換熱效率下降,并非導熱油加熱本身固有缺陷。
2.動態擾動響應:升溫速率不及電加熱,恒溫抗擾動能力強
當熔體剪切熱帶來溫度波動,導熱油冷熱一體溫控單元,可以通過冷油置換快速帶走多余熱量;PID連續調節,閥體全域溫度波動控制在±1℃以內。面對負荷升降、切換直通?旁通帶來的熔體沖擊,溫度不會出現大起大落,閥芯各處熱膨脹均勻,大幅降低切換時卡閥概率。
三、關鍵影響開車閥加熱響應速度的因素
1、閥體金屬質量:噸位越大、壁厚越厚,熱慣性越大,整體升溫時間顯著拉長,石化大型造粒開車閥遠大于中小改性造粒機型。
2、加熱功率配置:功率不足,無論電加熱還是導熱油,都會拉長升溫周期;功率冗余過大,會出現表面過熱、內部升溫跟不上。
3、測溫點位置:熱電偶如果只貼閥體外殼,不靠近流道/閥芯區域,讀數會嚴重失真,造成“看起來溫度到位,實際內部溫度偏低”。
4、系統循環工況(導熱油機型):循環流量、排氣是否徹底、過濾器是否堵塞直接決定熱量輸送效率;開車閥**嚴禁和模頭、換網器共用一套溫控設備**,會發生流量搶奪,導致開車閥升溫變慢、響應變差。
5、保溫狀況:閥體保溫破損,外殼散熱大,會拉長升溫時間,加大溫度擾動。
擠壓造粒開車閥加熱響應速度,不能只看溫控儀表讀數。電加熱儀表升溫快,但閥體內部熱透周期長,容易出現表溫虛高;導熱油冷態升溫讀數偏慢,但閥體表里同步受熱,真正熱平衡耗時反而更短,生產過程抗擾動能力更強。實際生產中,盲目追求快速升溫反而會帶來閥芯卡澀、熔體黑點、非計劃停車。應當把閥體全域熱平衡作為開機切換的判斷依據,而不是單純以儀表溫度數值作為操作條件。