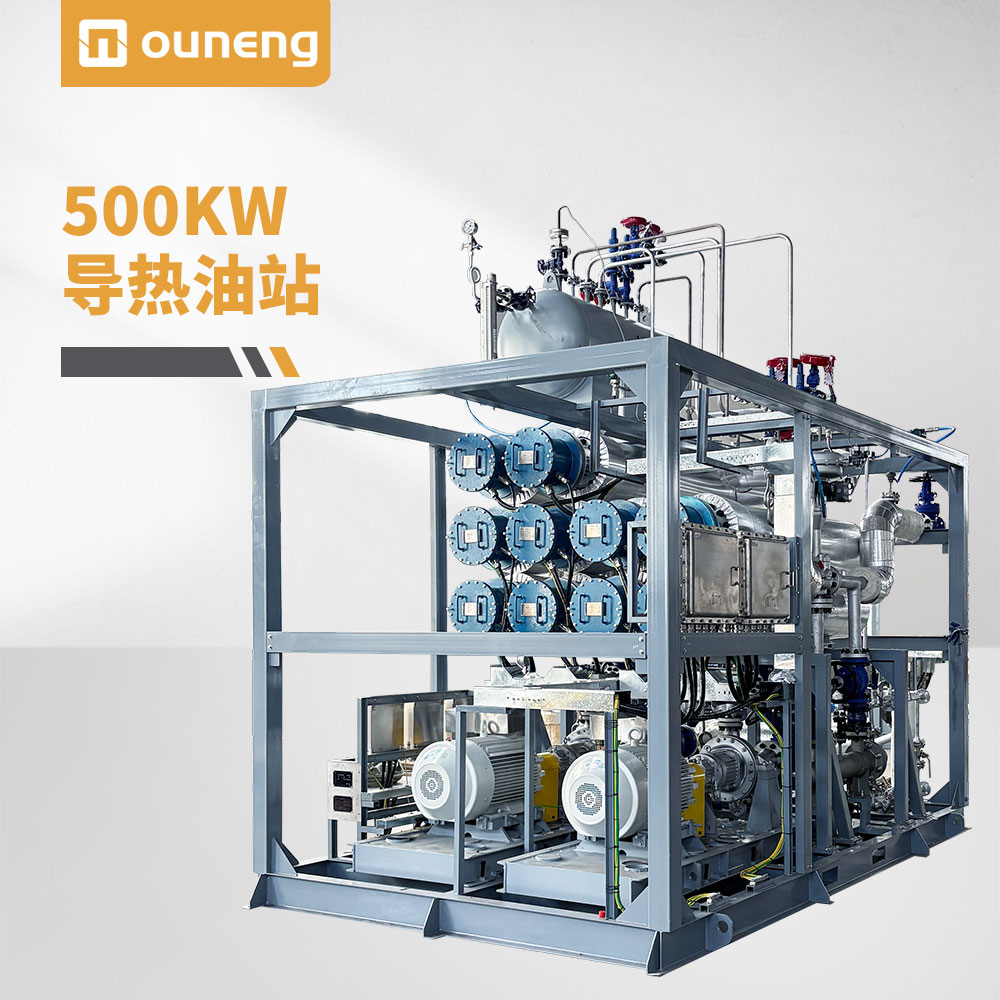
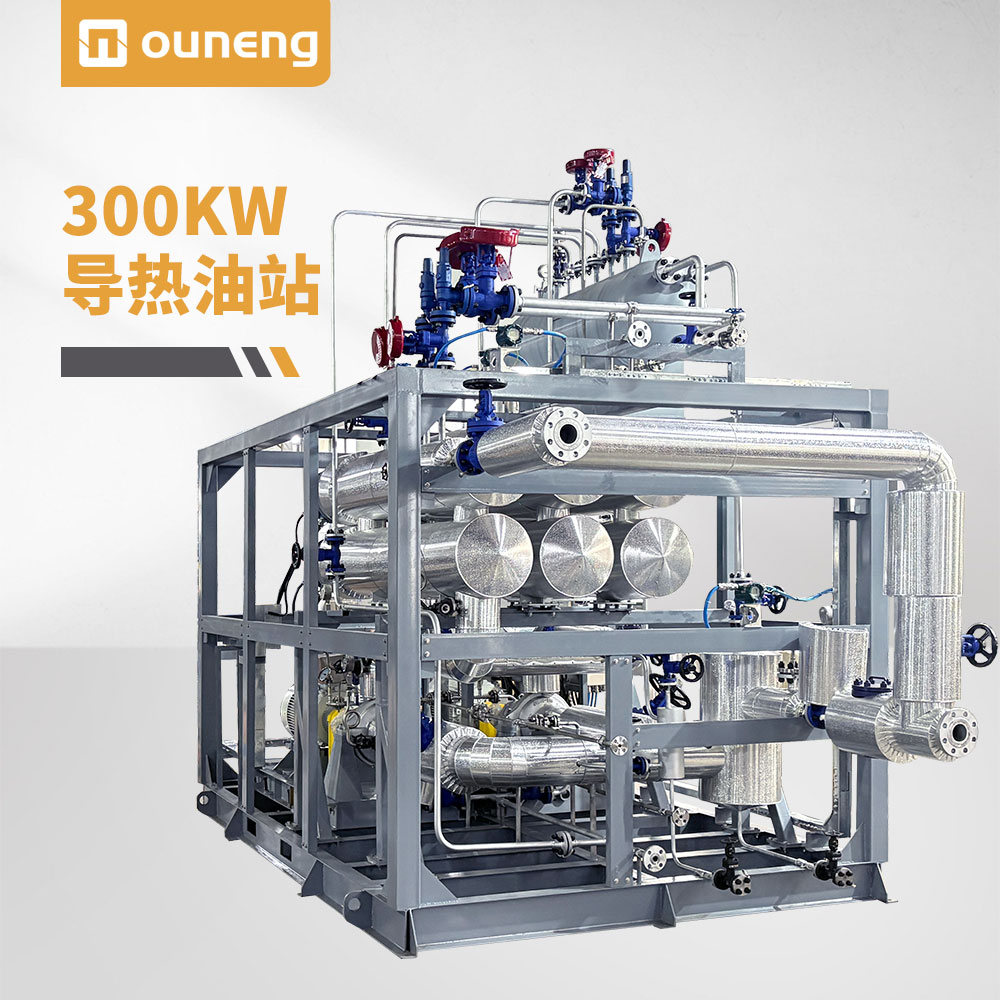
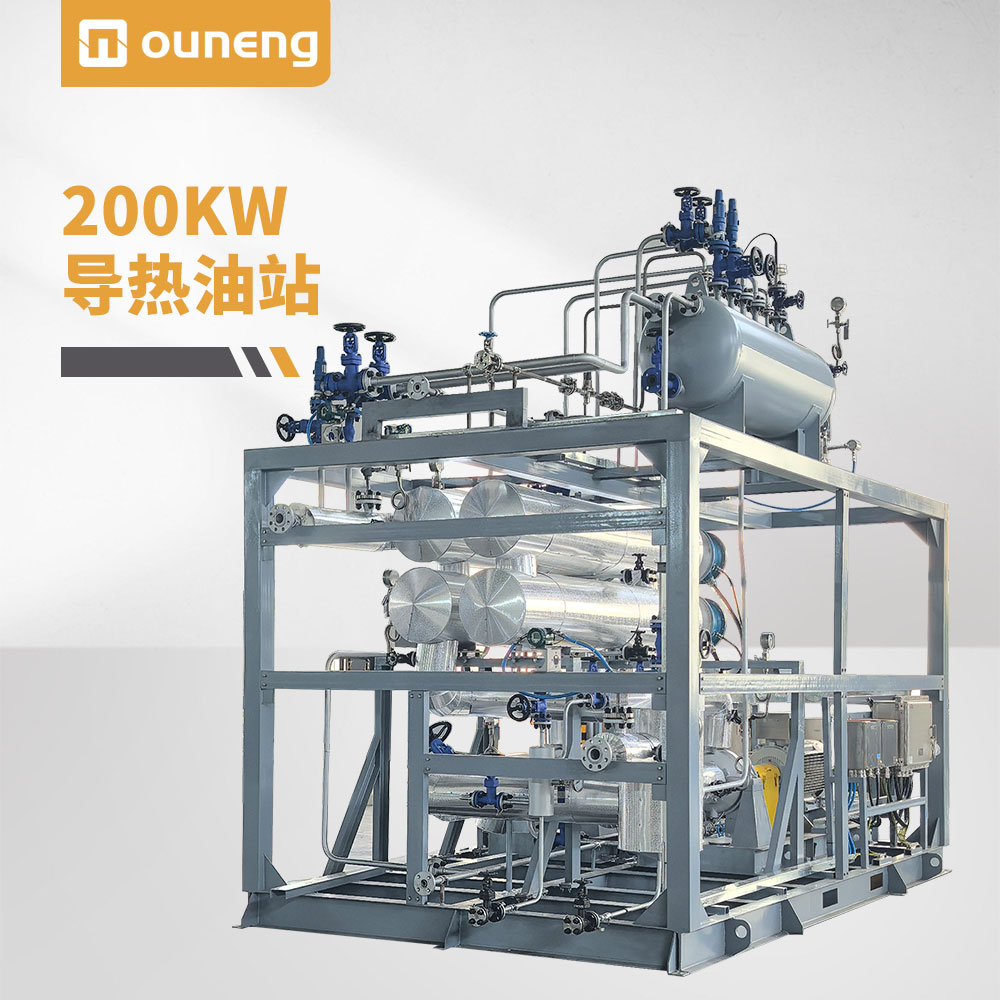
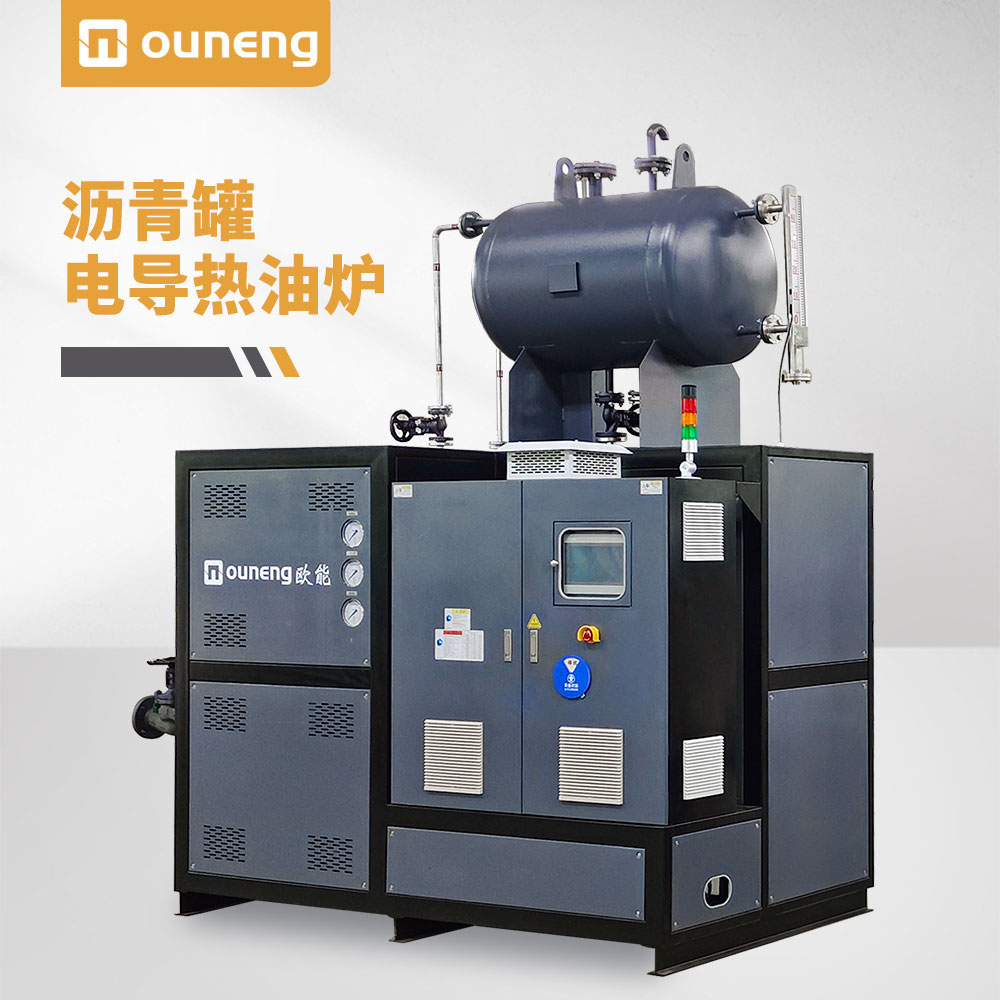
擠壓造粒機非常需要選配適配的導熱油電加熱器,而且選型是否得當,直接關(guān)系到產(chǎn)品質(zhì)量與生產(chǎn)的穩(wěn)定性。對于現(xiàn)代擠壓造粒工藝,尤其是對溫度均勻性要求高的場景,它已經(jīng)從“可選項”變成了實現(xiàn)精密溫控的“核心項”。
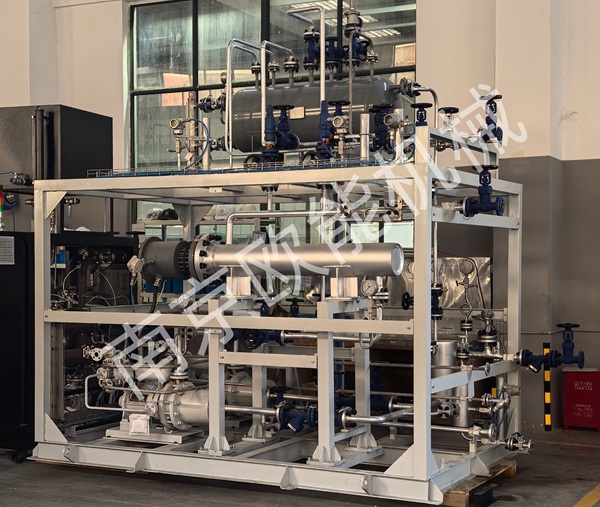
一、擠壓造粒配套導熱油加熱器核心適配參數(shù)
1.工作溫度與導熱油匹配
先確認造粒工藝最高溫度(PP/PE改性、POE、PET等各不相同),設備最高出油溫度要低于導熱油允許油膜溫度20~30℃;250℃以上連續(xù)生產(chǎn)優(yōu)先合成導熱油,防止油膜過熱裂解結(jié)焦。
2.加熱功率(含10~15%余量)
要算兩套熱負荷:冷態(tài)啟動升溫功率+穩(wěn)態(tài)維持功率,不能只看造粒機主機大小。
擠壓造粒有螺桿剪切內(nèi)生熱,很多工況不是只需要加熱,還需要**冷熱一體冷卻回路**,抵消剪切熱,穩(wěn)定熔體溫度,這是普通單純加熱型導熱油爐容易踩坑的地方。
3.循環(huán)泵流量+揚程(非常關(guān)鍵)
很多選型失敗問題不在功率,而是泵流量、揚程不匹配管路與夾套阻力。
要統(tǒng)計:機筒各區(qū)、熔體泵、模頭、換網(wǎng)器油路總?cè)莘e、管路長度、彎頭數(shù)量;油流量不足會造成局部過熱、各區(qū)溫差大。多段獨立控溫(機筒多區(qū)+模頭),建議多回路獨立PID,每一路單獨溫控,避免相互干擾。
4.加熱管表面負荷
擠壓造粒長期連續(xù)運行,加熱管表面負荷建議控制3~5W/cm2,不能用普通電加熱器高表面負荷,否則導熱油邊界層超溫、快速結(jié)焦堵塞油路,縮短油品與設備壽命。
5.安全聯(lián)鎖與防爆
石化、聚烯烴、POE/EVA造粒現(xiàn)場,屬于危險區(qū)域,需要防爆型導熱油電加熱器;標配:超溫、低流量、低壓、膨脹罐液位、泵聯(lián)鎖停機,防止干燒。大功率(>100kW)導熱油爐屬于特種設備,需要特檢資質(zhì)、報驗資料。
二、適配選型2種方案
1.多回路獨立TCU(模溫機式導熱油單元)
適合:雙螺桿改性造粒、PET、PVC、POE,機筒+熔體泵+模頭分開控溫,冷熱一體,PID±1℃,精準抵消剪切熱,顆粒品質(zhì)穩(wěn)定,是改性造粒主流方案。
2.集中式撬裝導熱油電加熱爐
適合:大型聚烯烴擠壓造粒機組,統(tǒng)一熱源,再分多路分配到各個換熱夾套,適合超大產(chǎn)能連續(xù)生產(chǎn)線,需要做管路水力計算。
三、選型容易踩坑的點
只看功率,忽略循環(huán)泵流量揚程,油路循環(huán)差,局部過熱,導熱油很快碳化;
選用只有加熱、不帶冷卻的導熱油爐,螺桿剪切熱量散不掉,溫度失控,物料降解;
單一路熱源帶多段機筒,各區(qū)溫度互相拉扯,模頭與機筒溫差大,出料不穩(wěn)定;
表面負荷設計過高,短期能用,幾個月就結(jié)焦堵管,停產(chǎn)清洗。
為擠壓造粒機選配導熱油電加熱器,關(guān)鍵在于根據(jù)具體的加工物料、設備部件和產(chǎn)能要求,精準匹配溫度等級、加熱功率、循環(huán)流量及安全配置。建議在選型時,帶著詳細的工藝參數(shù)(如物料種類、目標溫度、設備規(guī)格、升溫時間要求)與專業(yè)的溫控設備供應商進行溝通,以獲得量身定制的方案。
內(nèi)容由AI生成,請仔細甄別
 關(guān)注歐能
 客服微信