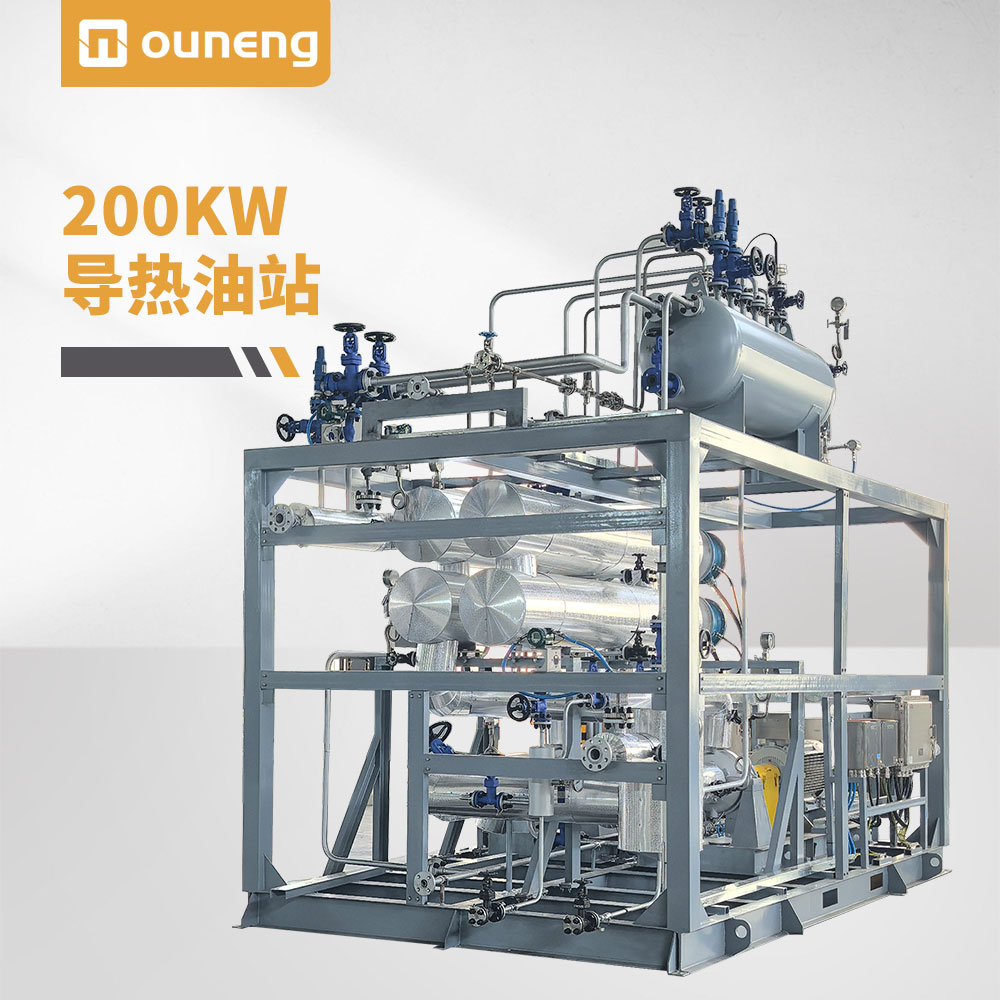
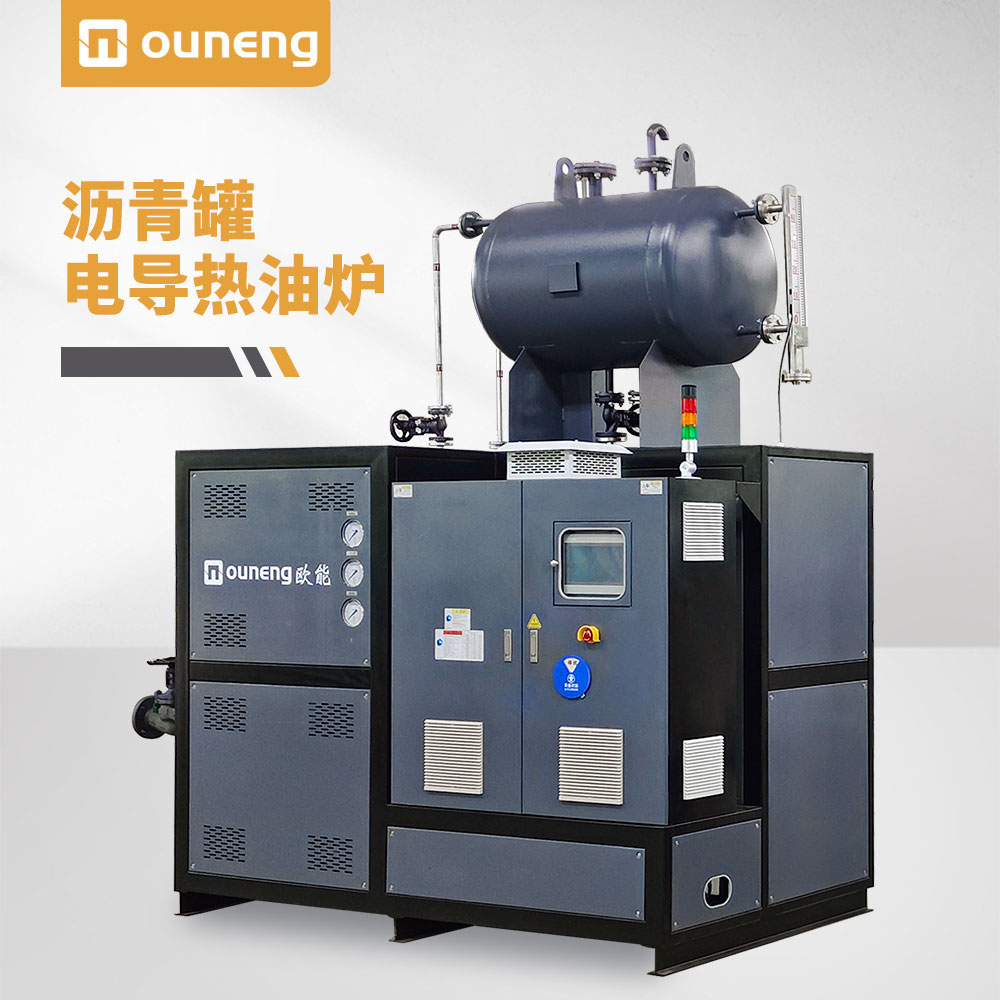
擠壓造粒生產線配套導熱油電加熱器,直接決定模頭、熔體泵溫控穩定性,設備選型需嚴格遵循系統設計、油品標準、操作運維、安全聯鎖四大維度技術規范。
一、系統設計與配置要求
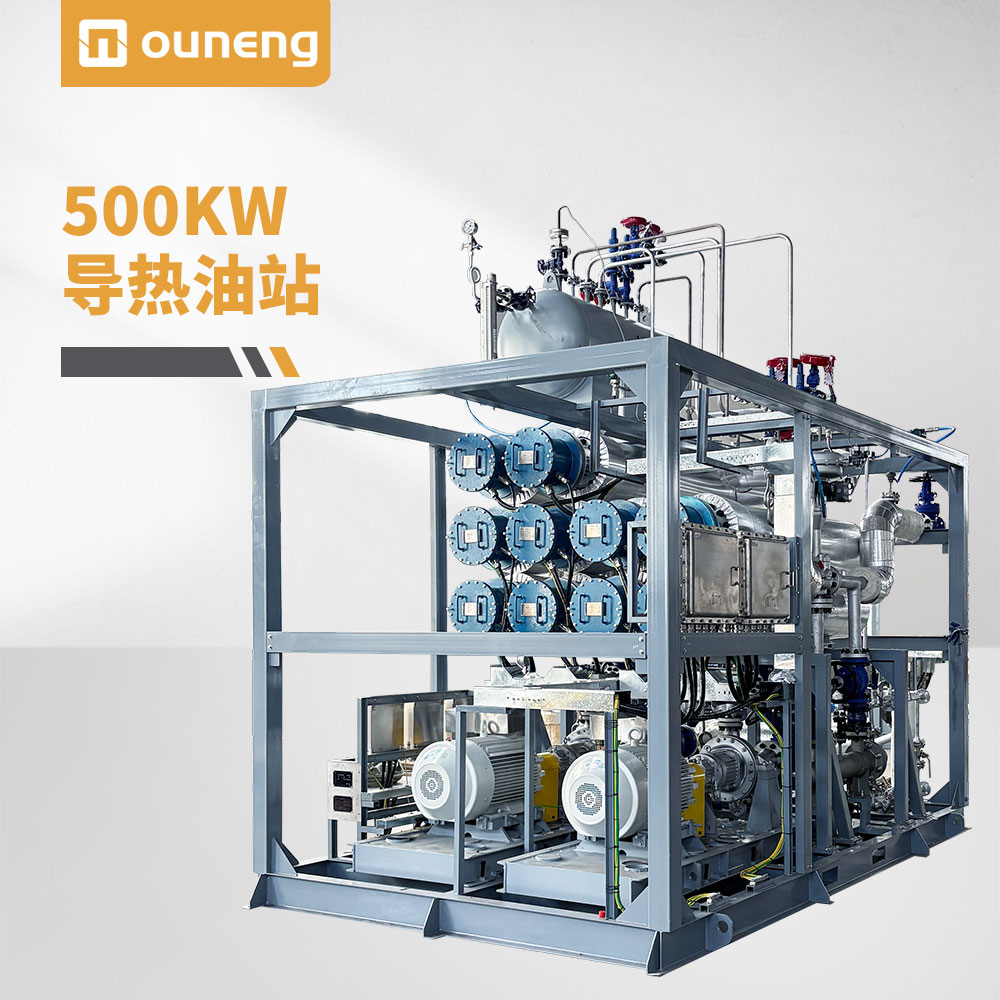
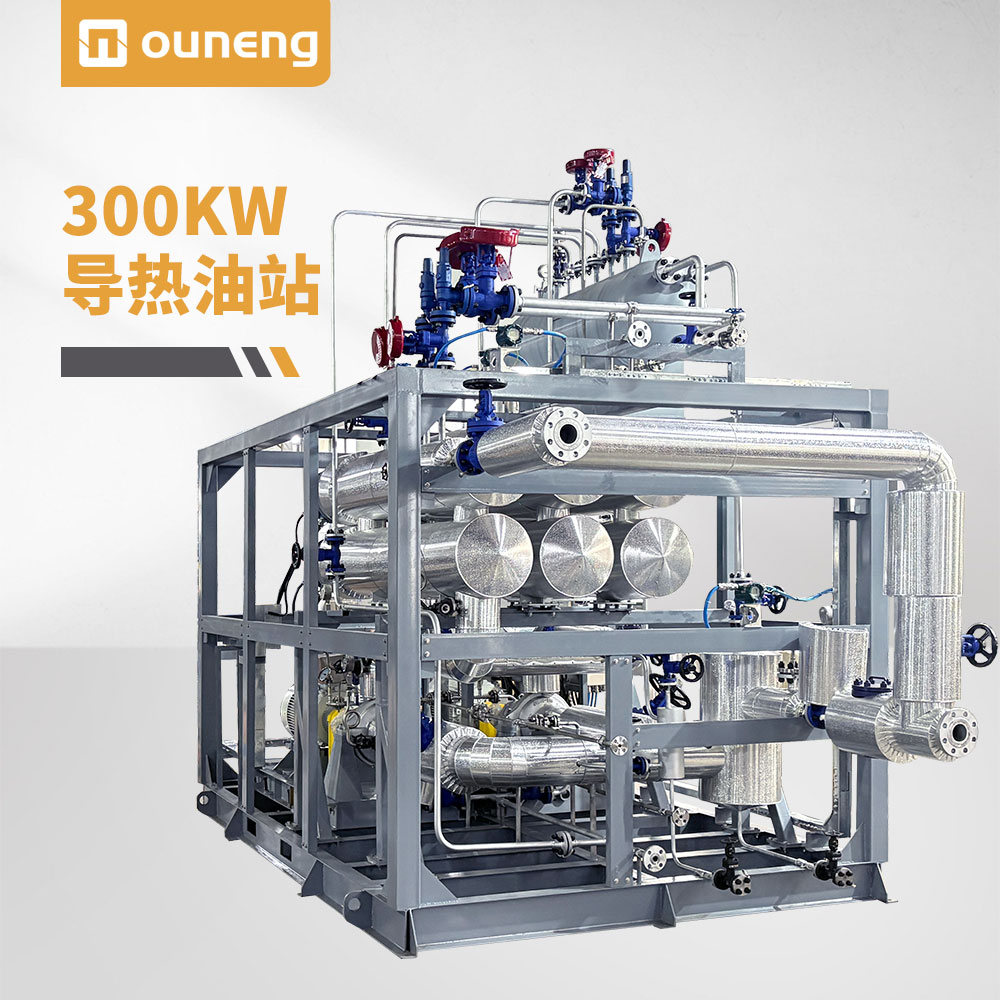
1.優先采用獨立循環系統,冷熱回路分開布置,規避冷熱沖擊,提升控溫穩定性;整套單元包含電加熱器、高溫循環泵、冷卻器、膨脹罐、油過濾器、PLC控制系統。
2.夾套采用雙流道結構,獨立熱油升溫通道、冷油降溫通道,實現雙向動態調溫,平衡螺桿剪切內生熱。
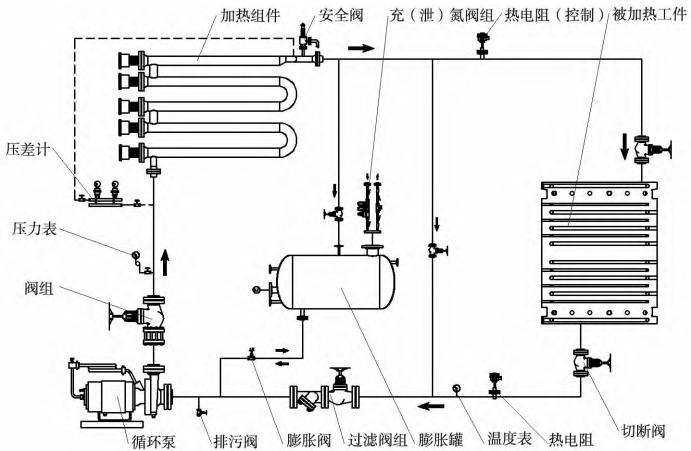
3.PLC搭載PID智能調節,依托三通調節閥自動匹配加熱、冷卻輸出,縮小溫度波動。
4.膨脹罐增設氮封保護,維持微正壓環境,隔絕空氣,延緩導熱油氧化結焦。
二、導熱油油品質量要求
1.長期250℃工況運行,選用二芐基甲苯(DBT)等合成型導熱油,熱穩定性更強。
2.建立定期檢測制度,每3~6個月化驗黏度、閃點、酸值、殘炭指標。
3.兩項指標超標及時補油或換油:殘炭>0.1%、酸值>0.1mgKOH/g、閃點波動>5%、20℃黏度變化>15%。
三、操作與維護技術要求
升溫操作規程(新油/系統重啟)
以20℃/h階梯升溫:升至100~130℃保溫5~6h排氣;繼續升溫至180~220℃保溫4~5h并熱緊法蘭;最終升至工藝恒溫區間,高點無氣體排出方可正式投產。
日常運維要點:膨脹罐液位不超過2/3,防止熱油回流溢出;系統投運初期及時打開高點排氣閥排氣,避免氣蝕損壞循環泵;在滿足工藝前提下,盡量降低運行油溫,減少油品劣化速度。
四、安全與聯鎖要求
系統必須配置多重安全聯鎖,出現下列工況自動切斷加熱并報警停機:
①油位低于最低限值;②導熱油流量不足;③介質超溫。
嚴格規范操作流程,杜絕局部過熱、進水、進氣,防止導熱油裂解、聚合形成積碳,避免管路堵塞、換熱效率下降、非計劃停機。
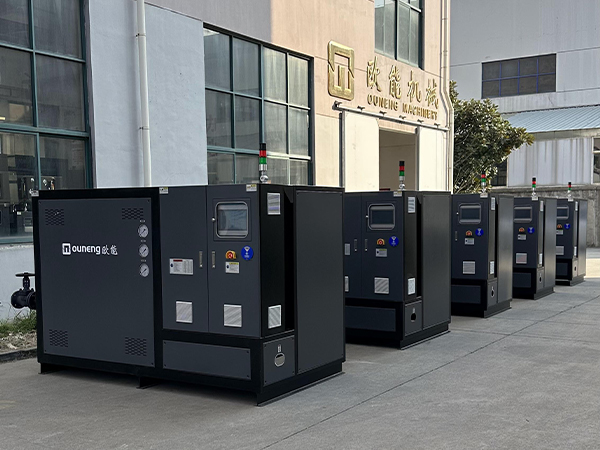
一套合規的導熱油加熱器離不開合理油路設計、高品質導熱油、標準化運維與完善安全聯鎖。歐能機械造粒專用導熱油電加熱器,采用大流量循環油路、氮封選配方案、全套安全聯鎖,適配模頭、熔體泵恒溫需求,有效延緩導熱油結焦,保障造粒產線長期穩定運行;西南區域項目可選擇珞石機械,本地快速調試交付。