PET長纖底護(hù)板蒸汽熱壓成型的溫控系統(tǒng),建議按“蒸汽加熱+冷卻水定型+分區(qū)模溫控制+PLC閉環(huán)”來配置。整套系統(tǒng)不是只配一臺(tái)模溫機(jī),而是要覆蓋蒸汽源、介質(zhì)切換、模具分區(qū)、冷卻、檢測(cè)與控制六個(gè)部分。
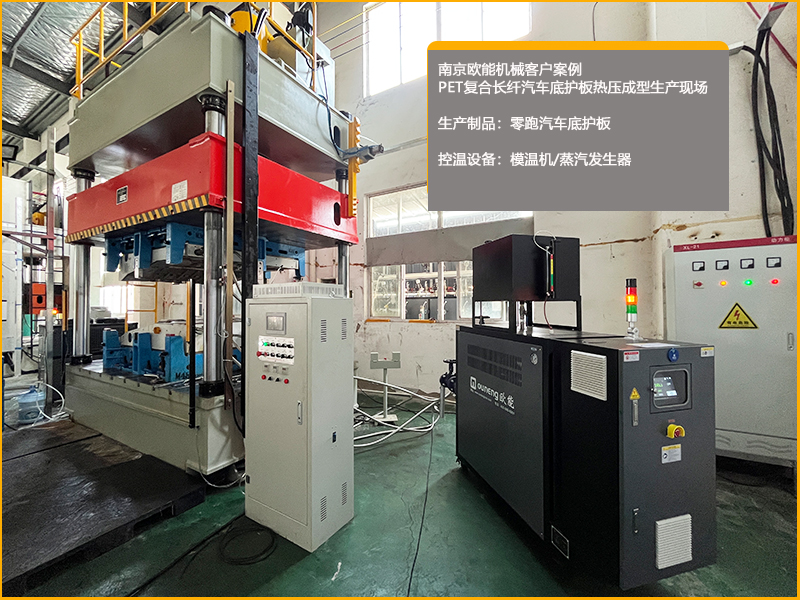
一、推薦成套配置
1.蒸汽熱源:主要配置—電鍋爐/蒸汽發(fā)生器,或廠區(qū)蒸汽管網(wǎng),選型與控制要點(diǎn)—蒸汽溫度按模具目標(biāo)溫度反推,一般模具需120–180℃時(shí),蒸汽可配160–200℃;
2.介質(zhì)切換單元:主要配置—蒸汽閥組+冷卻水閥組+疏水閥/排水閥+壓縮空氣吹掃,選型與控制要點(diǎn)—加熱階段通蒸汽,冷卻階段切冷卻水;切換前建議用壓縮空氣吹干模內(nèi)蒸汽管路,避免冷凝水影響控溫;
3.模具溫控回路:主要配置—上下模分區(qū)進(jìn)汽/進(jìn)水,獨(dú)立回水/疏水,選型與控制要點(diǎn)—底護(hù)板面積大、筋位多,建議至少分4–8區(qū);每區(qū)設(shè)溫度傳感器、電動(dòng)調(diào)節(jié)閥/電磁閥、疏水器;
4.冷卻系統(tǒng):主要配置—冷卻塔+冷卻水箱+循環(huán)泵+板式換熱器,選型與控制要點(diǎn)—冷卻水溫度建議15–30℃可控;冷卻階段需快速帶走模具熱量,縮短保壓定型時(shí)間;
5.檢測(cè)與安全:主要配置—模具熱電偶/PT100、蒸汽壓力表、流量計(jì)、液位計(jì)、安全閥,選型與控制要點(diǎn)—模具表面溫差建議控制在±2℃以內(nèi),關(guān)鍵區(qū)域可加紅外點(diǎn)溫抽檢;
6.控制系統(tǒng):主要配置—PLC+PID溫控+工藝配方管理,選型與控制要點(diǎn)—支持“預(yù)熱—加熱—保壓—冷卻—脫模”多段曲線,具備超溫、超壓、低液位、蒸汽泄漏報(bào)警。
二、典型工藝溫控流程
1.預(yù)熱階段:先低壓通蒸汽或熱水,使模具均勻升溫,避免局部冷凝水造成溫差。
2.加熱成型階段:切換蒸汽加熱,模具溫度按PET長纖氈的軟化/熔融窗口控制。PET類材料熱壓窗口差異較大,需以材料TDS和試模結(jié)果為準(zhǔn),常見成型溫度可落在120–230℃區(qū)間內(nèi)。
3.保壓定型階段:保持壓力和溫度穩(wěn)定,使纖維氈充分貼合模具型腔。
4.冷卻定型階段:切斷蒸汽,切換冷卻水,必要時(shí)先吹掃再通水;冷卻速率需可控,避免翹曲、內(nèi)應(yīng)力過大或尺寸回彈。
5.脫模后保溫/待機(jī):模具保持低溫待機(jī)或低溫保溫,減少下一模升溫時(shí)間。
三、兩種落地路線
直接蒸汽模溫系統(tǒng):蒸汽直接進(jìn)入模具流道,升溫快、響應(yīng)好,適合已有蒸汽源或追求快速循環(huán)的場(chǎng)景;但對(duì)疏水、密封和管路耐溫耐壓要求更高。
蒸汽補(bǔ)溫水模溫機(jī):以熱水為主循環(huán),蒸汽作為快速補(bǔ)溫?zé)嵩矗販馗椒€(wěn),現(xiàn)場(chǎng)改造難度較低;但極限升溫速度可能低于純蒸汽系統(tǒng)。
如果你們產(chǎn)線已有蒸汽管網(wǎng),優(yōu)先選分區(qū)蒸汽加熱+冷卻水切換+PLC閉環(huán);如果沒有蒸汽源,可考慮電蒸汽發(fā)生器+蒸汽/水切換模溫機(jī),這樣既能保留蒸汽加熱優(yōu)勢(shì),又便于現(xiàn)場(chǎng)布置和安全審批。最終溫度、壓力和節(jié)拍需要根據(jù)PET長纖氈的纖維含量、粘結(jié)組分、板厚和模具結(jié)構(gòu)做試模確認(rèn)。
內(nèi)容由AI生成,請(qǐng)仔細(xì)甄別
 關(guān)注歐能
 客服微信
