雙螺桿擠壓造粒機熔體泵的加熱穩定性,直接決定了整條產線的運行質量和產品品質。業界對此的高標準是將泵體溫差精準控制在±1℃以內。
一、為什么要求如此苛刻?
這源于高分子材料的物理特性——黏溫依賴性。對于絕大多數高分子熔體,在200-350℃的加工區間內,僅2-3℃的溫差就足以讓熔體黏度發生顯著變化。
如果熔體泵加熱不穩定,會引發“多米諾骨牌”效應:
壓力波動:黏度變化導致泵送壓力起伏,造成擠出條料粗細不均、斷條頻發。
物料降解:泵內局部過熱會使熱敏性物料降解、發黃、產生黑點和凝膠粒子。
設備損壞:降解產生的碳化物會加劇泵內精密部件的磨損和結焦。
二、兩大加熱方式的穩定性對決
目前,熔體泵的主流加熱方式有電加熱和導熱油加熱兩種,它們在穩定性上存在天壤之別。
加熱方式:電加熱(電阻圈/棒)“點”或“線”加熱,導熱油電加熱器360°無死角“面加熱”
溫度均勻性:電加熱(電阻圈/棒)差,泵體溫差可達8~15℃,導熱油電加熱器極佳,全域溫差可精準控制在±1℃以內
控溫精度:電加熱(電阻圈/棒)低,通斷式控制,波動±3~5℃,導熱油電加熱器高,采用PLC與PID智能控溫,精度可達±0.5℃
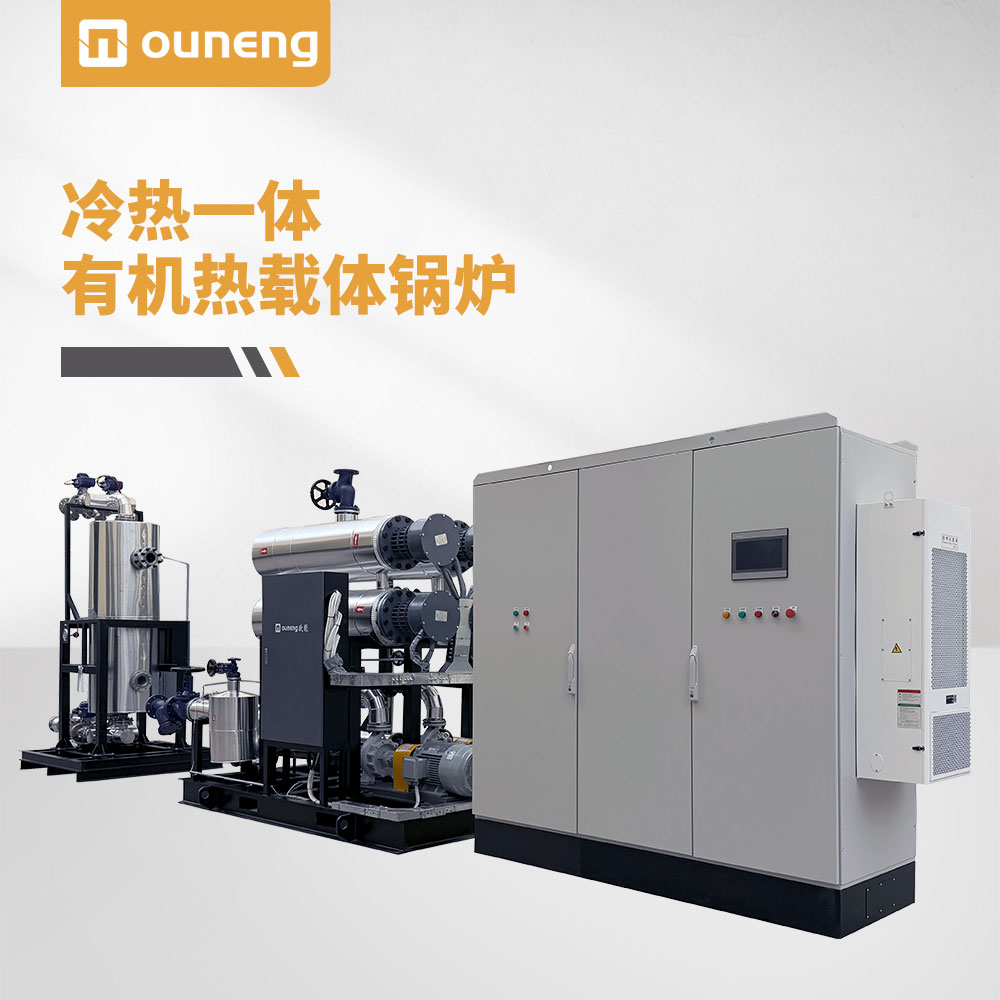
冷卻能力:電加熱(電阻圈/棒)基本無,無法應對“剪切熱”,導熱油電加熱器有,具備“冷熱一體”設計,可主動平衡
穩定性根源:電加熱(電阻圈/棒)熱量集中,易形成“局部熱點”,導熱油電加熱器熱媒流體熱容量大,換熱均勻
電加熱的“點加熱”特性,使其極易在泵體上形成“局部熱點”。這不僅導致溫度分布極不均勻,更關鍵的是,它無法主動冷卻。當雙螺桿高速旋轉產生大量“剪切熱”時,電加熱會持續加熱,導致溫度不斷“飄高”。這種溫控方式無法滿足大型石化產線對穩定性的嚴苛要求。
三、影響穩定性的深層因素
即便選擇了導熱油加熱,如果系統設計或維護不當,穩定性依然會出問題:
“剪切熱”無法平衡:這是頭號敵人。如果溫控設備只能加熱、無法主動冷卻,高粘度物料產生的巨大“剪切熱”會讓溫度持續“飄高”。
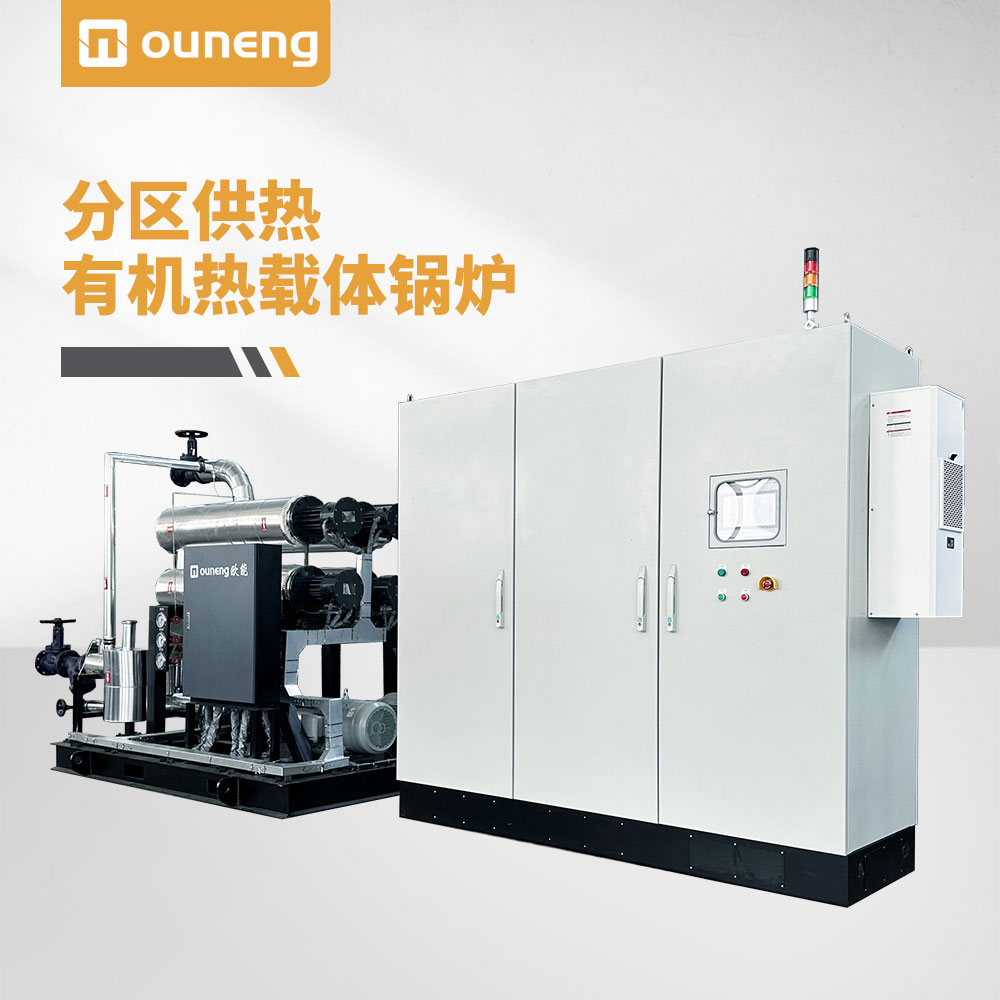
共用熱源,互相干擾:機筒、熔體泵、模頭熱負荷差異巨大,共用熱源會導致互相“搶熱量”,溫度反復漂移。為熔體泵配置獨立的溫控單元(TCU)是解決此問題的關鍵。
上游來料不穩定:熔體泵的溫度穩定性,也高度依賴于上游擠出機供給的熔體是否均勻。
系統自身故障:加熱管老化、溫度傳感器失靈、導熱油循環不暢等,都會直接導致控溫失效。
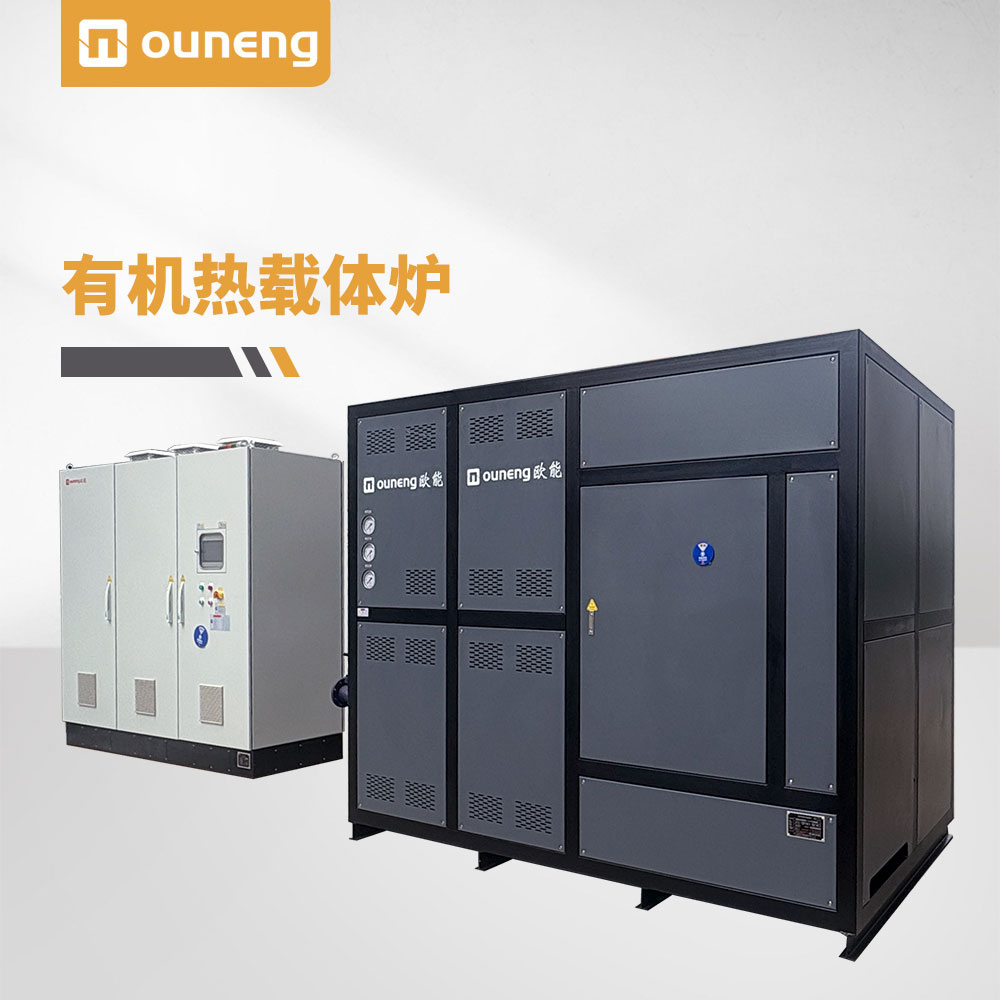
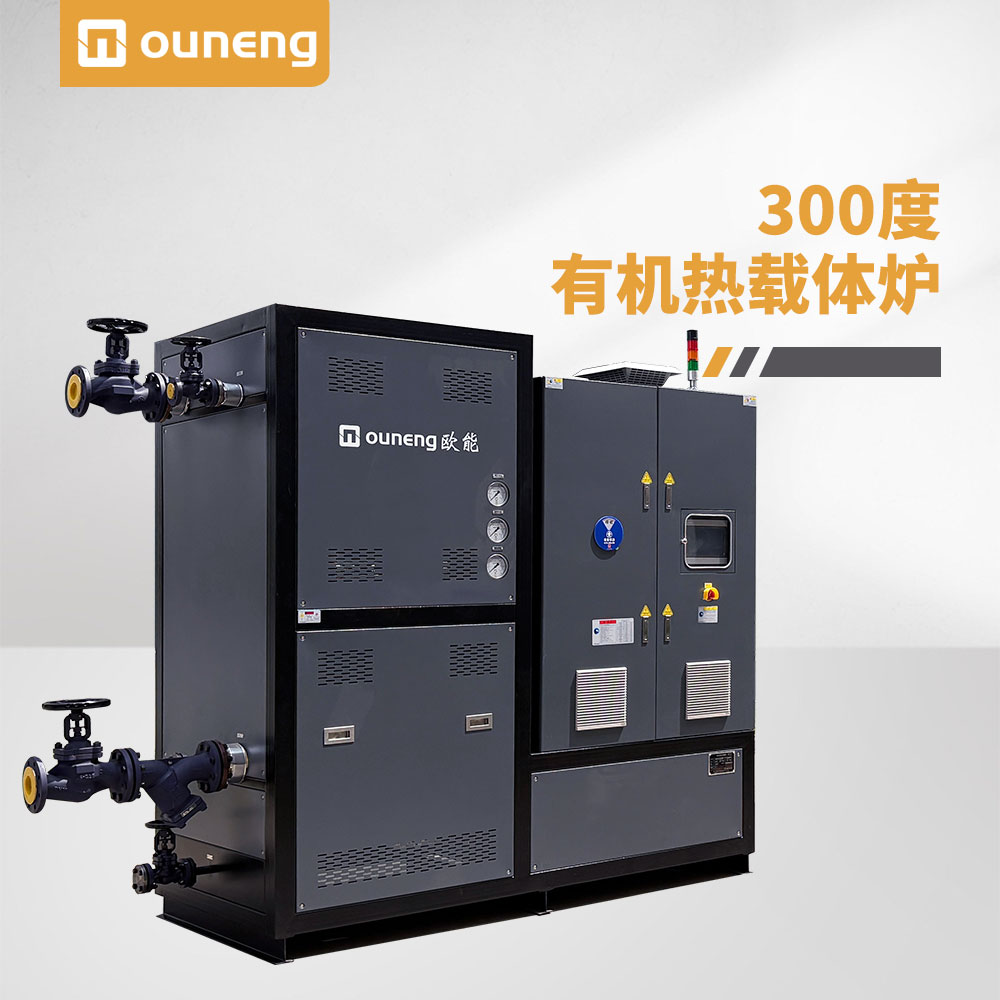
雙螺桿擠壓造粒機熔體泵的加熱穩定性是生產的生命線。要實現±1℃的高標準控溫,關鍵在于采用以導熱油電加熱為核心的獨立溫控單元(TCU)。這套方案通過360°無死角的“面加熱”、PID/PLC智能閉環控制以及“冷熱一體”雙向調節這三大核心技術,為熔體泵創造一個極致穩定、均勻的溫控環境。
內容由AI生成,請仔細甄別