雙螺桿擠壓造粒機在生產(chǎn)中頻繁切換牌號,是石化企業(yè)面對市場多樣化需求的常態(tài)。然而,牌號切換過程中的溫度控制,往往是決定切換效率與過渡料數(shù)量的核心變量。機筒和模頭溫度調(diào)整滯后、溫度場不均,會直接導致高低熔指、均聚/共聚牌號切換耗時極長,過渡料量大、產(chǎn)能空耗,嚴重拉低生產(chǎn)線有效作業(yè)率。
一、傳統(tǒng)電加熱的“切不動”困局
傳統(tǒng)模頭電加熱屬于局部“點加熱”,熱量集中在熱源附近,導致模頭不同區(qū)域溫差可達3~6℃甚至20~40℃。這一溫差在單一牌號穩(wěn)態(tài)生產(chǎn)中尚且勉強應(yīng)付,但一旦進入牌號切換,問題便被急劇放大。
PP的加工窗口本就狹窄,通常在180~230℃之間,溫差一旦超過±2℃,熔體粘度就會劇烈變化。切換不同牌號時,目標溫度往往需要調(diào)整15~20℃,而電加熱模頭的溫度響應(yīng)滯后嚴重——模頭鋼鐵厚重,儀表顯示到溫后,內(nèi)部實際熱透還需很長時間。操作人員只能被動延長等待,過渡料隨之大量產(chǎn)生。更棘手的是,電加熱無法主動冷卻。切換過程中,螺桿轉(zhuǎn)速和剪切條件變化會產(chǎn)生額外的“剪切熱”,熱量堆積導致模頭溫度失控,進一步加劇切換難度。
二、導熱油模頭加熱的“切換優(yōu)勢”
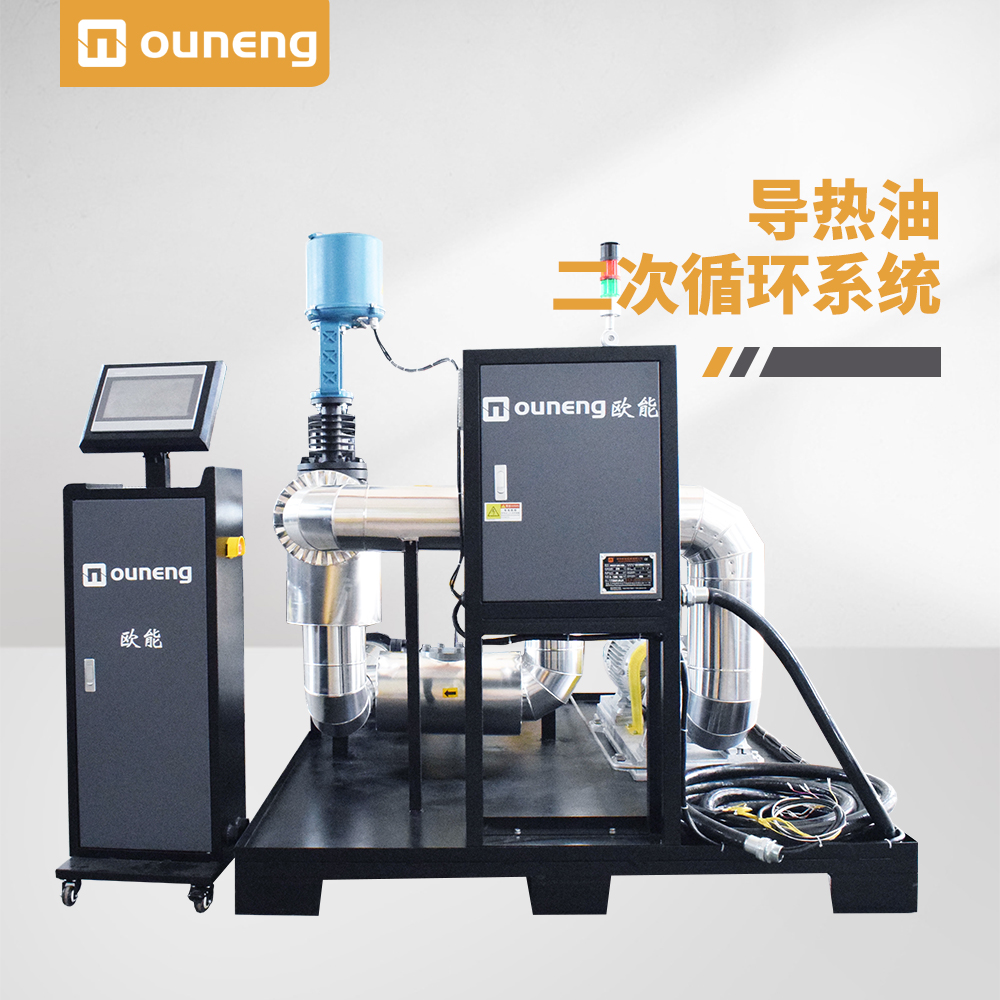
將模頭加熱升級為導熱油電加熱器,本質(zhì)上是將粗放的“點加熱”替換為精準的“面加熱”,從三個維度改變了牌號切換的底層邏輯。
第一,全域均勻,切換起點一致。導熱油在模頭夾套內(nèi)高速循環(huán),實現(xiàn)360°無死角的均勻換熱,能將模頭全域溫差精準控制在±1℃以內(nèi),甚至可達±0.5℃。有專利文獻記載,利用導熱油對模頭出料孔和造粒帶區(qū)域加熱,使模頭在水下工作中溫差保持在3℃以內(nèi),“保證了牌號范圍較廣造粒產(chǎn)品顆粒大小符合標準”。溫差越小,切換時溫度調(diào)整的“起點”越一致,過渡過程越可控。
第二,寬域調(diào)溫,覆蓋更多牌號。導熱油系統(tǒng)的溫控范圍覆蓋常溫到395℃,遠非蒸汽加熱(上限僅約180℃)或電加熱可比。這意味著從常規(guī)均聚PP到高熔指共聚PP、從低熔點PE到高溫改性牌號,同一套模頭加熱系統(tǒng)都能在合理的溫度區(qū)間內(nèi)完成切換,無需因溫度上限不足而被迫更換設(shè)備或放棄某些牌號。
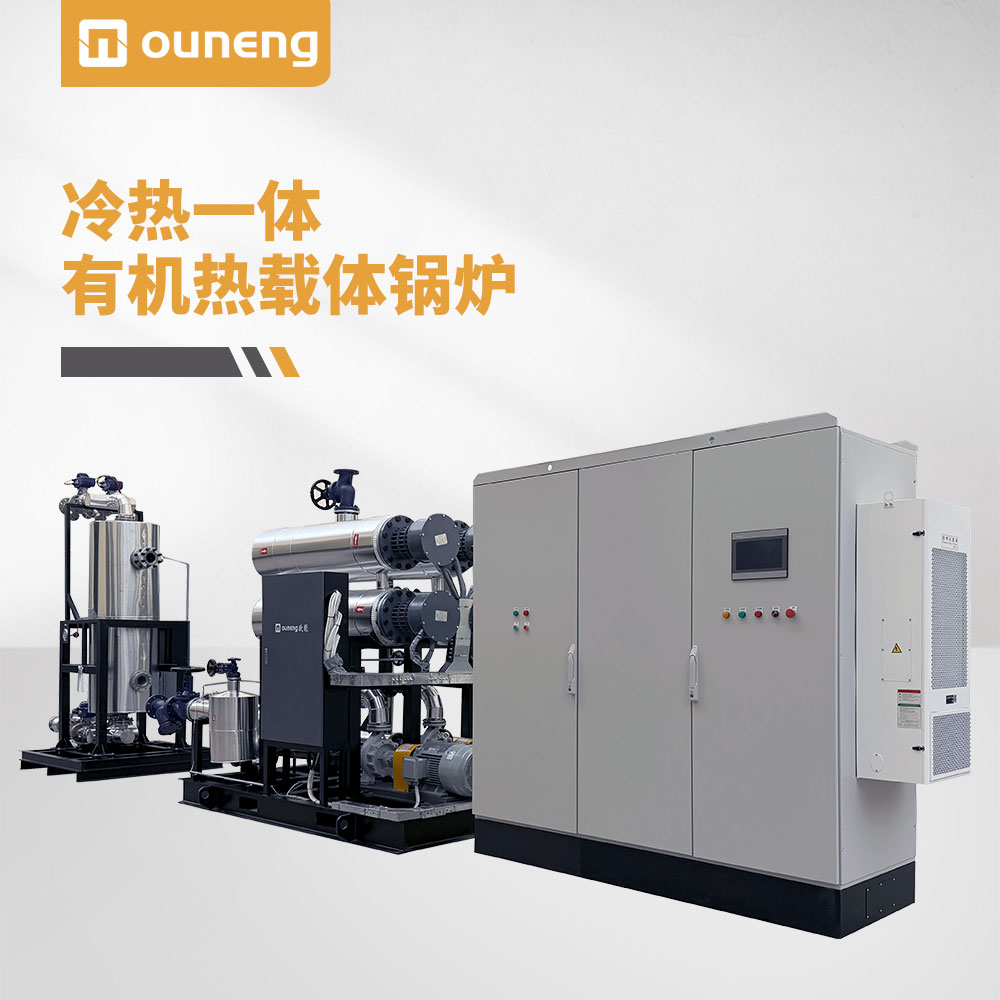
第三,主動冷卻,化解切換擾動。導熱油系統(tǒng)采用“冷熱一體”設(shè)計,具備主動冷卻能力。在牌號切換過程中,當剪切條件變化導致熱量堆積時,系統(tǒng)能自動啟動冷卻,精準抵消多余熱量,將模頭溫度牢牢鎖定在目標值。這解決了電加熱“只能加熱、無法降溫”的根本缺陷,使切換過程中的溫度波動大幅收窄。
三、配套策略:從“被動等待”到“主動預(yù)熱”
硬件升級之外,操作策略同樣關(guān)鍵。導熱油系統(tǒng)配合以下措施,能將牌號切換從“被動等待”轉(zhuǎn)變?yōu)椤爸鲃涌煽亍保?/span>
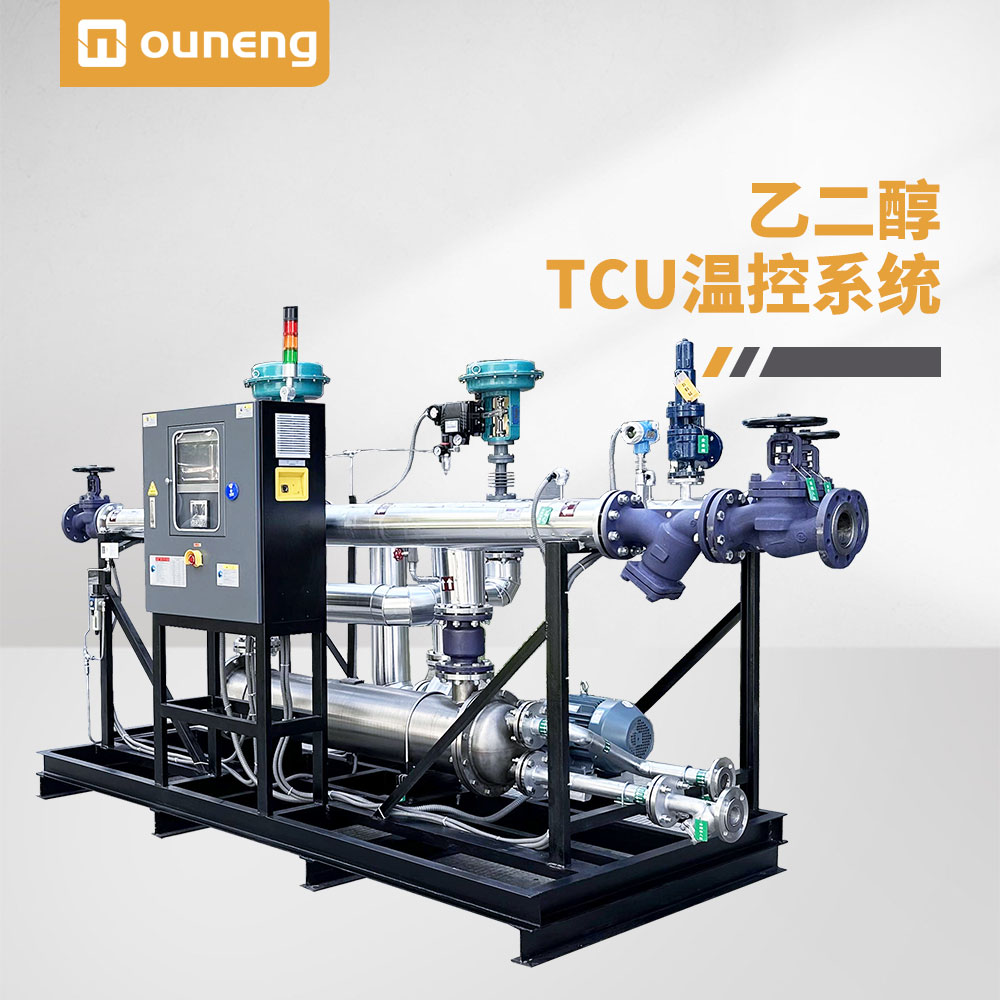
獨立TCU控溫,杜絕熱源干擾。模頭、機筒、熔體泵的熱負荷特性完全不同,共用熱源會導致切換時互相“搶熱量”。為模頭配備獨立的溫控單元(TCU),使其在切換時不受其他部件溫度調(diào)整的干擾,是保證切換精準的前提。
提前階梯預(yù)熱,切換時“備戰(zhàn)就緒”。利用導熱油系統(tǒng)響應(yīng)快、控溫準的特點,在切換前即對模頭進行階梯式預(yù)熱,使系統(tǒng)在正式切換時已處于接近目標溫度的狀態(tài),大幅縮短切換等待時間。
牌號切換效率的本質(zhì),是加熱系統(tǒng)對“變工況”的適應(yīng)能力。傳統(tǒng)電加熱模頭受限于“點加熱”的溫差和滯后,切換時只能被動等待,過渡料難以避免。而導熱油模頭加熱系統(tǒng)通過±1℃的全域均勻溫控、常溫至395℃的寬域調(diào)溫能力、以及冷熱一體的主動控溫機制,為牌號切換創(chuàng)造了一個精準可控的溫度環(huán)境。配合獨立TCU、階梯預(yù)熱和APC控制等策略,切換時間與過渡料數(shù)量都能得到實質(zhì)性壓縮。以歐能機械(OUNENG)為代表的專業(yè)溫控設(shè)備制造商,其導熱油加熱系統(tǒng)正是基于上述邏輯設(shè)計,通過全域大流量變頻循環(huán)實現(xiàn)±1℃的精準控溫,并以冷熱一體和獨立單元控溫等核心技術(shù),為造粒模頭應(yīng)對頻繁牌號切換提供了可靠的溫控保障。
內(nèi)容由AI生成,請仔細甄別
 關(guān)注歐能
 客服微信