保證對輥擠壓造粒機機筒(輥筒)加熱的均勻性,核心在于選擇合適的加熱方式和設備,并確保系統設計、安裝與操作的專業性。如果加熱不均,輥面兩端溫差可能高達3-6℃,會直接導致顆粒色差、粘連、出料厚薄不均等一系列質量問題。
一、優選加熱方式:導熱油“面加熱”
這是實現均勻加熱的基礎。傳統方式往往是局部的“點加熱”,而導熱油加熱則是通過循環,實現對整個輥面的“面加熱”。
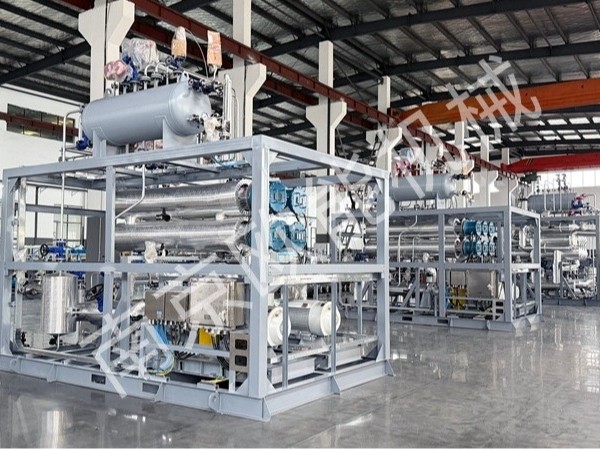
原理:將高溫導熱油通過循環泵強制送入輥筒內部的夾套流道,讓熱量均勻覆蓋整個輥面。
優勢:能有效替代傳統局部加熱,確保輥筒入口與出料端溫度一致。
二、關鍵硬件:選對“心臟”與“大腦”
選對設備是保證均勻性的關鍵,其中循環泵是重中之重。
強勁的“心臟”——循環泵:雙輥夾套流道長、彎頭多,阻力大。必須選配高揚程、大流量的專用泵浦。若泵的流量、揚程不足,導熱油流速偏低,就會導致近端熱、遠端冷。不同規格的輥筒對流量、揚程有明確要求。
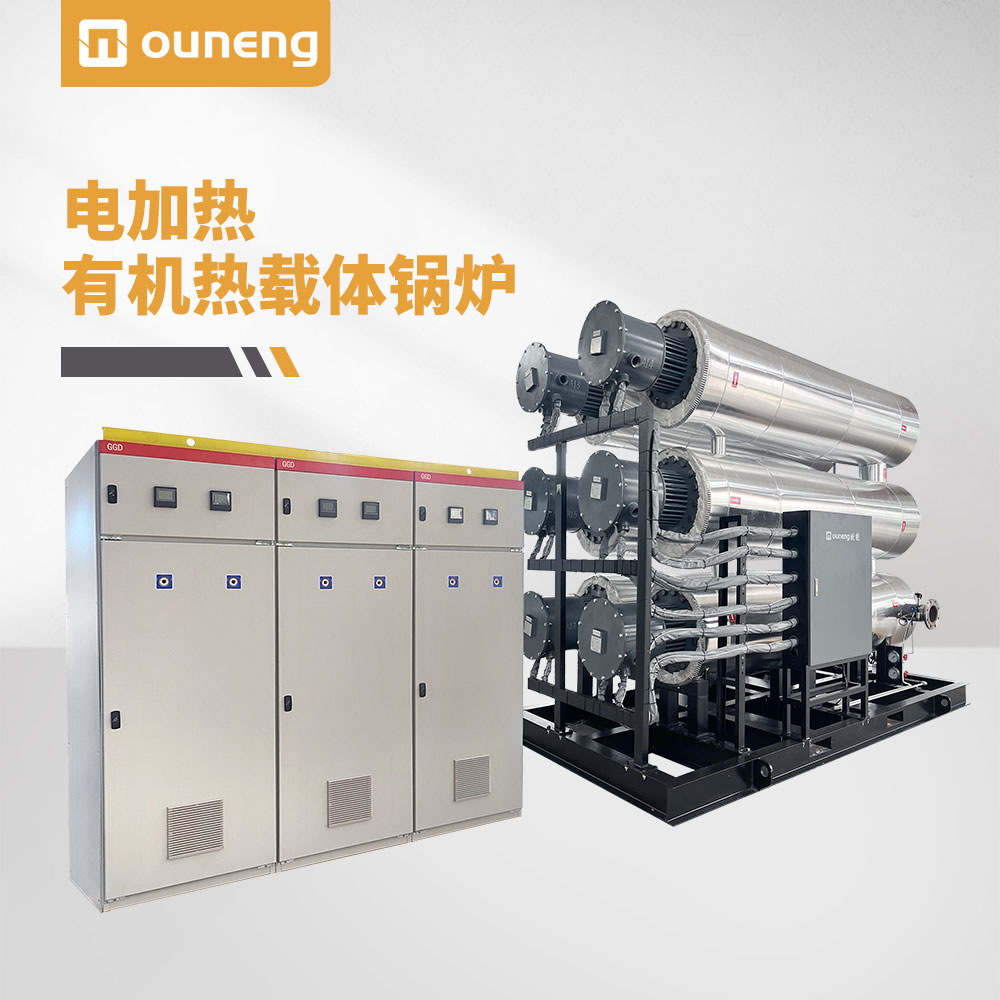
智能的“大腦”——溫控系統:采用PLC與多段PID智能控制,能將控溫精度做到≤±1℃。系統還應具備“冷熱一體”的主動冷卻能力,以平衡擠壓產生的“剪切熱”。
獨立的“雙核”——上下輥獨立控溫:上下兩根輥筒的熱負荷不同,共用一臺溫控設備會互相干擾。專業方案是為上下輥各配一臺獨立的溫控設備,獨立設定溫度,互不干擾。
三、系統設計與操作:細節決定成敗
除了核心硬件,系統的設計和日常操作也直接影響加熱效果。
管路設計:需優化管路走向,減少不必要的彎頭。同時,對管路進行良好的保溫,減少熱量損失。
功率匹配:加熱功率需根據輥筒重量、目標溫度和升溫時間精確計算,并留足安全余量。功率過小會導致升溫慢、兩端溫差大。
規范操作:生產前應充分預熱(如40-50分鐘),使輥筒整體“熱透”。生產中保持溫度穩定,避免大幅波動。
油品維護:使用全密閉系統并配合過濾器,可防止導熱油氧化、積碳,避免流道堵塞導致流量下降。
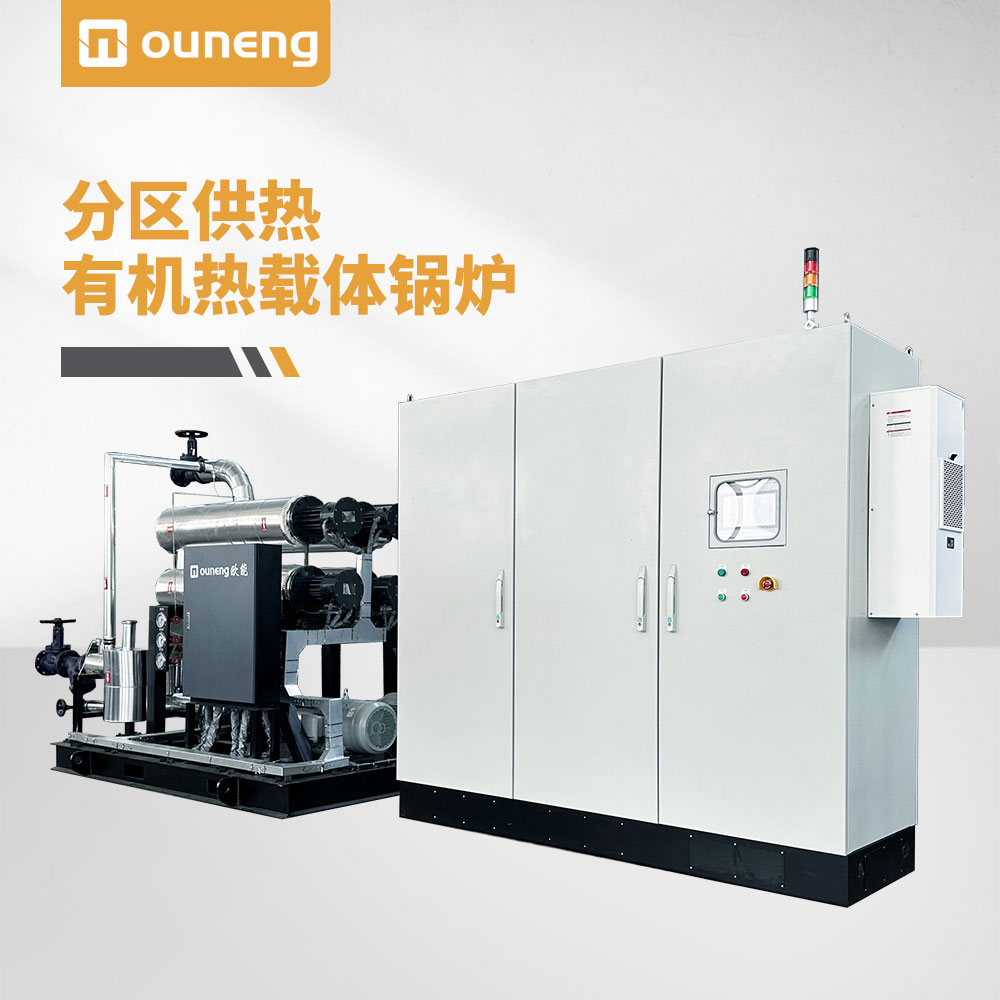
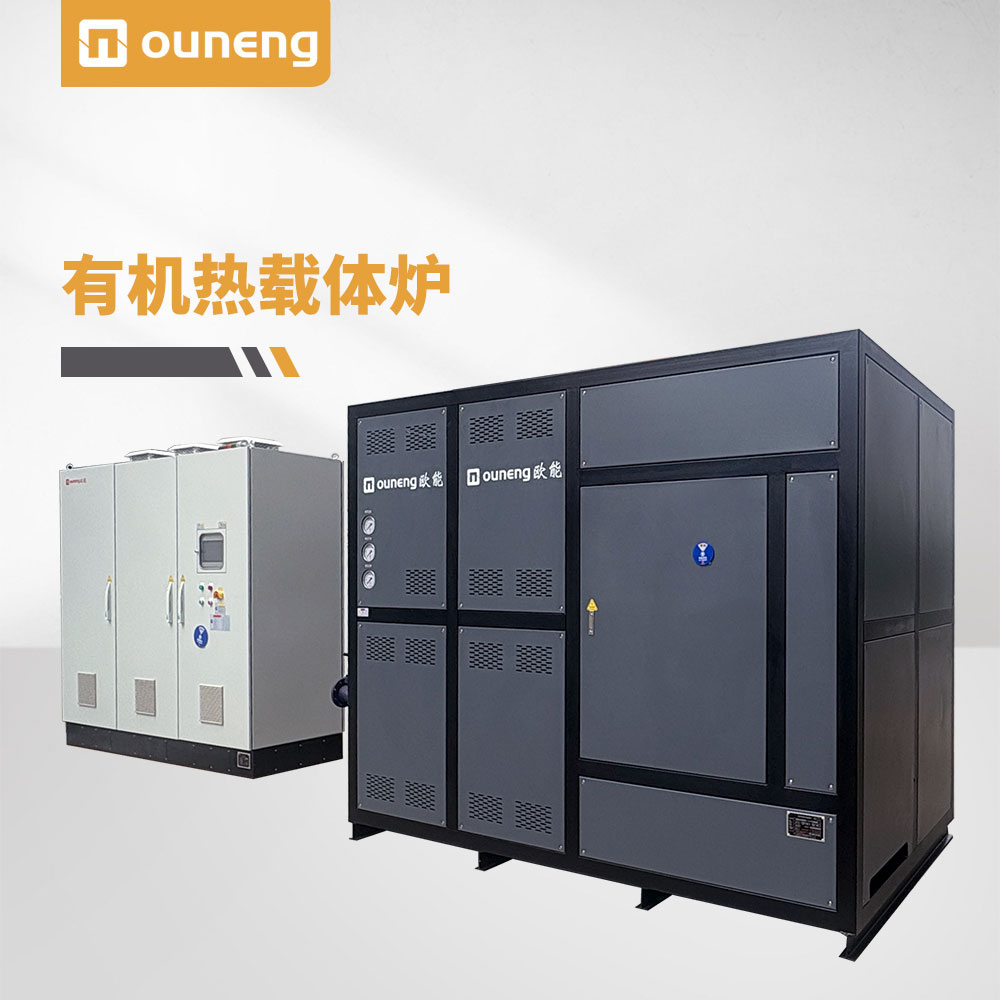
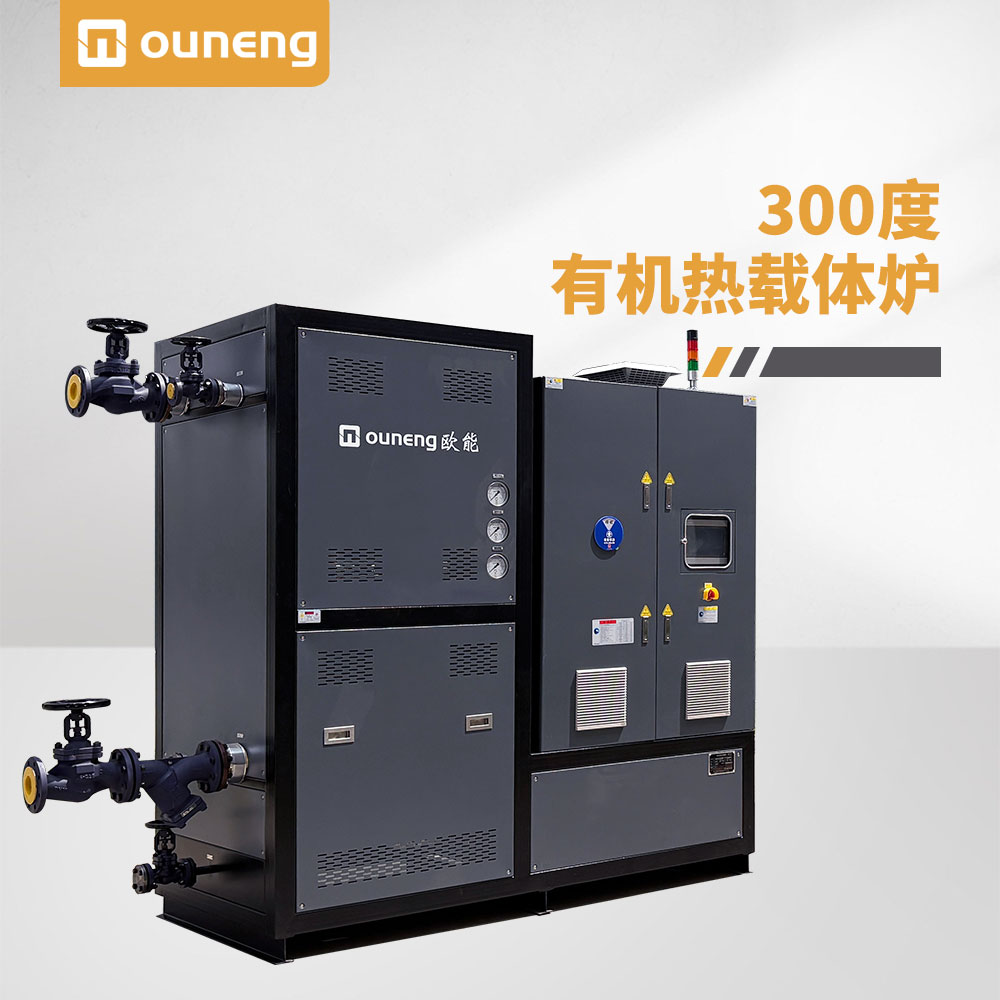
保證對輥擠壓造粒機加熱均勻性,是一個系統工程。其核心路徑是:采用導熱油“面加熱”方式,選配高揚程、大流量的循環泵和具備PID智能控溫的“冷熱一體”溫控設備,并為上下輥配置獨立的溫控單元。以歐能機械(OUNENG)為例,其針對雙輥造粒的溫控方案正是基于這一邏輯設計:通過定制高揚程變頻油泵確保導熱油高速貫通整條夾套;采用PLC與多段PID智能控制,控溫精度可達≤±1℃;并提供上下輥雙機獨立控溫的成套方案。