在石化擠出造粒機中,模頭加熱設備的選擇至關重要。目前,行業的主流方案正從傳統的蒸汽或電加熱,全面轉向以導熱油為核心的加熱系統。下面我為你梳理了當前主流的幾種模頭加熱方式及其優劣對比:
一、模頭主流加熱方式對比
電加熱圈/棒:工作原理-電熱元件包裹或插入模頭,通過接觸傳導發熱。核心優點-設備簡單、安裝方便、初期投入低。核心缺點-溫度均勻性極差,溫差可達20-40℃;易導致局部過熱、物料降解;熱效率低、能耗高。
蒸汽加熱:工作原理-向模頭流道內通入高溫蒸汽,利用蒸汽冷凝放熱。核心優點-適合已有蒸汽管網的工廠,熱源成本可能較低。核心缺點-溫度控制極不穩定,易受外網壓力波動影響;溫度上限低(約180℃);設備易腐蝕、維護成本高。
燃氣導熱油爐:工作原理-通過燃燒天然氣或柴油加熱導熱油,再循環至模頭。核心優點-大批量連續生產時,運行成本可能略低。核心缺點-初期投入和落地門檻高(需燃氣審批、防爆改造);升溫響應慢,操作復雜。
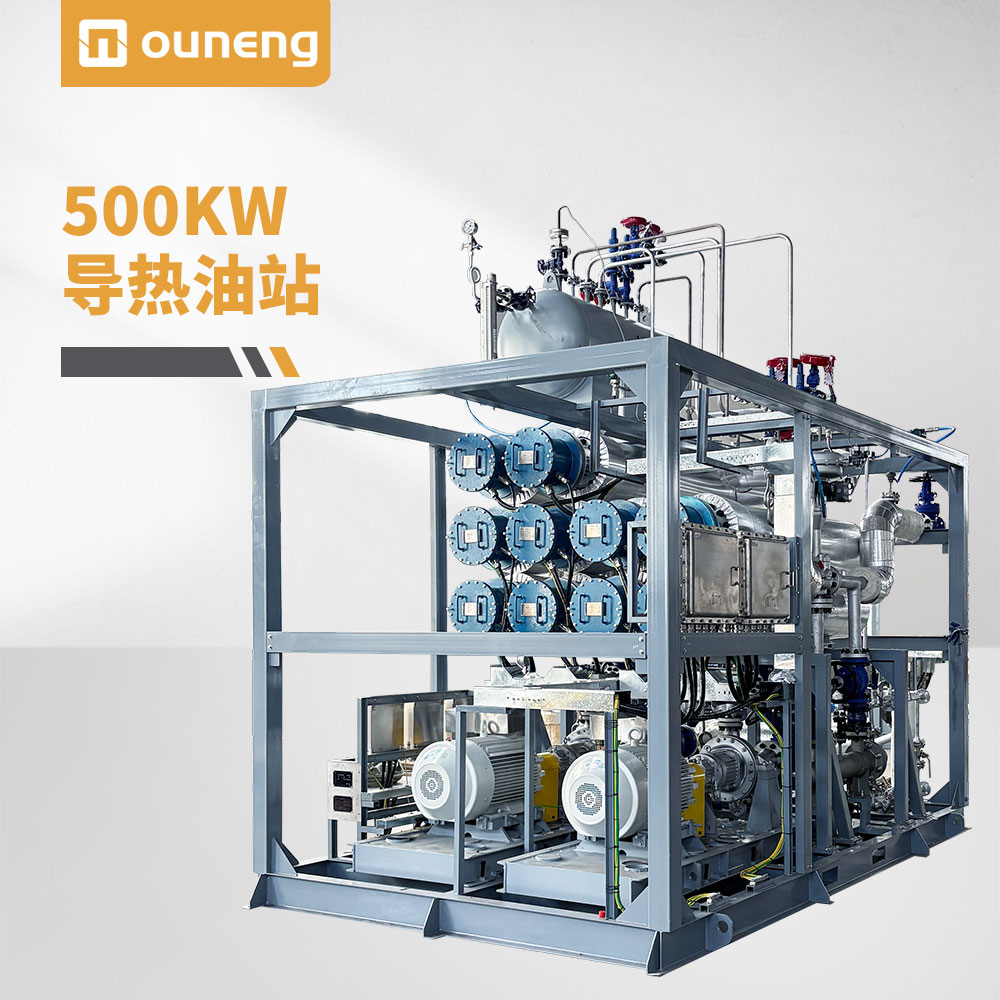
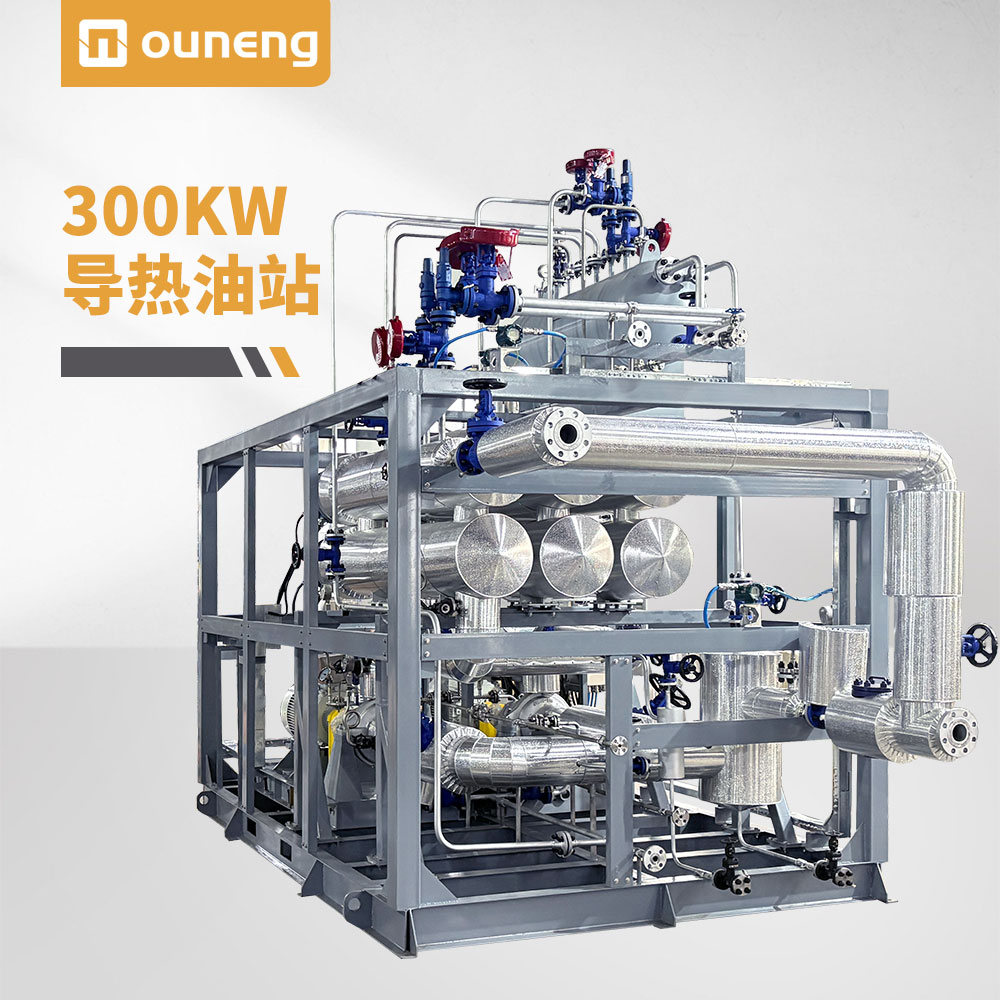
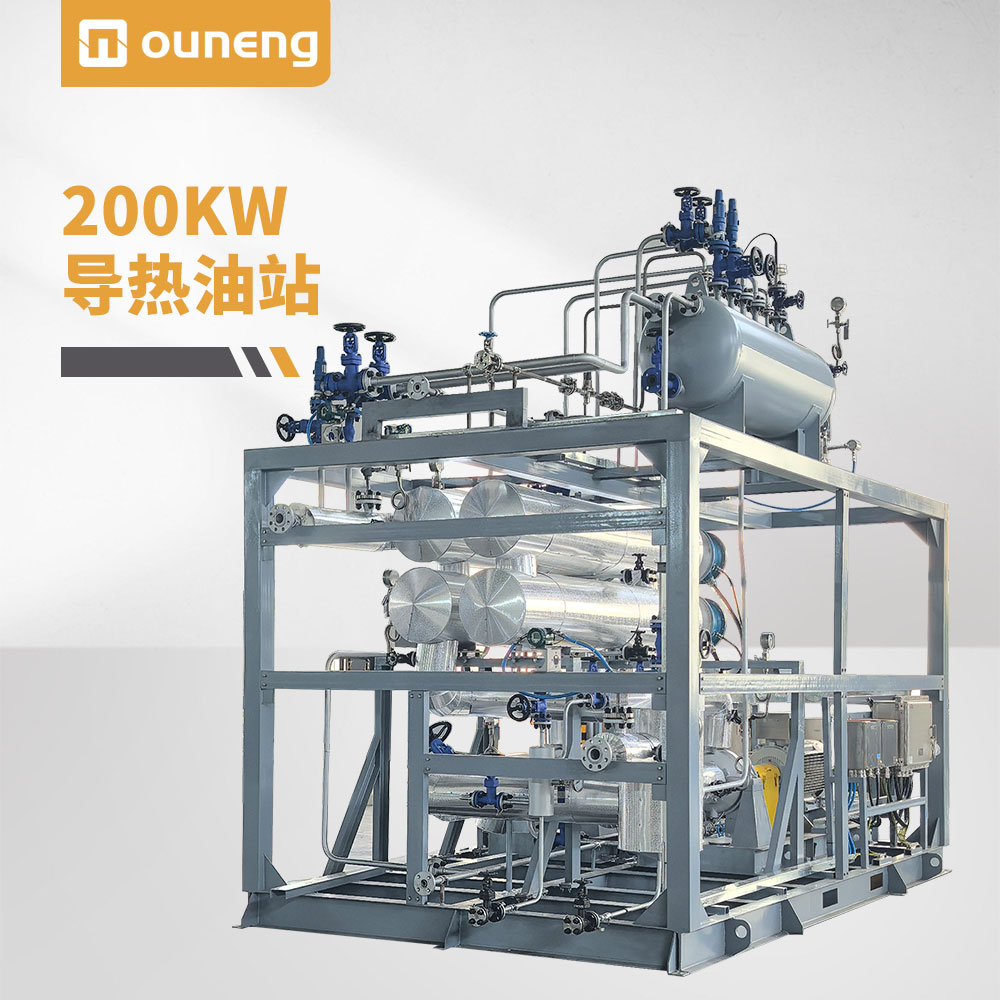
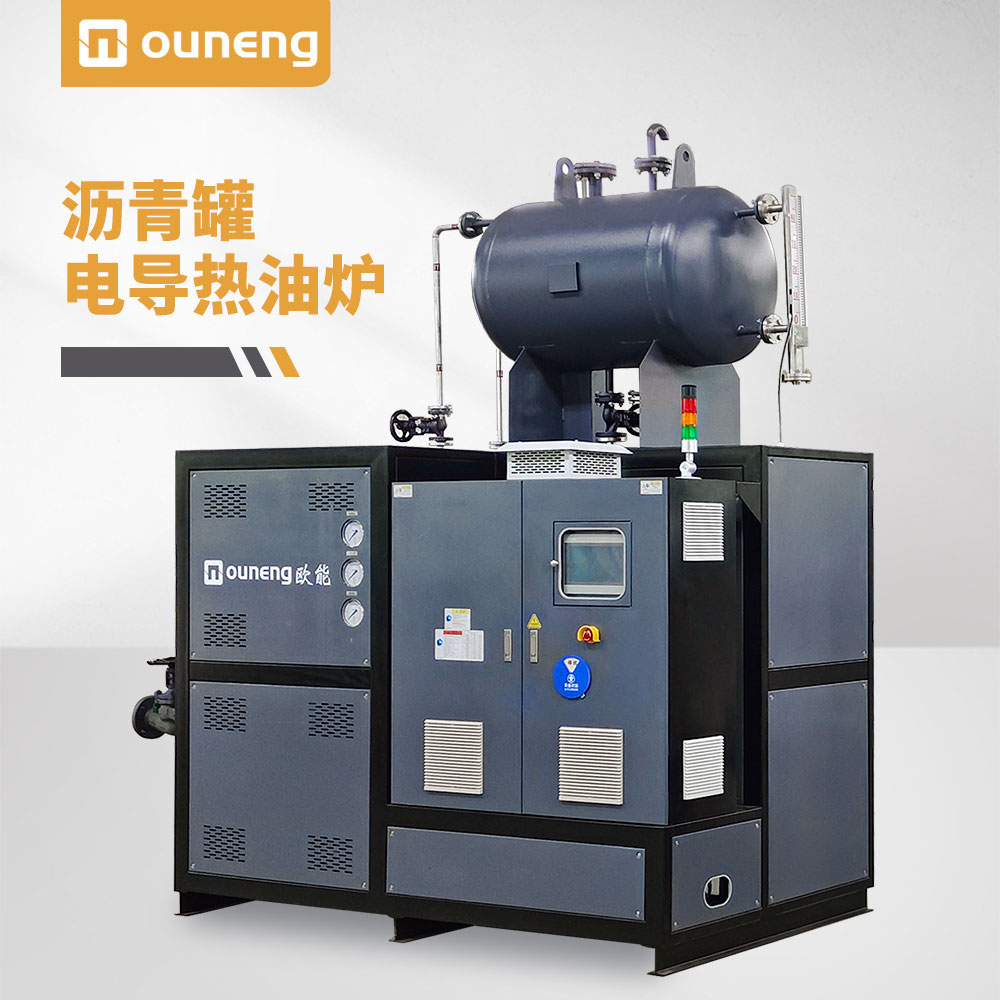
電加熱導熱油系統(主流推薦):工作原理-用電加熱導熱油,再通過循環泵將熱油強制送入模頭夾套,實現循環“面加熱”。核心優點-控溫精度極高(可達±1℃);加熱均勻,無死角;具備主動冷卻能力,可平衡“剪切熱”;設備壽命長,綜合成本低。核心缺點-初期設備投資相對較高。
二、為什么電加熱導熱油系統是主流選擇?
越來越多的石化企業將模頭加熱改造為導熱油系統,主要看中以下幾點核心價值:
1.精準控溫,品質躍升:通過PLC與多段PID智能溫控系統,能將模頭全域溫差精準控制在±1℃以內。這對于PP(加工窗口僅180-220℃)、POE等溫度敏感的材料至關重要,能有效避免因溫度波動導致的降解、發黃、黑點等問題。
2.均勻加熱,消除死角:導熱油通過循環實現360°無死角的“面加熱”,徹底解決了電加熱圈因“點加熱”造成的局部過熱問題,保證了熔體在模頭各區域流動一致,顆粒大小均勻。
3.主動冷卻,穩定生產:雙螺桿高速旋轉會產生大量“剪切熱”。導熱油系統多為“冷熱一體”設計,內置獨立冷卻系統,能自動平衡多余熱量,防止模頭因超溫導致物料降解、積碳堵塞。
4.智能集成,安全高效:系統采用一體化撬裝設計,現場安裝簡便。同時標配超溫、缺油、過載等十余項安全聯鎖保護,并支持RS485/Modbus等通訊協議無縫接入工廠MES系統,實現遠程監控。
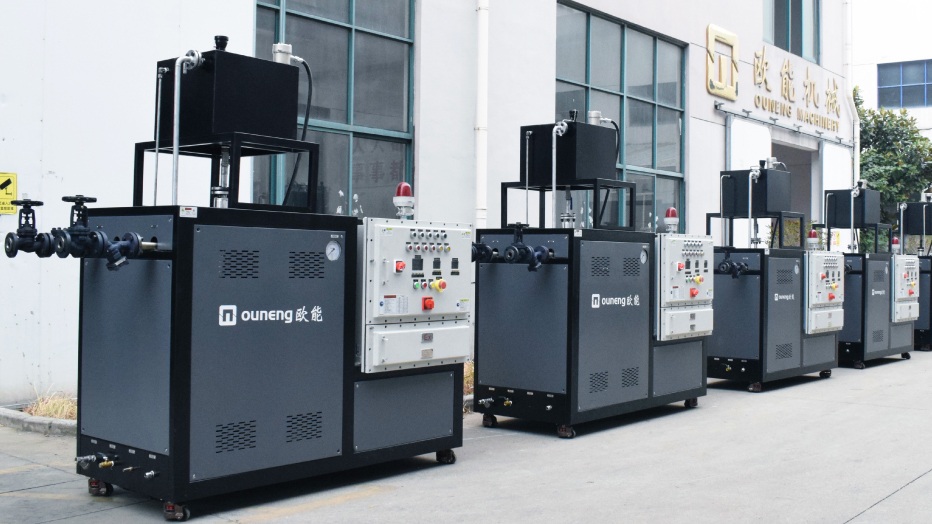
對于追求高品質、高穩定性、長周期運行的大型石化擠出造粒生產線,電加熱導熱油系統憑借其在控溫精度、均勻性、穩定性及智能化方面的全面優勢,已成為模頭加熱的標準配置和升級方向。以歐能機械(OUNENG)為代表的專業溫控設備制造商,其產品線覆蓋常溫至395℃,功率覆蓋6-2000KW,并可提供整機防爆定制等方案,能夠為不同規模的產線提供成熟的模頭加熱解決方案。