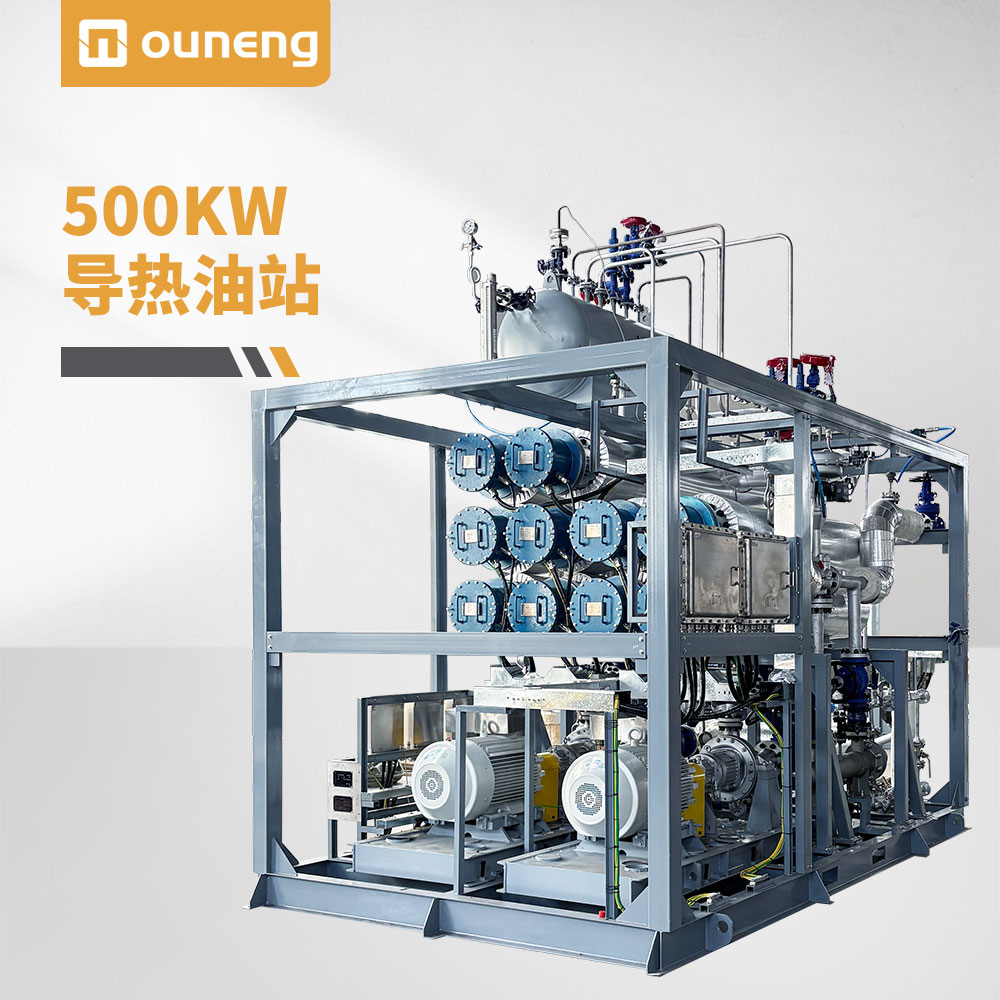
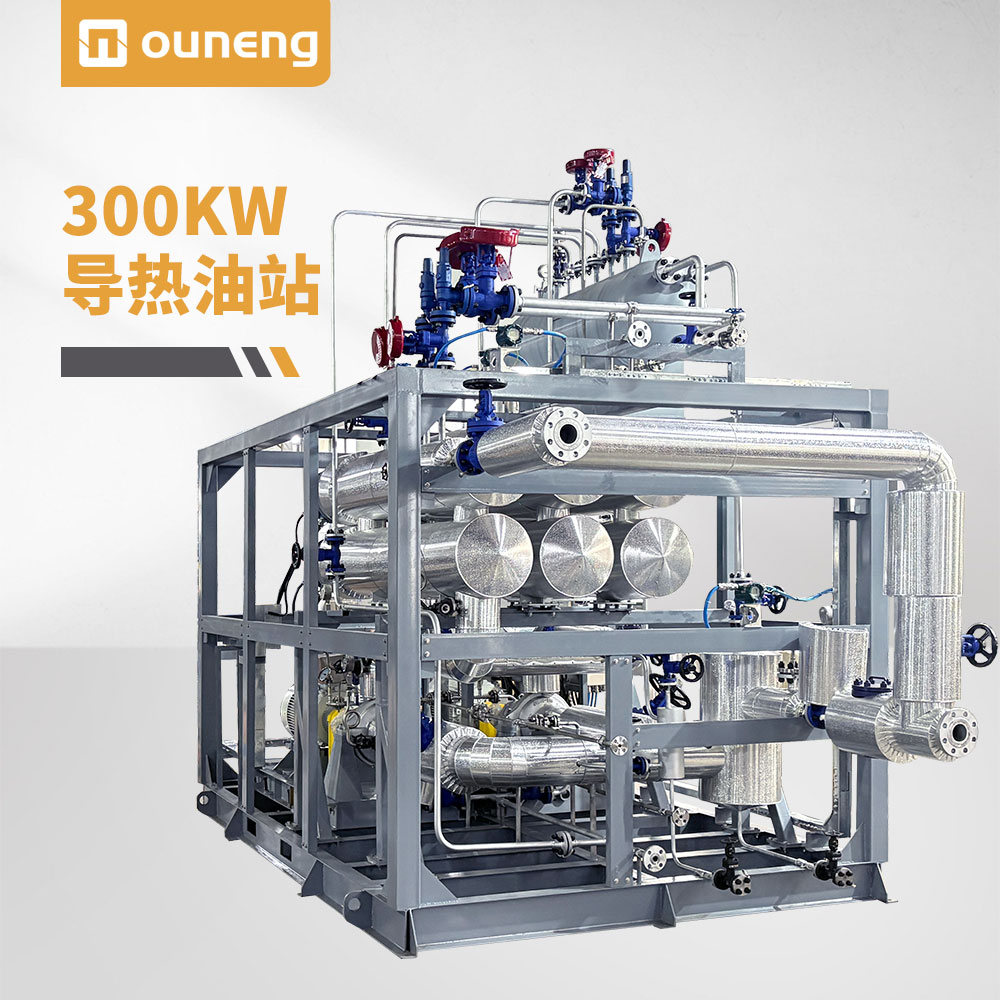
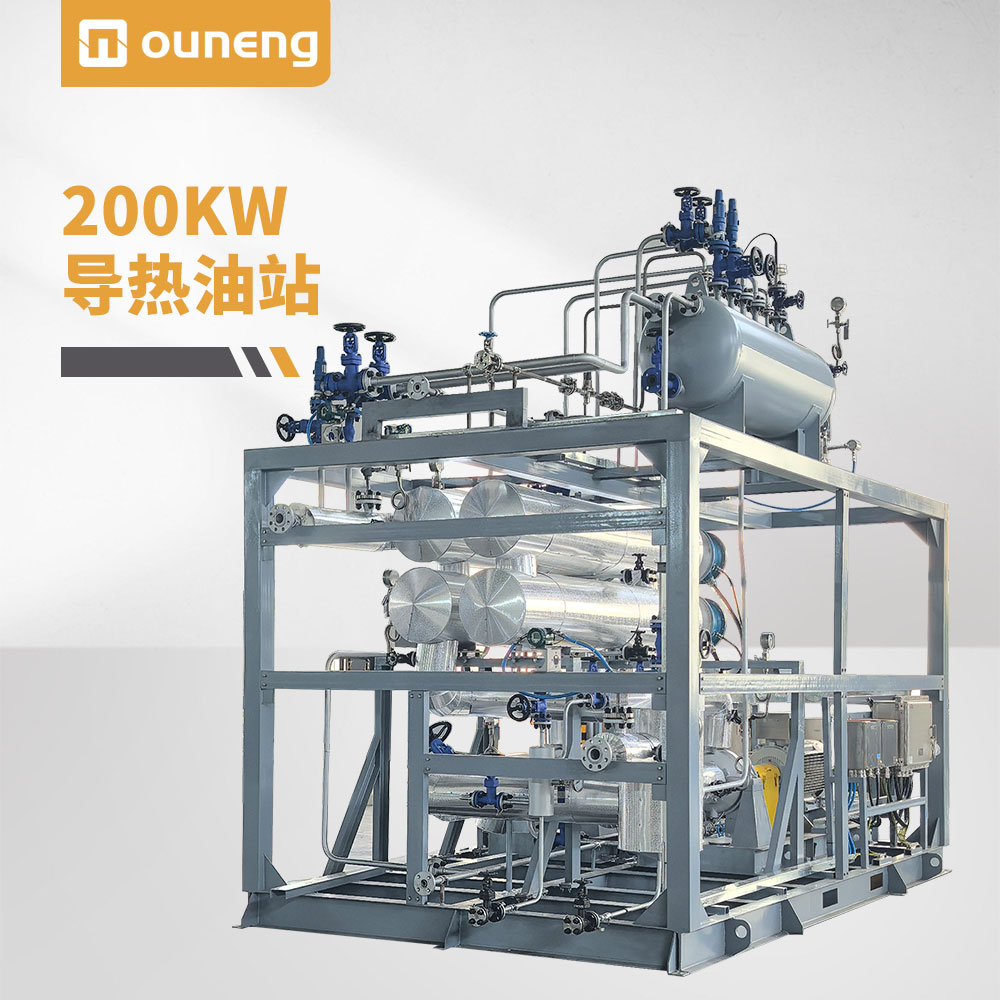
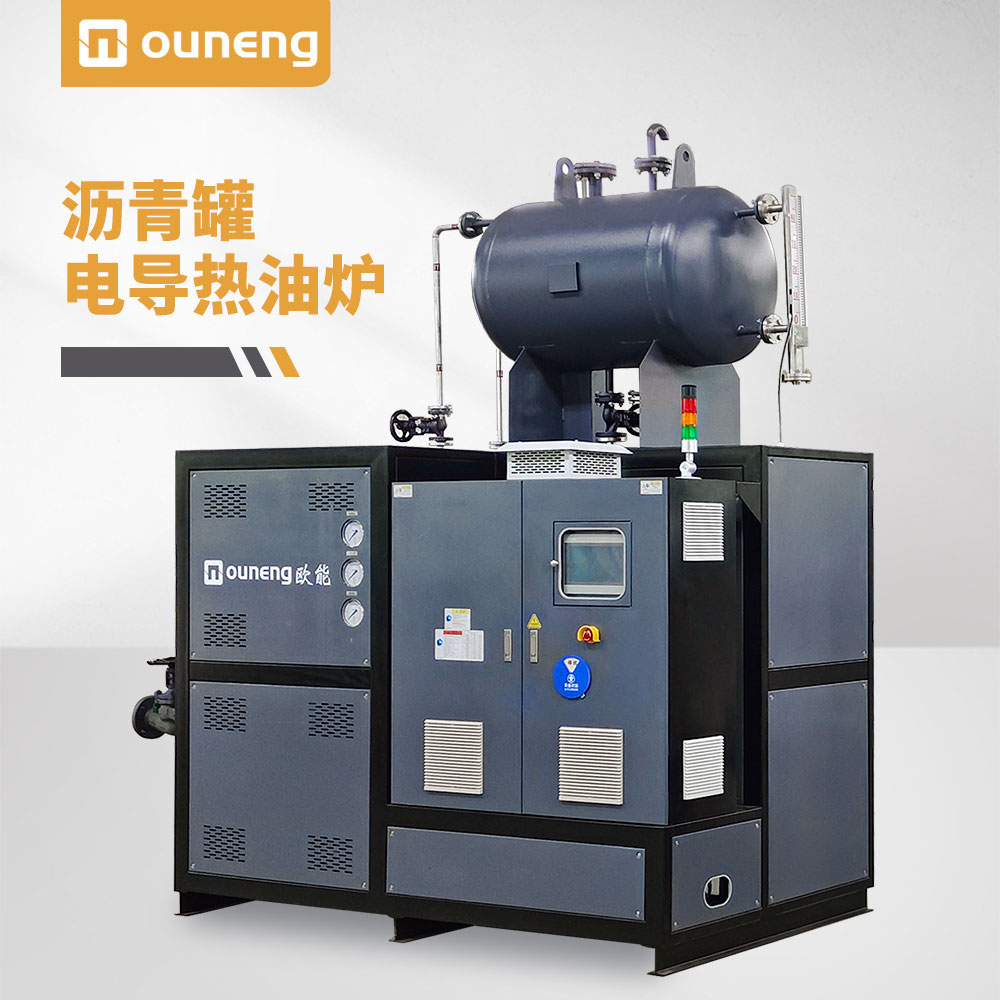
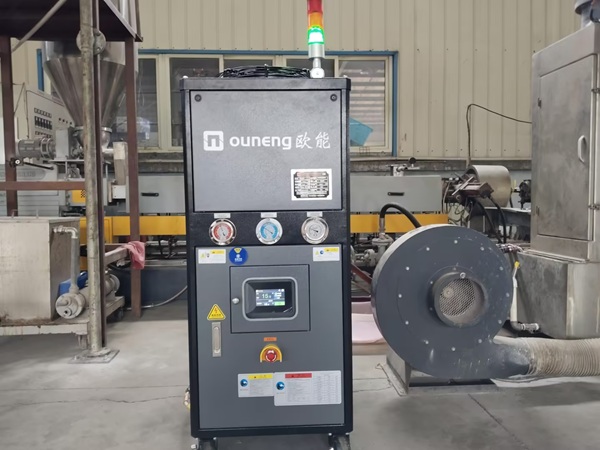
聚丙烯擠壓造粒機組整體采用導熱油控溫,節能效果非常明顯。行業實測數據表明,一套設計精良的導熱油系統,相比傳統的分散式電加熱或蒸汽加熱,通常可實現20%~35%以上的綜合節能率。
一、節能效果:量化數據參考
根據多個行業實測案例,不同場景下的節能數據如下:
導熱油vs鑄鋁/電加熱圈:綜合節能率25%~30%,同工況PP改性線實測;
導熱油vs老式蒸汽夾套:綜合節能率20%~35%冷凝水,不完全回收的常規現場;
導熱油vs疏水閥老化蒸汽系統:綜合節能率最高可達40%,跑冒滴漏嚴重的工況;
導熱油vs冷凝水100%回收的標桿蒸汽廠:綜合節能率12%~20%,蒸汽系統維護極佳的場景。
二、節能從何而來?四大核心機制
①消滅“過加熱”損耗,告別無效浪費
傳統電加熱圈是“點加熱”,為了確保遠端塑化,往往將近端溫度設得更高,造成近端210℃、遠端僅190℃的溫差,這20℃的溫差本質上是白白浪費的電能。導熱油通過360°“面加熱”,將機筒全域溫差控制在±1℃以內,設定200℃就是真正的200℃,從根源上消除了“為補遠端而多燒近段”的無效能耗。
②“回收”利用剪切熱,變廢為寶
雙螺桿高速混煉會產生大量“剪切熱”。傳統電阻圈只能加熱,無法主動冷卻,多余熱量只能通過風冷散失,電沒少花還把熱吹進了車間空調負荷。導熱油系統的“冷熱一體”設計,能將這部分多余熱量保留在油回路中循環利用,供其他需要加熱的區域直接復用,相當于“白撿”了一段加熱功。
③降低廢品率,帶來隱性節能
PP對溫度波動極其敏感,傳統電加熱線溫差大,廢品率可能在3%~5%;導熱油系統憑借±1℃的精準控溫,能將廢品率壓到1%以內。廢品重熔的電耗、人工和停機時間,折算下來每噸顆粒約有15~25kWh的隱性電費節省。
④密閉循環,熱效率高、壽命長
蒸汽加熱存在冷凝水帶走10%~15%潛熱、管網散熱5%~8%等固有損失。而導熱油系統是密閉液相循環,熱量幾乎無浪費,系統熱效率可達90%~95%以上,先進機型甚至可達98.36%。同時,電加熱圈通常1~3個月就需要更換一批,而導熱油系統核心部件設計壽命可達8~12年,年化折舊和維護成本遠低于頻繁換圈。
三、什么情況下“節能效果不明顯”?
需要客觀說明,導熱油系統的節能優勢在以下特殊工況下可能收窄甚至消失:電價極高(如>1.2元/kWh)且蒸汽園區價極低:純運行電費可能略高于蒸汽。換料極頻繁的試制線:每次注油脫水耗時,熱慣性反而拖累能耗。每天頻繁啟停的間歇式生產:系統反復升溫冷卻,能耗優勢會消失。使用劣質導熱油:半年即碳化導致夾套結焦隔熱,換熱變差,加熱管拼命補功,此時不是方案不節能,而是運維問題。
對于大型、連續化運行的聚丙烯擠壓造粒機組,導熱油控溫的節能效果是實實在在且可量化的。它通過閉路循環、精準控溫和智能熱平衡,實現了從“粗放耗能”到“精細用能”的轉變。綜合能源消耗、廢品率降低和維護成本節省,通常可在1.5~3年內收回增加的初期投資,是一項長期回報率極高的升級方案。
內容由AI生成,請仔細甄別