聚丙烯擠壓造粒機機筒各段溫度的獨立控制,核心在于將機筒沿軸向劃分為多個獨立溫區(qū),并為每個溫區(qū)配備獨立的加熱、冷卻元件及高精度傳感器,由PLC控制系統(tǒng)依據(jù)PID算法進行閉環(huán)調(diào)節(jié)。這種設計打破了傳統(tǒng)“一刀切”的加熱模式,讓物料在從固態(tài)到熔融態(tài)的全過程中,每一步都處于最佳溫度環(huán)境。
一、如何實現(xiàn)分段獨立控溫?
獨立控溫的實現(xiàn),是一個由硬件、軟件和操作共同構(gòu)成的系統(tǒng)工程。
1.硬件基礎(chǔ):分段式機筒與獨立溫區(qū):雙螺桿擠出機的長機筒通常分為7至12節(jié),甚至更多的獨立筒體。每一節(jié)都構(gòu)成一個獨立的溫區(qū)(Zone),配備:
獨立的加熱器:如鑄鋁加熱圈,為各段提供熱量。
獨立的冷卻裝置:內(nèi)部水道通入冷卻水,實現(xiàn)主動降溫。
獨立的高精度傳感器:實時監(jiān)測該段溫度,并反饋給控制系統(tǒng)。
2.軟件核心:PLC與PID控制算法:
PLC(可編程邏輯控制器):作為系統(tǒng)的“大腦”,負責管理所有溫區(qū)。
PID(比例-積分-微分)算法:這是實現(xiàn)精準控制的關(guān)鍵。系統(tǒng)會不斷比對“設定溫度”與“實際溫度”,通過PID運算精確調(diào)節(jié)加熱功率或冷卻介質(zhì)流量,將溫度波動精準控制在±1℃甚至±0.5℃以內(nèi)。
3.操作保障:合理的溫度分布(“兩端低、中間高”):這是PP造粒經(jīng)典的“拋物線”式溫控策略。
加料段(一區(qū)):溫度較低(150℃-200℃),防止物料過早熔融“架橋”。
熔融與混煉段(中間各區(qū)):溫度最高(200℃-230℃),確保物料充分熔融塑化。其中二區(qū)通常是整段機筒的最高溫度區(qū)。
計量段(末端):溫度適當降低(200℃-220℃),建立穩(wěn)定的機頭壓力。
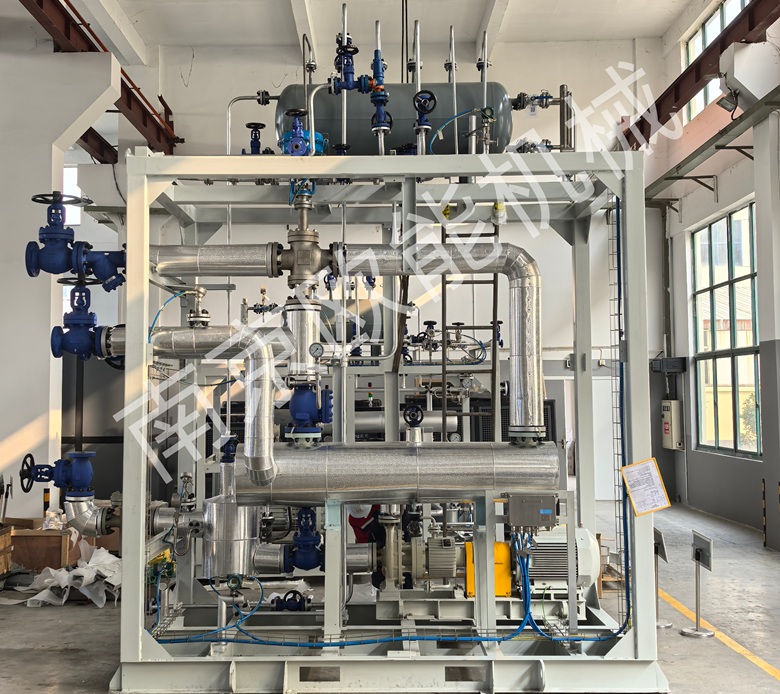
二、先進方案:導熱油獨立溫控單元(TCU)
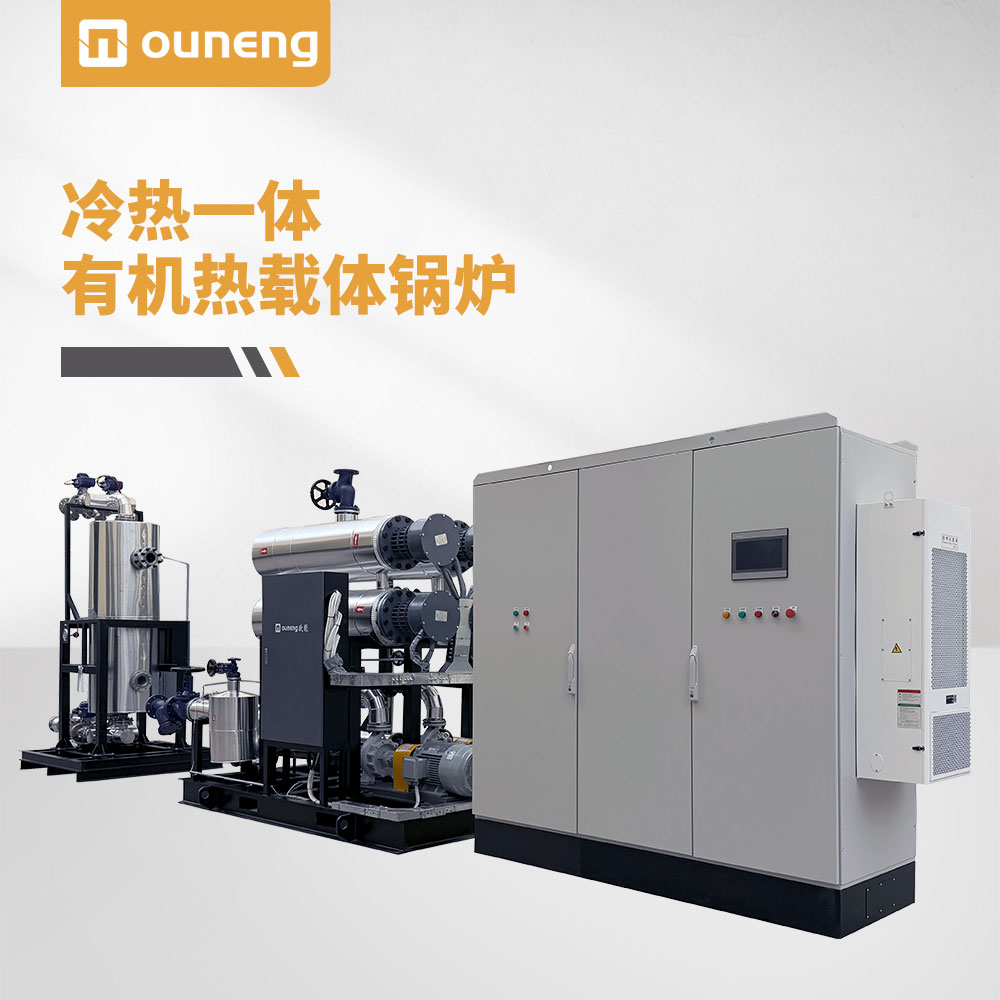
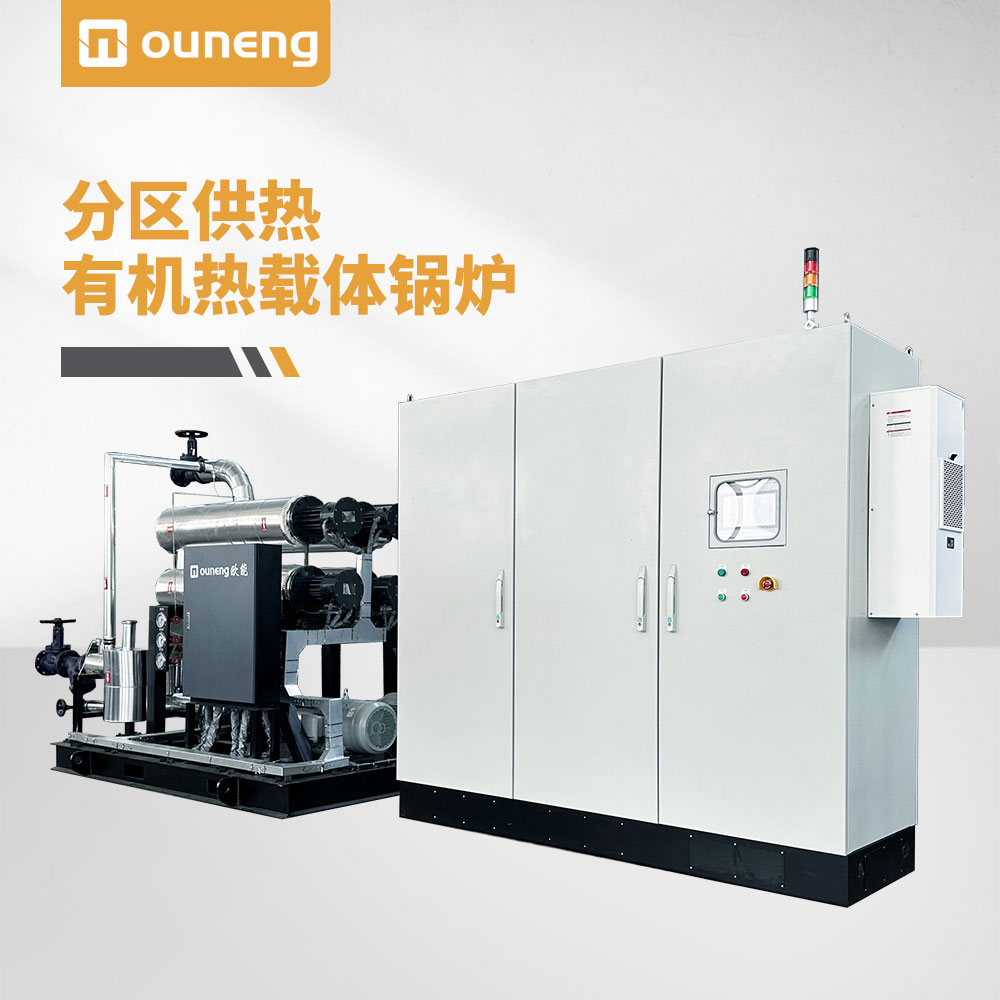
在一些高標準的大型造粒線上,會采用更進一步的方案:為每個關(guān)鍵溫區(qū)甚至單個部件(如機筒、熔體泵、模頭)配備獨立的導熱油溫控單元(TCU)。
這種方式通過“一機一區(qū)”的獨立控制,從根本上杜絕了不同部件間因共用熱源而產(chǎn)生的熱負荷“搶熱量”現(xiàn)象。每個導熱油單元都集成加熱、循環(huán)、冷卻功能于一體,實現(xiàn)真正的“全域等溫運行”,將控溫精度推向極致。
聚丙烯擠壓造粒機筒各段溫度的獨立控制,是一套精密的系統(tǒng)工程。它將機筒劃分為多個獨立溫區(qū),在PLC的統(tǒng)一管理下,依靠PID算法對每個溫區(qū)的加熱和冷卻進行毫秒級的動態(tài)調(diào)節(jié),并遵循“兩端低、中間高”的溫度分布原則,最終實現(xiàn)對物料塑化全過程的精準掌控。
 關(guān)注歐能
 客服微信