石化高溫造粒機機筒的加熱溫度沒有單一固定的數值,它主要由所加工的具體聚合物材料決定。根據行業普遍實踐,其溫度范圍通常在150℃至300℃之間,部分特殊工況甚至可達350℃以上。不同的聚合物,其推薦的機筒加熱溫度差異很大。
一、常見聚合物的加工溫度范圍
聚烯烴類(PP,PE,POE,EVA):這是最常見的加工物料,溫度通常在150℃至250℃之間。
聚丙烯(PP):加工窗口較窄,通常在180℃至240℃之間。常規牌號的核心工藝溫度在200℃左右。其機筒溫度通常遵循“兩端低、中間高”的分布:加料段(一區):150℃-200℃。熔融與混煉段(中間各區):200℃-230℃。計量段(末端):200℃-220℃。
聚乙烯(PE):加工溫度通常在200℃至250℃之間。有資料顯示,某大型擠壓造粒機在試車時,筒體溫度需達到230℃方可投料運行。
聚烯烴彈性體(POE):作為一種熱敏性材料,其加工溫度通常在160℃至220℃之間。
EVA(乙烯-醋酸乙烯酯共聚物):工藝溫度通常在160℃至220℃之間。
工程塑料及高溫材料:這類材料需要更高的溫度才能熔融塑化。
PET/PA(聚酯/尼龍)工程塑料或高填充阻燃料:溫度通常需要達到220℃至260℃。
PPS/PEEK(聚苯硫醚/聚醚醚酮)等高性能高溫材料:機筒溫度甚至需要260℃至300℃。
一些特殊設計的機筒,其最高加熱溫度可達350℃甚至更高。
二、影響溫度設定的關鍵因素
在實際生產中,機筒溫度的設定并非只看物料,還需綜合考量以下幾點:
物料特性:不同聚合物的熔點、熱穩定性、熔體流動速率(MFR)等都不同,這是決定溫度的首要因素。
配方體系:純物料與共混改性(如添加玻纖、碳酸鈣等填料)所需的溫度不同。
剪切熱:螺桿高速旋轉會產生大量熱量。對于高轉速、高填充的造粒工藝,這部分熱量可能足以維持物料熔融,機筒加熱僅做補償。
分段控溫:擠壓造粒機的機筒通常分為多個獨立溫區(如7-13個溫區),各段溫度設定需滿足物料從固體輸送、熔融塑化到均化擠出全過程的工藝需求。
設備規格:不同型號、不同產能的設備,其加熱功率和溫控能力也不同。
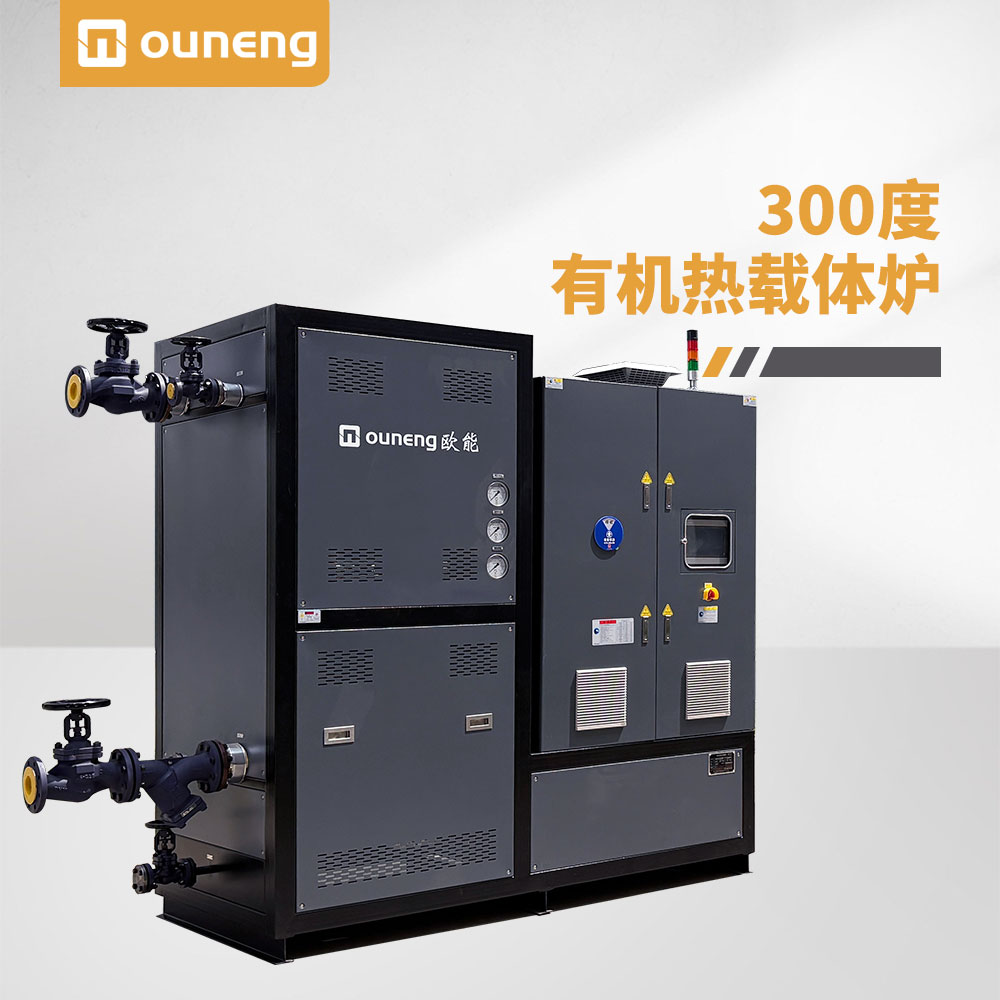
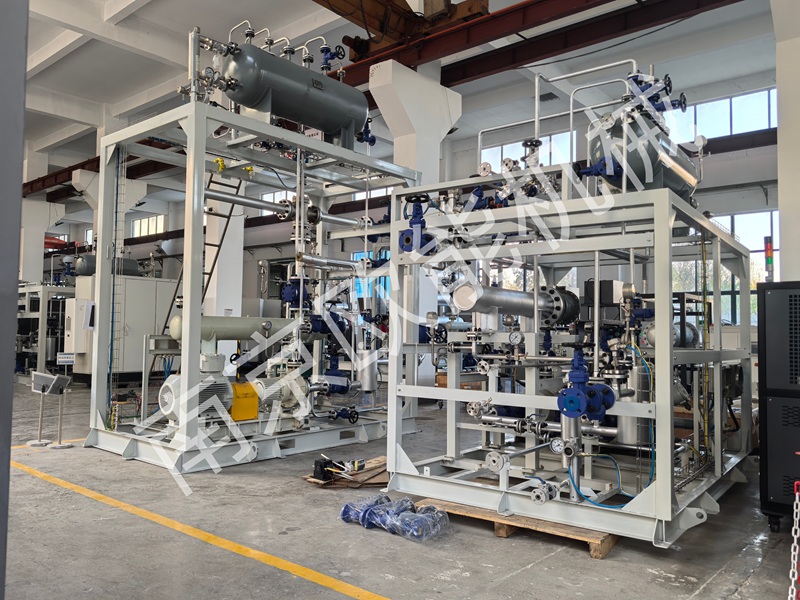
石化高溫造粒機機筒的加熱溫度是一個根據工藝需求動態調整的參數,核心范圍在150℃至300℃。實現如此寬泛且精準的溫度控制,離不開先進的溫控系統。目前,以導熱油電加熱為代表的方案,因其出色的控溫精度(可達±1℃)和均勻性,已成為行業主流,能夠有效應對不同物料對溫度的嚴格要求。